

Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


Na indústria de fabricação de vestuário, alcançar alto rendimento de material depende diretamente da calibração precisa do equipamento. Um devidamente calibrado A máquina espalhadora de tecido transforma rolos crus em pilhas perfeitas, prontas para corte. Freqüentemente tratamos a calibração da máquina como uma tarefa de manutenção periódica. No entanto, é na verdade a linha de base operacional necessária para garantir a economia projetada de materiais. Quando os operadores ignoram ajustes vitais, os microdesvios nas bordas desperdiçam tecidos caros. Erros de tensão causam deslocamento das camadas e criam gargalos graves no corte a jusante. Seu objetivo é fazer a transição de suposições manuais para precisão de camadas repetíveis e baseadas em dados. Neste guia abrangente, exploramos as zonas críticas de calibração necessárias para um desempenho ideal. Você aprenderá como lidar com a variabilidade de materiais e estabelecer procedimentos diários rigorosos para sua sala de corte. Vamos detalhar os parâmetros exatos necessários para atingir a precisão máxima da estratificação.
A tensão inadequada e a calibração inadequada do alinhamento das bordas causam diretamente defeitos de corte posteriores e desperdício de material.
Os modernos espalhadores automáticos de tecido exigem perfis de parâmetros digitais com base nas características do tecido (estiramento, peso, espessura).
Avaliar a capacidade de uma máquina requer examinar a memória do controlador lógico programável (PLC) para perfis de materiais de troca rápida.
A implementação confiável depende do estabelecimento de POPs diários de verificação do operador, e não apenas da manutenção anual do fornecedor.
A estratificação abaixo do ideal drena silenciosamente a lucratividade da sua sala de corte. As matérias-primas normalmente representam até setenta por cento dos custos totais de produção de vestuário. Portanto, microdesvios nas bordas do tecido rapidamente resultam em enormes perdas financeiras. Imagine espalhar uma pilha de 100 camadas de algodão caro. Se a borda se desviar apenas alguns milímetros por camada, os operadores deverão aumentar manualmente a margem de perda final. Essa margem extra desperdiça jardas caras em cada rolo. Ao longo de um ano de produção normal, estas pequenas perdas transformam-se em enormes fugas financeiras.
A tensão irregular cria um efeito cascata severo na precisão do corte CNC. Se uma máquina puxar o tecido com muita força, o material acabará relaxando. Esse relaxamento causa deslocamento de camadas em toda a mesa. Seguem-se inevitavelmente peças de vestuário rejeitadas e gargalos dispendiosos a jusante. Você acaba desperdiçando tecido enquanto perde um valioso tempo de trabalho consertando painéis mal cortados.
Para medir o sucesso da calibração, você deve definir tolerâncias estritas e aceitáveis. Os especialistas do setor consideram o alinhamento de borda de +/- 2 mm como uma linha de base confiável.
Os principais critérios de sucesso incluem:
Precisão de alinhamento de bordas: Mantendo desvios laterais estritamente abaixo de dois milímetros durante a operação.
Controle de tensão consistente: Evita completamente o estiramento do tecido durante passagens de máquina em alta velocidade.
Inflação de perda final zero: Aderindo exatamente aos limites do marcador originalmente programados.
Horas de mão de obra otimizadas: Reduzindo o tempo que os operadores gastam remendando manualmente as bordas enrugadas.
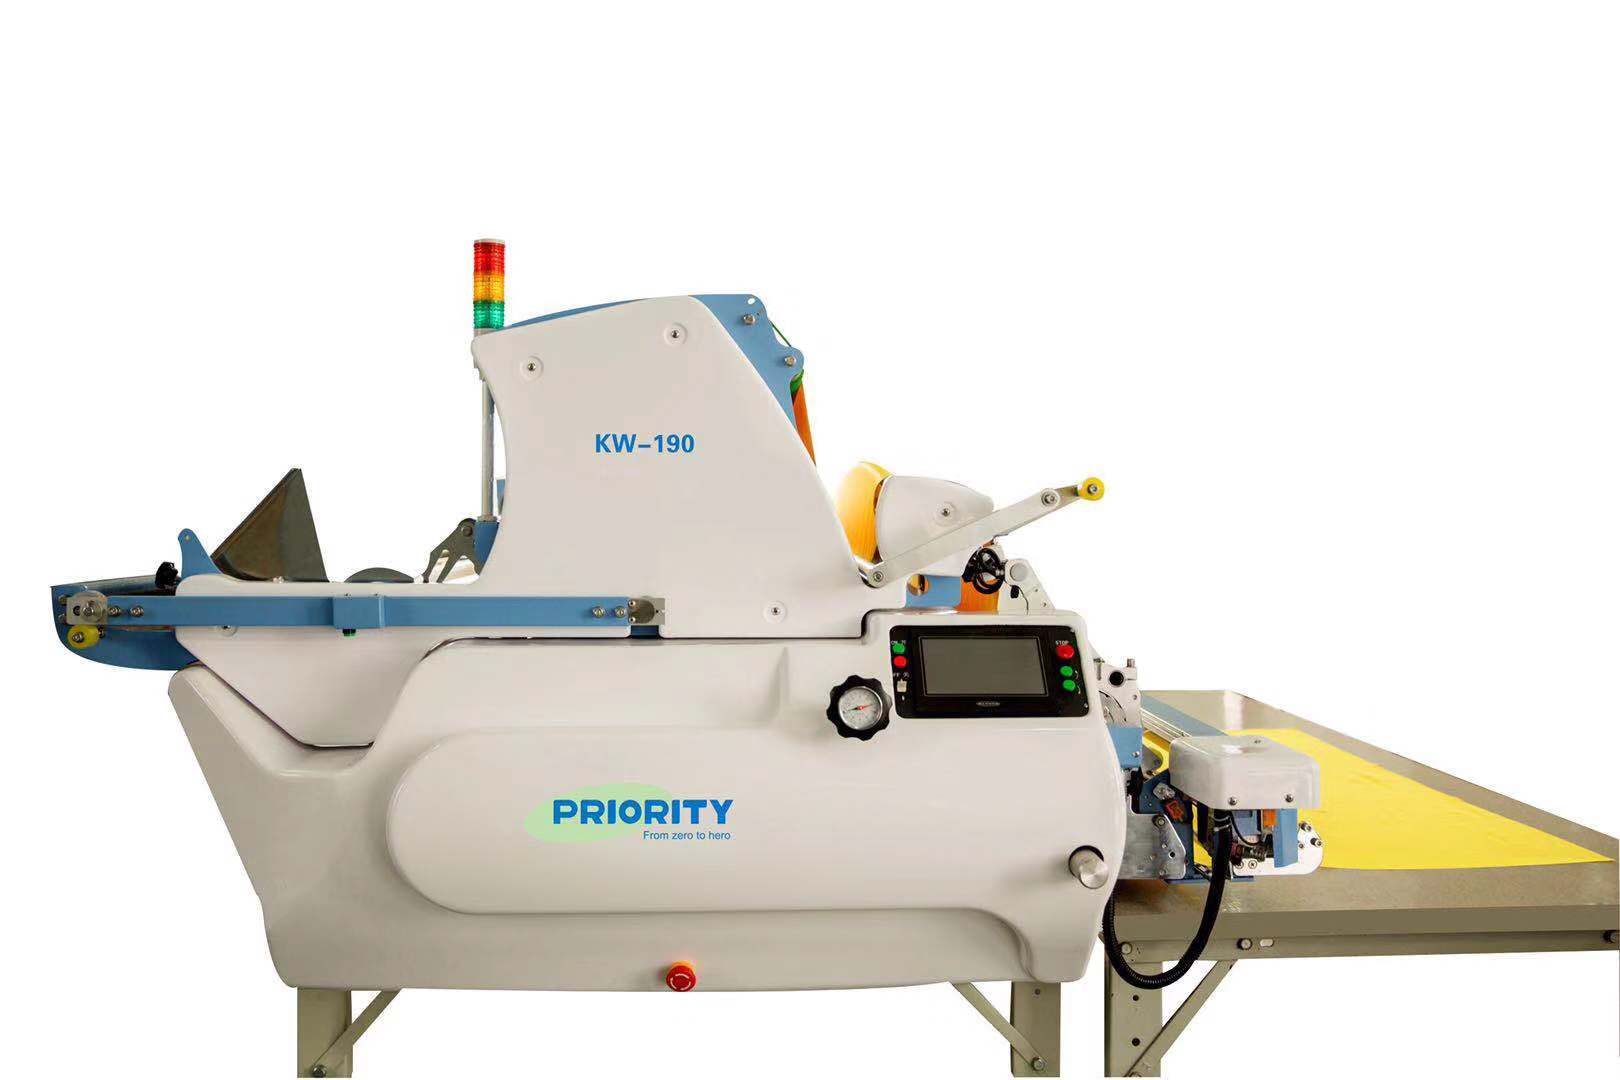
Para obter camadas perfeitas, você deve ajustar vários mecanismos internos críticos. Um moderno O espalhador automático de tecido depende de sensores interconectados e motores avançados.
Diferentes têxteis exigem um manuseio mecânico completamente diferente. Você deve calibrar os rolos de alimentação para corresponderem aos perfis de elasticidade do material específico. As malhas esticam facilmente e requerem um manuseio altamente sensível e de baixa tensão. Os tecidos rígidos precisam de configurações de tensão mais firmes e consistentes. Definir corretamente os limites da barra dançarina evita o estiramento do tecido durante passagens em alta velocidade. A barra dançarina atua como um ciclo de feedback físico. Se interpretar mal a tensão, a máquina puxa o tecido agressivamente. Recomendamos testar fisicamente as configurações de tensão. Você pode verificar manualmente uma única camada colocada. Se ele voltar agressivamente ao ser levantado, a tensão está muito alta.
Bordas perfeitamente niveladas eliminam desperdícios desnecessários de tecido instantaneamente. Você consegue isso alinhando adequadamente os sensores infravermelhos e fotoelétricos. Esses sensores sofisticados monitoram constantemente a ourela do material. Eles detectam pequenas variações de contraste à medida que o rolo se desenrola. Você deve calibrar os mecanismos de deslocamento lateral para garantir a precisão de ponta a ponta. Esta calibração cuidadosa permite que a máquina se corrija instantaneamente. Elimina completamente a necessidade de intervenção manual do operador durante a distribuição. Limpe esses sensores regularmente. Poeira microscópica e fiapos reduzem diretamente a precisão da leitura.
À medida que a pilha de tecido cresce, a máquina deve ajustar a sua altura. Você precisa ajustar a sensibilidade do sensor de altura da camada com precisão. Se definida incorretamente, a caixa de corte poderá arrastar-se fortemente na camada superior. Esse arrasto distorce o tecido e estraga toda a extensão. Além disso, você deve sincronizar a taxa de redução do elevador da mesa. A taxa de redução deve corresponder perfeitamente à espessura específica do tecido. A lã grossa requer quedas incrementais maiores do que a seda fina. A sincronização adequada mantém o cabeçote espalhador a uma distância ideal da pilha.
Os ambientes de fábrica raramente são espaços perfeitamente controlados. Os têxteis são materiais orgânicos e altamente reativos. A calibração bem-sucedida requer adaptação à variabilidade diária constante.
Estabelecer perfis de materiais distintos é essencial para o sucesso. Você não pode usar a mesma tensão básica para jeans pesados e lycra altamente elástica. Os operadores devem definir parâmetros de velocidade específicos para diferentes categorias de tecido. Tecidos fortemente estruturados podem suportar velocidades de espalhamento mais rápidas sem distorção. Sintéticos delicados ou elásticos exigem um ritmo operacional mais lento e altamente monitorado. O estabelecimento dessas linhas de base reduz significativamente os atrasos de configuração.
As variáveis ambientais também desempenham um papel importante na precisão do corte. As mudanças de umidade e temperatura na fábrica alteram dramaticamente o comportamento do tecido. A alta umidade torna o algodão mais pesado e mais propenso a grudar na mesa. O ar seco e frio do inverno aumenta a eletricidade estática em produtos sintéticos. Devido a esse comportamento de relaxamento do tecido, você provavelmente precisará de uma recalibração sazonal. Sempre monitore como seus materiais reagem às condições ambientais da fábrica ao longo do tempo.
Mesmo máquinas autocalibradas exigem procedimentos operacionais padrão (SOPs). Os operadores devem realizar verificações visuais diárias diligentemente. Eles devem executar testes curtos para verificar a precisão da linha de base. Uma máquina pode pensar que funciona perfeitamente, mas sensores sujos alimentam-na com dados falsos. Os testes diários detectam essas pequenas discrepâncias antecipadamente. Sugerimos tornar obrigatória a verificação da limpeza dos sensores antes de iniciar o primeiro turno.
Ao atualizar seu equipamento de sala de corte, avalie cuidadosamente a tecnologia de calibração. Nem todos os sistemas de distribuição oferecem o mesmo nível de controle programável.
Avalie o valor das interfaces de calibração digital versus manual. Os ajustes tradicionais do mostrador mecânico deixam muito espaço para erros humanos. Em contraste, os sistemas de controlador lógico programável (PLC) usam telas sensíveis ao toque intuitivas. Eles permitem que os operadores armazenem e recuperem perfis de materiais que podem ser salvos instantaneamente. Esta abordagem digital reduz drasticamente os tempos de configuração entre diferentes execuções de produção.
Título da tabela: Sistemas PLC Digitais vs. Mostradores Mecânicos Manuais
Recurso |
Calibração CLP Digital |
Calibração manual do mostrador |
|---|---|---|
Velocidade de configuração |
Recuperação instantânea de perfis de materiais salvos |
Ajustes físicos lentos e de tentativa e erro |
Nível de precisão |
Altamente preciso ao milímetro exato |
Depende muito do julgamento subjetivo do operador |
Repetibilidade |
Perfeitamente consistente em múltiplas execuções de lote |
Propenso a variações e erros humanos diários |
Treinamento necessário |
Mínimo após familiarização básica com a interface touchscreen |
Requer ampla experiência e sensibilidade mecânica |
Em seguida, avalie a redundância do sensor e o tratamento de erros da máquina. Como a máquina se comporta quando a calibração interna falha? Algumas máquinas mais antigas continuam espalhando camadas defeituosas às cegas. Equipamentos avançados apresentam desligamentos automáticos de segurança. Se um sensor falhar ou detectar um deslocamento de borda incorrigível, a máquina para. Esta paragem imediata evita o desperdício massivo de materiais e protege as suas margens de lucro.
Por fim, revise minuciosamente a arquitetura de suporte do fornecedor. Você deve selecionar fornecedores com base em seus acordos de nível de serviço (SLAs) de configuração inicial no local. Fortes protocolos de treinamento de operadores são absolutamente inegociáveis. Certifique-se de que eles oferecem recursos robustos de diagnóstico remoto. O diagnóstico remoto permite que os técnicos solucionem erros de calibração do PLC sem visitar suas instalações.
A recalibração reativa geralmente ocorre depois que um erro destrói um lote de tecido. A manutenção preventiva impede que o erro ocorra em primeiro lugar. Você deve fazer a transição de sua equipe para uma mentalidade proativa.
Seus operadores precisam de uma lista de verificação de manutenção diária rigorosa. Eles devem limpar meticulosamente os sensores fotoelétricos antes de iniciar as operações. A verificação da tensão adequada das correias do codificador evita erros desastrosos de rastreamento. Limpar fiapos das rodas da esteira mantém a máquina se movendo suavemente ao longo da mesa. O acúmulo de fiapos causa saliências microscópicas. Essas saliências interrompem o alinhamento das bordas e acionam leituras falsas do sensor.
Agende revisões técnicas mensais para calibrações internas mais profundas. Você deve verificar regularmente a sincronização da lâmina de corte. A lubrificação dos trilhos-guia garante deslocamentos laterais sem atrito durante a operação. A verificação dos circuitos de feedback do motor de tensão confirma que o software e o hardware se comunicam corretamente.
Título do gráfico: Matriz de Cronograma de Manutenção Preventiva
Tarefa de Manutenção |
Freqüência |
Parte Responsável |
Impacto na calibração |
|---|---|---|---|
Limpe sensores fotoelétricos |
Diário |
Operador de Máquina |
Mantém a precisão da leitura do alinhamento das bordas |
Limpar fiapos das rodas da esteira |
Diário |
Operador de Máquina |
Evita gagueira de rastreamento e vibração da máquina |
Verifique a sincronização da lâmina de corte |
Mensal |
Técnico de Manutenção |
Garante cortes finais limpos sem puxar o tecido |
Lubrifique os trilhos-guia |
Mensal |
Técnico de Manutenção |
Mantém o mecanismo de deslocamento lateral altamente responsivo |
Verifique as correias do codificador |
Trimestral |
Fornecedor / Técnico Sênior |
Garante medição precisa de distância para camadas |
Devemos reconhecer algumas suposições transparentes sobre a vida útil do hardware. Os sensores eletrônicos degradam-se naturalmente com o tempo. A sensibilidade da linha de base irá variar após milhares de horas operacionais. Você deve fazer um orçamento proativo para substituições regulares de consumíveis. A substituição de sensores antigos é a única maneira de manter a precisão do primeiro dia a longo prazo.
A estratificação precisa do tecido é um compromisso operacional contínuo. Depende igualmente de capacidades avançadas de máquinas e de POPs diários rigorosos. Você não pode obter rendimentos ideais de material apenas com manutenção ocasional.
Para garantir os melhores resultados em sua sala de corte, siga estas etapas:
Teste antes de comprar: Sempre traga amostras de tecidos específicos e de alto risco para demonstrações dos fornecedores. Os materiais sintéticos de alta elasticidade revelam instantaneamente a verdadeira facilidade de calibração de uma máquina.
Capacite seus operadores: Transfira sua equipe de ajustadores manuais para monitores de sistema. Treine-os para utilizar perfis digitais PLC de forma eficaz.
Audite seus resíduos: avalie hoje mesmo suas métricas atuais de desperdício na sala de corte. Compare suas provisões para perdas finais existentes com as tolerâncias estritas de soluções automatizadas.
Padronize a limpeza: implemente protocolos obrigatórios de limpeza do sensor com início de turno para proteger a precisão da linha de base.
Programe diagnósticos: agende revisões técnicas trimestrais para detectar desvios do sensor antes que afetem a produção.
Ao tomar essas ações, você transformará a calibração de uma tarefa técnica em uma vantagem competitiva mensurável.
R: As verificações da linha de base devem acontecer diariamente. Os operadores devem verificar a limpeza do sensor e realizar um teste curto. A recalibração mecânica abrangente normalmente é necessária trimestralmente. Você também deve realizar uma recalibração profunda ao alternar entre classes de tecido drasticamente diferentes.
R: Sim. Se o controle de tensão estiver calibrado incorretamente, a máquina estica o tecido durante a distribuição. Depois que o material for cortado, ele eventualmente relaxará e encolherá. Esse relaxamento distorce as peças do molde e estraga a montagem final da peça.
R: O alinhamento estático depende exclusivamente de guias físicas para manter o rolo reto. O alinhamento dinâmico utiliza sensores altamente calibrados e motores inteligentes. Esses componentes eletrônicos monitoram e ajustam continuamente a posição intermediária do rolo para garantir bordas perfeitas.
R: Não. Embora os perfis de memória PLC reduzam o tempo de configuração em 90%, um teste curto continua sendo essencial. As condições ambientais e as variações de tecido entre lotes alteram o comportamento do material. Um rápido teste físico verifica se o perfil digital corresponde à realidade.


