

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


Dans l’industrie de la fabrication de vêtements, l’obtention d’un rendement élevé en matériaux repose directement sur un calibrage précis des équipements. Un correctement calibré La machine à étaler le tissu transforme les rouleaux bruts en piles impeccables, prêtes à être coupées. Nous considérons souvent l’étalonnage des machines comme une tâche de maintenance périodique. Cependant, il s’agit en réalité de la base opérationnelle dont vous avez besoin pour garantir les économies de matériaux projetées. Lorsque les opérateurs sautent des ajustements vitaux, les micro-déviations sur les bords gaspillent du tissu coûteux. Les erreurs de tension provoquent un déplacement des plis et créent de graves goulots d’étranglement en aval lors de la coupe. Votre objectif est de passer d'une approximation manuelle à une précision de superposition reproductible et basée sur des données. Dans ce guide complet, nous explorons les zones d'étalonnage critiques requises pour des performances optimales. Vous apprendrez à gérer la variabilité des matériaux et à établir des procédures quotidiennes strictes pour votre salle de découpe. Décomposons les paramètres exacts nécessaires pour atteindre une précision de stratification maximale.
Un mauvais calibrage de la tension et de l’alignement des bords provoque directement des défauts de coupe en aval et un gaspillage de matériau.
Les épandeurs de tissu automatiques modernes nécessitent un profilage de paramètres numériques basé sur les caractéristiques du tissu (étirement, poids, épaisseur).
L'évaluation des capacités d'une machine nécessite d'examiner la mémoire de son automate programmable (PLC) pour connaître les profils de matériaux à changement rapide.
Une mise en œuvre fiable repose sur l’établissement de SOP de vérification quotidienne des opérateurs, et pas seulement sur un service annuel du fournisseur.
Une superposition sous-optimale draine discrètement la rentabilité de votre salle de coupe. Les matières premières représentent généralement jusqu’à soixante-dix pour cent des coûts totaux de production de vêtements. Par conséquent, les micro-écarts sur les bords du tissu se transforment rapidement en pertes financières massives. Imaginez étaler une pile de 100 épaisseurs de coton coûteux. Si le bord ne s'écarte que de quelques millimètres par couche, les opérateurs doivent augmenter manuellement la tolérance de perte finale. Cette marge supplémentaire gaspille des distances coûteuses sur chaque rouleau. Sur une année de production standard, ces pertes mineures se transforment en d’énormes fuites financières.
Une tension inégale crée un effet d’entraînement important sur la précision de coupe CNC. Si une machine tire trop fort sur le tissu, le matériau finira par se détendre. Cette relaxation provoque un déplacement des plis sur l'ensemble de la table. Les vêtements rejetés et les goulets d’étranglement coûteux en aval s’ensuivent inévitablement. Vous finissez par gaspiller du tissu tout en perdant un temps de travail précieux pour réparer des panneaux mal coupés.
Pour mesurer le succès de l’étalonnage, vous devez définir des tolérances strictes et acceptables. Les experts du secteur considèrent un alignement des bords de +/- 2 mm comme une base de référence fiable.
Les principaux critères de réussite comprennent :
Précision d'alignement des bords : maintien des écarts latéraux strictement inférieurs à deux millimètres pendant le fonctionnement.
Contrôle constant de la tension : empêche l’étirement complet du tissu lors des passages en machine à grande vitesse.
Gonflage sans perte finale : respect exact des limites de marquage initialement programmées.
Heures de travail optimisées : réduction du temps passé par les opérateurs à tapoter manuellement les bords froissés.
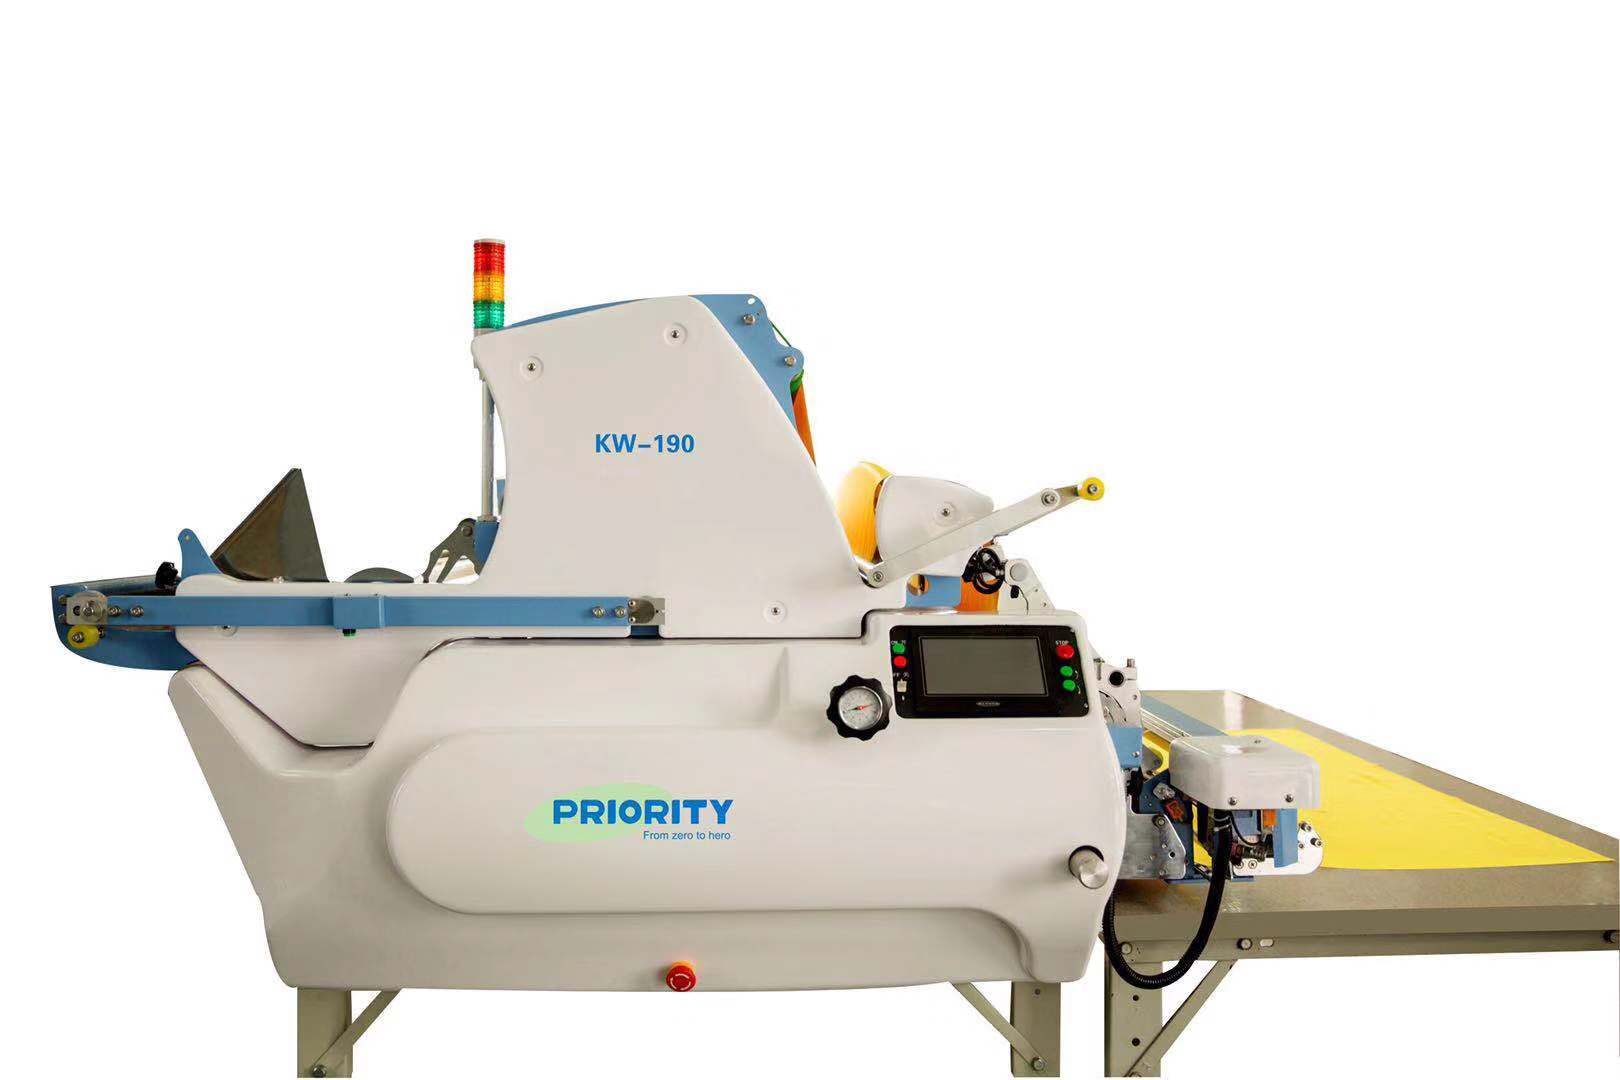
Pour obtenir une superposition parfaite, vous devez régler plusieurs mécanismes internes critiques. Un moderne L'épandeur automatique de tissu repose sur des capteurs interconnectés et des moteurs avancés.
Différents textiles nécessitent une manipulation mécanique complètement différente. Vous devez calibrer les rouleaux d'alimentation pour qu'ils correspondent aux profils d'élasticité spécifiques du matériau. Les tricots s'étirent facilement et nécessitent une manipulation très sensible et à faible tension. Les tissus rigides nécessitent des réglages de tension plus fermes et plus cohérents. Le réglage correct des seuils des barres danseuses empêche l’étirement du tissu lors des passes à grande vitesse. La barre danseuse agit comme une boucle de rétroaction physique. Si elle interprète mal la tension, la machine tire le tissu de manière agressive. Nous vous recommandons de tester physiquement les réglages de tension. Vous pouvez vérifier manuellement un seul pli posé. S'il recule de manière agressive lorsqu'il est soulevé, la tension est trop élevée.
Les bords parfaitement affleurants éliminent instantanément les déchets de tissu inutiles. Vous y parvenez en alignant correctement les capteurs infrarouges et photoélectriques. Ces capteurs sophistiqués surveillent en permanence la lisière du matériau. Ils détectent de légères variations de contraste au fur et à mesure du déroulement du rouleau. Vous devez calibrer les mécanismes de déplacement latéral pour garantir une précision bord sur bord. Ce calibrage minutieux permet à la machine de se corriger instantanément. Cela supprime complètement le besoin d’intervention manuelle de l’opérateur pendant l’épandage. Nettoyez régulièrement ces capteurs. La poussière microscopique et les peluches réduisent directement leur précision de lecture.
À mesure que la pile de tissu grandit, la machine doit ajuster sa hauteur. Vous devez régler avec précision la sensibilité du capteur de hauteur de pli. Si elle est mal définie, la boîte de découpe peut glisser fortement sur la couche supérieure. Ce glissement déforme le tissu et ruine toute la diffusion. De plus, vous devez synchroniser le taux de réduction de l'élévateur de table. Le taux de réduction doit correspondre parfaitement à l’épaisseur spécifique de votre tissu. La toison épaisse nécessite des gouttes incrémentielles plus importantes que la soie fine. Une bonne synchronisation maintient la tête d'épandage à une distance optimale de la pile.
Les environnements d’usine sont rarement des espaces parfaitement contrôlés. Les textiles sont des matériaux organiques et très réactifs. Un étalonnage réussi nécessite de s’adapter à une variabilité quotidienne constante.
L’établissement de profils matériels distincts est essentiel au succès. Vous ne pouvez pas utiliser la même tension de base pour le denim épais et le lycra hautement élastique. Les opérateurs doivent composer des paramètres de vitesse spécifiques pour différentes catégories de tissus. Les tissus fortement structurés peuvent supporter des vitesses d’épandage plus rapides sans distorsion. Les synthétiques délicats ou extensibles nécessitent un rythme opérationnel plus lent et très surveillé. L’établissement de ces références réduit considérablement les délais de configuration.
Les variables environnementales jouent également un rôle majeur dans la précision de coupe. Les changements d’humidité et de température en usine modifient considérablement le comportement du tissu. Une humidité élevée rend le coton plus lourd et plus susceptible de coller à la table. L’air sec et froid de l’hiver augmente l’électricité statique des matières synthétiques. En raison de ce comportement de relaxation du tissu, vous aurez probablement besoin d'un recalibrage saisonnier. Surveillez toujours la façon dont vos matériaux réagissent aux conditions ambiantes d’usine au fil du temps.
Même les machines auto-calibrées nécessitent des procédures opérationnelles standard (SOP). Les opérateurs doivent effectuer des contrôles visuels quotidiens avec diligence. Ils doivent effectuer de courts tests pour vérifier l’exactitude de la ligne de base. Une machine peut penser qu’elle fonctionne parfaitement, mais des capteurs sales lui fournissent de fausses données. Les tests quotidiens détectent rapidement ces écarts mineurs. Nous suggérons de rendre obligatoire la vérification de la propreté des capteurs avant de commencer le premier quart de travail.
Lors de la mise à niveau de l'équipement de votre salle de découpe, évaluez attentivement la technologie d'étalonnage. Tous les systèmes d’épandage n’offrent pas le même niveau de contrôle programmable.
Évaluez la valeur des interfaces d’étalonnage numériques par rapport aux interfaces d’étalonnage manuelles. Les réglages mécaniques traditionnels du cadran laissent trop de place à l’erreur humaine. En revanche, les systèmes de contrôleurs logiques programmables (PLC) utilisent des écrans tactiles intuitifs. Ils permettent aux opérateurs de stocker et de rappeler instantanément des profils de matériaux pouvant être sauvegardés. Cette approche numérique réduit considérablement les temps de préparation entre les différentes séries de production.
Titre du tableau : Systèmes API numériques par rapport aux cadrans mécaniques manuels
Fonctionnalité |
Étalonnage de l'API numérique |
Calibrage manuel du cadran |
|---|---|---|
Vitesse de configuration |
Rappel instantané des profils de matériaux enregistrés |
Ajustements physiques lents et par essais et erreurs |
Niveau de précision |
Très précis au millimètre près |
Dépend fortement du jugement subjectif de l'opérateur |
Répétabilité |
Parfaitement cohérent sur plusieurs exécutions par lots |
Sujet aux variations et erreurs humaines quotidiennes |
Formation requise |
Minime après la familiarisation de base avec l'interface à écran tactile |
Nécessite une expérience et une sensation mécaniques approfondies |
Ensuite, évaluez la redondance des capteurs et la gestion des erreurs de la machine. Comment la machine se comporte-t-elle en cas d'échec de l'étalonnage interne ? Certaines machines plus anciennes continuent d'étaler aveuglément les couches défectueuses. L'équipement avancé comprend des arrêts de sécurité automatiques. Si un capteur tombe en panne ou détecte un décalage de bord non corrigible, la machine s'arrête. Cet arrêt immédiat évite un gaspillage massif de matériaux et préserve vos marges bénéficiaires.
Enfin, examinez attentivement l’architecture de support du fournisseur. Vous devez présélectionner les fournisseurs en fonction de leurs accords de niveau de service (SLA) configurés initialement sur site. Des protocoles solides de formation des opérateurs ne sont absolument pas négociables. Assurez-vous qu’ils offrent de solides capacités de diagnostic à distance. Les diagnostics à distance permettent aux techniciens de résoudre les erreurs d'étalonnage de l'API sans se rendre dans vos locaux.
Le recalibrage réactif se produit généralement après qu’une erreur ait détruit un lot de tissus. La maintenance préventive empêche l’erreur de se produire en premier lieu. Vous devez faire évoluer votre équipe vers un état d’esprit proactif.
Vos opérateurs ont besoin d’une liste de contrôle de maintenance quotidienne stricte. Ils doivent nettoyer minutieusement les capteurs photoélectriques avant de commencer les opérations. La vérification de la tension appropriée des courroies d'encodeur évite des erreurs de suivi désastreuses. L'élimination des peluches des roues de chenille permet à la machine de se déplacer en douceur le long de la table. L’accumulation de peluches provoque des bosses microscopiques. Ces bosses perturbent l’alignement des bords et déclenchent de fausses lectures du capteur.
Planifiez des examens techniques mensuels pour des étalonnages internes plus approfondis. Vous devez vérifier régulièrement la synchronisation des lames de coupe. La lubrification des rails de guidage garantit des déplacements latéraux sans friction pendant le fonctionnement. La vérification des boucles de rétroaction du moteur de tension confirme que le logiciel et le matériel communiquent correctement.
Titre du graphique : Matrice du calendrier de maintenance préventive
Tâche de maintenance |
Fréquence |
Partie responsable |
Impact sur l'étalonnage |
|---|---|---|---|
Essuyer les capteurs photoélectriques |
Tous les jours |
Opérateur de machine |
Maintient la précision de lecture de l’alignement des bords |
Éliminer les peluches des roues de chenille |
Tous les jours |
Opérateur de machine |
Empêche le bégaiement de suivi et les vibrations de la machine |
Vérifier la synchronisation de la lame de coupe |
Mensuel |
Technicien d'entretien |
Assure des coupes nettes sans tirer le tissu |
Lubrifier les rails de guidage |
Mensuel |
Technicien d'entretien |
Maintient le mécanisme de changement de vitesse latéral très réactif |
Vérifier les courroies d'encodeur |
Trimestriel |
Fournisseur / Tech senior |
Garantit une mesure précise de la distance pour les couches |
Nous devons reconnaître certaines hypothèses transparentes concernant la durée de vie du matériel. Les capteurs électroniques se dégradent naturellement avec le temps. Leur sensibilité de base dérivera après des milliers d’heures de fonctionnement. Vous devez budgétiser de manière proactive le remplacement régulier des consommables. Le remplacement des capteurs vieillissants est le seul moyen de maintenir la précision dès le premier jour sur le long terme.
Une superposition précise des tissus est un engagement opérationnel continu. Il s’appuie également sur des capacités avancées de la machine et sur des SOP quotidiennes strictes. Un entretien occasionnel ne suffit pas à obtenir un rendement optimal en matériaux.
Pour obtenir les meilleurs résultats dans votre salle de coupe, suivez ces étapes :
Testez avant d’acheter : apportez toujours des échantillons de tissus spécifiques et à haut risque aux démonstrations des fournisseurs. Les synthétiques hautement extensibles révéleront instantanément la véritable facilité d'étalonnage d'une machine.
Donnez du pouvoir à vos opérateurs : faites passer votre équipe des ajusteurs manuels aux moniteurs de système. Formez-les à utiliser efficacement les profils numériques PLC.
Auditez vos déchets : évaluez dès aujourd’hui vos mesures actuelles en matière de déchets en salle de découpe. Comparez vos tolérances de perte finale existantes aux tolérances strictes des solutions automatisées.
Standardisez le nettoyage : mettez en œuvre des protocoles obligatoires de nettoyage des capteurs au démarrage des équipes pour protéger la précision de base.
Planifiez les diagnostics : réservez à l'avance des examens techniques trimestriels pour détecter la dérive des capteurs avant qu'elle n'affecte la production.
En prenant ces mesures, vous transformerez l’étalonnage d’une corvée technique en un avantage concurrentiel mesurable.
R : Les vérifications de base doivent être effectuées quotidiennement. Les opérateurs doivent vérifier la propreté du capteur et effectuer un court test. Un réétalonnage mécanique complet est généralement requis tous les trimestres. Vous devez également effectuer un recalibrage en profondeur lorsque vous basculez entre des classes de tissus radicalement différentes.
R : Oui. Si le contrôle de tension est mal calibré, la machine étire le tissu pendant l'étalement. Une fois le matériau coupé, il finira par se détendre et rétrécir. Ce relâchement déforme les pièces du patron et ruine l'assemblage final du vêtement.
R : L'alignement statique repose uniquement sur des guides physiques pour maintenir le rouleau droit. L'alignement dynamique utilise des capteurs hautement calibrés et des moteurs intelligents. Ces composants électroniques surveillent et ajustent en permanence la position du rouleau à mi-étalement pour garantir des bords parfaits.
R : Non. Même si les profils de mémoire de l'automate réduisent le temps de configuration de 90 %, une courte période de test reste essentielle. Les conditions ambiantes et les variations de tissu d'un lot à l'autre modifient le comportement du matériau. Un test physique rapide vérifie que le profil numérique correspond à la réalité.


