

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


Chaque centimètre carré de tissu détermine la rentabilité de la fabrication de vêtements moderne, faisant de la salle de coupe un centre opérationnel à enjeux élevés. Les pertes financières se multiplient rapidement lorsque les lignes de production sont confrontées à des plis mal alignés ou à un nombre de couches incorrect. Ces erreurs spécifiques provoquent directement un gaspillage de tissu catastrophique, des inadéquations de motifs et de graves goulots d'étranglement en aval. À mesure que les piles de tissus grandissent sur la table, maintenir un alignement constant des bords et une pose sans tension devient un défi mécanique de plus en plus complexe. Pousser des couches lourdes sans distorsion nécessite plus que de simples machines de base. Nous explorerons exactement comment les équipements modernes maîtrisent ces ajustements physiques de hauteur et ces mécanismes numériques de comptage de couches. Vous apprendrez la mécanique technique derrière les boucles de rétroaction des capteurs et découvrirez les avantages des commandes de moteur avancées. De plus, nous fournissons un cadre structuré pour évaluer les mises à niveau des équipements critiques afin de maintenir l’efficacité de votre salle de coupe.
Le contrôle de la hauteur des plis s'appuie sur une combinaison de capteurs optiques et d'élévateurs motorisés pour soulever automatiquement la tête d'épandage, évitant ainsi le frottement sur le tissu précédemment posé.
Le suivi du nombre de couches est passé des déclencheurs mécaniques aux contrôleurs logiques programmables (PLC) et aux encodeurs numériques, réduisant considérablement les erreurs humaines.
La mise à niveau vers une machine d'épandage de tissu servo offre une synchronisation supérieure entre le rouleau d'alimentation et la vitesse de déplacement de la machine, vitale pour les tissus à haute épaisseur et sensibles à la tension.
Même si les contrôles automatisés améliorent la précision de la ligne de base, une véritable optimisation du rendement nécessite toujours un étalonnage de routine des capteurs et le strict respect des profils d'épandage spécifiques au tissu.
Les salles de découpe modernes exigent une précision suprême à mesure que les piles de matériaux grandissent. Une machine doit adapter physiquement ses composants pour s'adapter à différentes hauteurs de poils. Il réalise cette adaptation grâce à une surveillance électronique continue et une réponse mécanique rapide.
Les capteurs agissent comme les yeux de la machine. Les fabricants montent des capteurs optiques et photoélectriques directement sur la tête d'épandage. Ces composants projettent des faisceaux lumineux à travers la table pour détecter la couche supérieure exacte de la pile de tissus. Cependant, ils ne sont pas irréprochables. Vous devez comprendre leurs limites physiques dans des scénarios du monde réel. Les matériaux hautement réfléchissants réfléchissent la lumière de manière imprévisible. Les tissus sombres et mats absorbent les faisceaux des capteurs. L’une ou l’autre situation peut confondre les capteurs de base et déclencher de fausses lectures de hauteur. Les unités avancées utilisent des fréquences lumineuses modulées pour surmonter ces défis optiques.
Une fois qu’un capteur détecte la nouvelle couche supérieure, il déclenche une boucle de rétroaction critique. Le système envoie des signaux rapides au mécanisme d'ascenseur motorisé. Ce moteur élève progressivement le chariot d'épandage pour l'adapter à la nouvelle hauteur de pile. La précision compte énormément ici. Si la tête est trop basse, elle traîne sur le tissu précédemment posé. Cette friction introduit une tension indésirable et désaligne les bords. Si la tête est trop haute, le tissu descend trop. Une chute importante provoque le pliage du matériau, l'emprisonnement de l'air ou une dérive décentrée.
Les opérations d'épandage dépendent également fortement des collecteurs d'extrémité. Ces pinces fixent le tissu aux deux extrémités de la table de découpe. Au fur et à mesure que le mécanisme élévateur soulève la tête d'épandage, les ramasseurs doivent synchroniser leur hauteur de préhension. Une bonne coordination sécurise fermement le matériau. Une mauvaise synchronisation tire le tissu vers le haut, provoquant une tension localisée près des extrémités de la table. Les opérateurs doivent s’assurer que ces composants bougent en parfaite harmonie mécanique.
Pour résumer le processus de réglage mécanique, les opérateurs doivent surveiller trois étapes principales :
Le capteur optique lit la couche supérieure et valide la distance.
L'automate calcule le changement d'élévation requis et signale au moteur.
Le chariot et les attrape-extrémités montent simultanément pour maintenir un alignement sans tension.
Compter avec précision les couches de tissu évite des pertes financières dévastatrices. Couper trop peu de couches raccourcit votre commande de production. Couper trop de couches gaspille du matériel coûteux. L’industrie est passée rapidement des méthodes de comptage physique aux systèmes de suivi numérique.
Les équipements plus anciens reposent entièrement sur des déclencheurs mécaniques. Chaque fois que la machine atteint le bout de la table, un levier physique heurte une barrière. Cet impact fait tourner un cadran numéroté pour enregistrer un passage. Cette méthode traditionnelle présente des risques importants. Les pièces mobiles s’usent avec le temps. Un levier usé peut rebondir, déclenchant un décompte de faux positifs. Alternativement, il se peut qu’il ne parvienne pas entièrement à enregistrer un laissez-passer. L'erreur humaine joue également un rôle majeur, car les opérateurs oublient souvent de réinitialiser le cadran mécanique entre les tâches.
Les équipements modernes remplacent les leviers physiques par des encodeurs numériques. Ces systèmes numériques s'intègrent directement dans un contrôleur logique programmable (PLC). Ils calculent les cycles de production en fonction de longueurs de marqueurs préprogrammées. Les encodeurs suivent la distance de rotation exacte des roues motrices. Ils surveillent électroniquement les passes avec une précision presque parfaite. Cette modernisation élimine la friction, l'usure et le rebond mécanique associés aux compteurs existants.
L’un des avantages majeurs du suivi numérique est la fonction d’arrêt prédéfinie. Les opérateurs peuvent programmer un nombre de couches très spécifique dans l'interface avant de commencer le travail. Par exemple, vous pouvez régler la machine pour qu'elle pose exactement 100 plis. Une fois que l'automate enregistre le 100ème passage, il arrête automatiquement l'opération. La machine alerte l'opérateur via des signaux visuels ou auditifs. Cet arrêt automatique évite un épandage excessif coûteux et élimine une surveillance manuelle constante.
Comparaison des technologies de suivi des couches
Fonctionnalité |
Compteurs mécaniques (anciens) |
Encodeurs et automates numériques (modernes) |
|---|---|---|
Mécanisme de comptage |
Leviers de déclenchement physiques et cadrans rotatifs |
Suivi électronique de la distance et contrôle logique |
Niveau de précision |
Modéré (sujet à l’usure et au rebond) |
Extrêmement élevé (validation numérique) |
Arrêt automatisé |
Nécessite une intervention manuelle de l'opérateur |
Capacité standard via des limites prédéfinies |
Intégration des données |
Aucun (partie analogique autonome) |
S'interface directement avec les systèmes ERP d'usine |
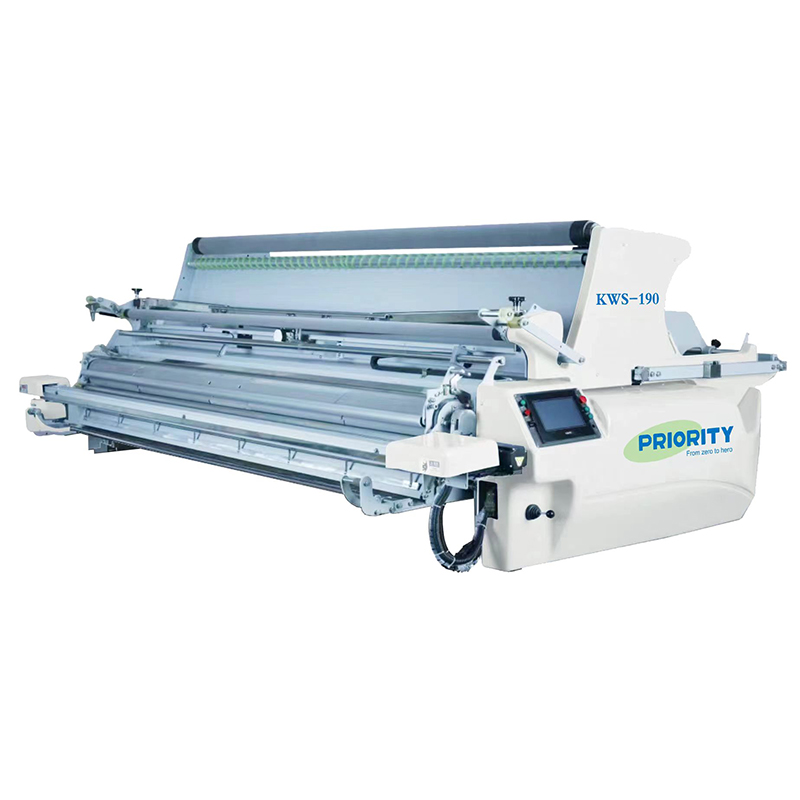
Les acheteurs se demandent souvent s’il convient d’investir dans des commandes de moteur avancées. Les moteurs à induction standard ont du mal à maintenir une synchronisation parfaite sous de lourdes charges. La mise à niveau vers une technologie d'asservissement spécialisée résout les problèmes spécifiques de tension et d'alignement dans la salle de coupe.
Un vrai La machine d'épandage de tissu servo utilise des systèmes de rétroaction en boucle fermée. Cela signifie que le moteur communique en permanence avec l'ordinateur principal. Il adapte précisément la vitesse d'alimentation du tissu à la vitesse de déplacement réelle de la machine sur la table. Les moteurs standard devinent la vitesse en fonction de la tension. Les servomoteurs connaissent la vitesse exacte au millimètre près. Cette synchronisation dynamique garantit que le tissu se déroule du rouleau exactement aussi vite que la machine avance.
Le contrôle de la tension devient critique lors de l’épandage de piles à épaisseurs élevées. Les épaisses couches de tissu créent une friction importante contre la table de découpe. Les machines standards souffrent souvent de l'effet « labour ». Lors de l'accélération, une machine standard pousse légèrement la pile de tissu vers l'avant. Cela ruine l’alignement des bords. La servocommande empêche complètement le labour. Le système micro-ajuste la vitesse en continu. Il lisse les courbes d’accélération et de décélération aux extrémités du tableau. Le tissu tombe parfaitement droit sans aucune poussée vers l'avant.
Les systèmes servo nécessitent un prix d’achat initial plus élevé. Vous devez évaluer quand ce coût premium est vraiment justifié. Le traitement de denims stables et lourds peut ne pas nécessiter une précision servo. Cependant, la manipulation de tricots extensibles, d'élasthanne ou de soies légères exige un contrôle supérieur de la tension. Ces matériaux délicats se déforment facilement sous l’effet des contraintes mécaniques. Un système d'asservissement évite cette déformation, préservant ainsi la stabilité dimensionnelle du tissu. Si votre usine traite des textiles techniques ou des vêtements de sport, la mise à niveau du servo devient une capacité obligatoire plutôt qu'un luxe facultatif.
Les fonctionnalités techniques n’ont d’importance que si elles déterminent les résultats opérationnels. Le contrôle de précision influence directement les résultats. La gestion précise de la hauteur et le comptage des couches transforment les matières premières en marges bénéficiaires maximisées.
Les stocks morts drainent la rentabilité. Produire exactement ce que le client a commandé évite les stocks excédentaires. Le comptage exact des couches vous garantit de couper le nombre précis de vêtements requis. Un fiable La machine à étaler les tissus élimine le besoin de « couches de sécurité ». Historiquement, les opérateurs ajoutaient des plis supplémentaires pour compenser les erreurs de comptage mécanique. La précision numérique élimine ce gaspillage. Économiser seulement deux plis par planche représente des milliers de mètres économisés chaque année.
Les machines de découpe automatisées (CNC) nécessitent des matériaux parfaitement empilés. Ils s’appuient sur des hauteurs de plis constantes pour fonctionner efficacement. Un contrôle précis de la hauteur des plis empêche activement l’inclinaison du tissu et la déformation de la surface. Lorsque la pile est impeccable, la découpeuse CNC fonctionne à des vitesses optimales.
Les lames rencontrent une résistance uniforme sur toute la table.
Les systèmes de vide compriment la pile uniformément sans fuite d'air.
La tête de coupe ne se coince jamais sur les ondulations inégales du tissu.
La lame évite toute dérive due à une tension inattendue.
La surveillance manuelle piège votre personnel. L'arrêt automatisé et le comptage numérique évitent aux opérateurs de regarder les chariots en mouvement. Un opérateur n’a plus besoin de se tenir près de la table pour compter manuellement les passes. Cette automatisation permet à un ouvrier qualifié de gérer plusieurs tables d'épandage simultanément. Vous pouvez réaffecter votre main-d'œuvre à des tâches à plus forte valeur ajoutée, telles que le contrôle qualité ou la planification de la production. Cette efficacité augmente directement votre production quotidienne sans augmenter les effectifs.
Les machines industrielles sont très performantes, mais elles ne sont pas parfaites. Des spécifications techniques parfaites ne signifient rien sans un entretien quotidien approprié. Vous devez reconnaître les réalités de la mise en œuvre pour obtenir des résultats cohérents.
Les capteurs tombent en panne lorsqu'ils sont sales. Les salles de découpe génèrent d’énormes quantités de peluches et de poussières en suspension dans l’air. L'électricité statique attire ces particules directement sur les lentilles des capteurs optiques. Un capteur encrassé ne peut pas lire la hauteur de la pile avec précision. Cela signalera au moteur de l’ascenseur de se déplacer incorrectement. Les protocoles de nettoyage de routine sont absolument obligatoires. Les opérateurs doivent essuyer tous les yeux photoélectriques avec des chiffons antistatiques au début de chaque quart de travail.
Certains tissus possèdent des propriétés physiques difficiles. Les tricots volumineux emprisonnent souvent d’énormes quantités d’air entre les couches. Cet air emprisonné gonfle artificiellement la lecture de la hauteur du pli. La machine pense que la pile est plus haute que la masse réelle du tissu. Vous devez mettre en œuvre des contre-mesures spécifiques. Les barres d'aplatissement aident à évacuer l'air emprisonné pendant le processus d'épandage. Les temps d'attente permettent à la pile de se stabiliser naturellement avant que le coupeur ne s'enclenche. Ne comptez pas entièrement sur la machine pour surmonter les comportements sévères des matériaux.
L'interaction humaine reste la variable la plus importante dans les systèmes automatisés. Les opérateurs doivent programmer correctement le profil de tissu spécifique dans l'interface homme-machine (IHM). Ils doivent saisir l’épaisseur attendue par pli. Ils doivent calibrer la sensibilité du capteur en fonction de la couleur et de la réflectivité du tissu. Si un opérateur saisit les mauvaises données de base, les systèmes automatisés exécuteront parfaitement les mauvaises commandes.
Ignorer les programmes quotidiens de nettoyage des capteurs.
Échec de mise à jour des profils IHM lors du changement de rouleaux de tissu.
Contourner les arrêts automatisés pour forcer des cycles de production plus rapides.
Utilisation de la machine avec des attrape-extrémités déséquilibrés.
Le contrôle exact de la hauteur des plis et du nombre de couches constitue le véritable fondement de la rentabilité de la salle de découpe. La maîtrise de ces mécanismes techniques vous assure de maximiser le rendement matière tout en évitant les échecs de coupe en aval. Les réseaux de capteurs avancés, les automates numériques et les intégrations de servomoteurs éliminent les incertitudes liées à la préparation du tissu.
Votre prochaine étape nécessite une évaluation active. Passez en revue vos taux de rebut actuels et analysez vos types de tissus les plus difficiles. Nous vous conseillons fortement d'apporter vos vrais rouleaux de tissu aux démonstrations des fournisseurs. Testez la précision de leurs capteurs par rapport à vos matériaux les plus sombres et les plus réfléchissants. Évaluez la réactivité des servos dans des conditions réelles avant d’émettre une demande d’achat formelle. Protégez votre ligne de production en vérifiant directement les capacités de vos équipements.
R : Elle varie généralement de 10 cm à 25 cm selon le modèle de machine et le dégagement du couteau, mais la hauteur utilisable est dictée par la densité du tissu et la capacité de la lame du coupeur.
R : Les capteurs modernes détectent le sommet physique réel de la pile en temps réel, permettant à la machine de s'ajuster de manière dynamique même si l'épaisseur du tissu fluctue légèrement.
R : Généralement non. Les systèmes d'asservissement nécessitent des architectures PLC et des transmissions mécaniques entièrement différentes ; cela nécessite généralement l’achat d’une machine d’épandage de tissu servo spécialement conçue.
R : Si un opérateur arrête manuellement la machine pour éliminer un défaut, les automates avancés peuvent mettre en pause et reprendre le comptage, mais les modèles standard peuvent nécessiter une correction manuelle du comptage.


