

Просмотры: 0 Автор: Редактор сайта Время публикации: 28 августа 2026 г. Происхождение: Сайт


Каждый дюйм ткани определяет прибыльность в современном производстве одежды, что делает раскройную комнату операционным центром с высокими ставками. Финансовые потери быстро увеличиваются, когда на производственных линиях возникают проблемы с выравниванием слоев или неправильным подсчетом слоев. Эти конкретные ошибки напрямую приводят к катастрофическим потерям ткани, несоответствию рисунков и серьезным узким местам на последующих этапах. По мере того, как стопки тканей на столе становятся выше, поддержание постоянного выравнивания краев и укладки с нулевым натяжением становится все более сложной механической задачей. Для проталкивания тяжелых слоев без деформации требуется нечто большее, чем просто базовое оборудование. Мы исследуем, как именно современное оборудование справляется с физической регулировкой высоты и механизмами цифрового подсчета слоев. Вы изучите техническую механику контуров обратной связи датчиков и откроете для себя преимущества усовершенствованного управления двигателем. Кроме того, мы предоставляем структурированную основу для оценки критически важных обновлений оборудования, чтобы обеспечить эффективность вашей раскройной комнаты.
Контроль высоты слоя основан на сочетании оптических датчиков и моторизованных подъемников, которые автоматически поднимают разбрасывающую головку, предотвращая трение о ранее уложенную ткань.
Отслеживание количества слоев перешло от механических выключателей к программируемым логическим контроллерам (ПЛК) и цифровым энкодерам, что значительно снижает количество человеческих ошибок.
Обновление до машины для растягивания ткани с сервоприводом обеспечивает превосходную синхронизацию между подающим роликом и скоростью движения машины, что крайне важно для высокослойных, чувствительных к натяжению тканей.
Хотя автоматизированное управление повышает базовую точность, настоящая оптимизация урожайности по-прежнему требует регулярной калибровки датчиков и строгого соблюдения профилей распределения для конкретной ткани.
Современные раскройные цеха требуют высочайшей точности, поскольку стопки материалов становятся все выше. Машина должна физически адаптировать свои компоненты для работы с штабелями разной высоты. Такая адаптация достигается за счет непрерывного электронного мониторинга и быстрого механического реагирования.
Датчики действуют как глаза машины. Производители устанавливают оптические и фотоэлектрические датчики непосредственно на разбрасывающую головку. Эти компоненты проецируют лучи света на стол, чтобы определить точный верхний слой стопки ткани. Однако они не безупречны. Вы должны понимать их физические ограничения в реальных сценариях. Материалы с высокой отражающей способностью непредсказуемо отражают свет. Темные матовые ткани поглощают лучи датчиков. Любая ситуация может сбить с толку основные датчики и вызвать ложные показания высоты. Усовершенствованные устройства используют модулированные световые частоты для решения этих оптических проблем.
Как только датчик обнаруживает новый верхний слой, он запускает критическую петлю обратной связи. Система посылает быстрые сигналы моторизованному механизму лифта. Этот двигатель постепенно поднимает разбрасывающую тележку, чтобы она соответствовала новой высоте штабеля. Здесь точность имеет огромное значение. Если голова сидит слишком низко, она тянется по ранее уложенной ткани. Это трение создает нежелательное напряжение и смещает края. Если голова сидит слишком высоко, ткань опускается слишком низко. При высоком падении материал сгибается, задерживает воздух или смещается от центра.
Операции по распространению также в значительной степени зависят от улавливателей концов. Эти зажимы фиксируют ткань на обоих концах раскройного стола. Когда подъемный механизм поднимает разбрасывающую головку, улавливатели должны синхронизировать высоту захвата. Правильная координация надежно закрепляет материал. Плохая синхронизация тянет ткань вверх, вызывая локальное напряжение возле концов стола. Операторы должны гарантировать, что эти компоненты работают в идеальной механической гармонии.
Подводя итог процессу механической регулировки, операторы должны следить за тремя основными этапами:
Оптический датчик считывает верхний слой и проверяет расстояние.
ПЛК рассчитывает необходимое изменение высоты и сигнализирует двигателю.
Каретка и концевые фиксаторы поднимаются одновременно, чтобы обеспечить выравнивание без напряжения.
Точный подсчет слоев ткани предотвращает разрушительные финансовые потери. Разрезание слишком малого количества слоев приведет к сокращению вашего производственного заказа. Резка слишком большого количества слоев приведет к потере дорогостоящего материала. Отрасль быстро перешла от физических методов подсчета к цифровым системам отслеживания.
Старое оборудование полностью использует механические выключатели. Каждый раз, когда машина достигает конца стола, физический рычаг сталкивается с барьером. Это воздействие вращает пронумерованный диск для записи одного прохода. Этот традиционный метод представляет значительные риски. Движущиеся части со временем изнашиваются. Изношенный рычаг может подпрыгнуть, что приведет к ложному положительному результату. Альтернативно, он может вообще не зарегистрировать пропуск. Человеческая ошибка также играет огромную роль, поскольку операторы часто забывают сбросить механический переключатель между заданиями.
Современное оборудование заменяет физические рычаги цифровыми энкодерами. Эти цифровые системы интегрируются непосредственно в программируемый логический контроллер (ПЛК). Они рассчитывают производственные циклы на основе заранее запрограммированной длины маркеров. Энкодеры отслеживают точное расстояние вращения ведущих колес. Они контролируют проходы в электронном виде с почти идеальной точностью. Эта модернизация устраняет трение, износ и механические удары, характерные для устаревших счетчиков.
Одним из огромных преимуществ цифрового отслеживания является предустановленная функция остановки. Операторы могут запрограммировать в интерфейсе точное количество слоев перед началом работы. Например, вы можете настроить машину на укладку ровно 100 слоев. Как только ПЛК регистрирует 100-й проход, он автоматически останавливает операцию. Машина предупреждает оператора визуальными или звуковыми сигналами. Эта автоматическая система жесткой остановки предотвращает дорогостоящее перераспределение и устраняет необходимость постоянного ручного контроля.
Сравнение технологий отслеживания слоев
Особенность |
Механические счетчики (устаревшие версии) |
Цифровые энкодеры и ПЛК (современные) |
|---|---|---|
Счетный механизм |
Физические рычаги переключения и вращающиеся циферблаты |
Электронное отслеживание расстояния и логическое управление |
Уровень точности |
Умеренный (склонен к износу и отскоку) |
Чрезвычайно высокий (цифровая проверка) |
Автоматическая остановка |
Требует ручного вмешательства оператора |
Стандартные возможности с заранее установленными ограничениями |
Интеграция данных |
Нет (автономная аналоговая часть) |
Взаимодействует напрямую с заводскими ERP-системами. |
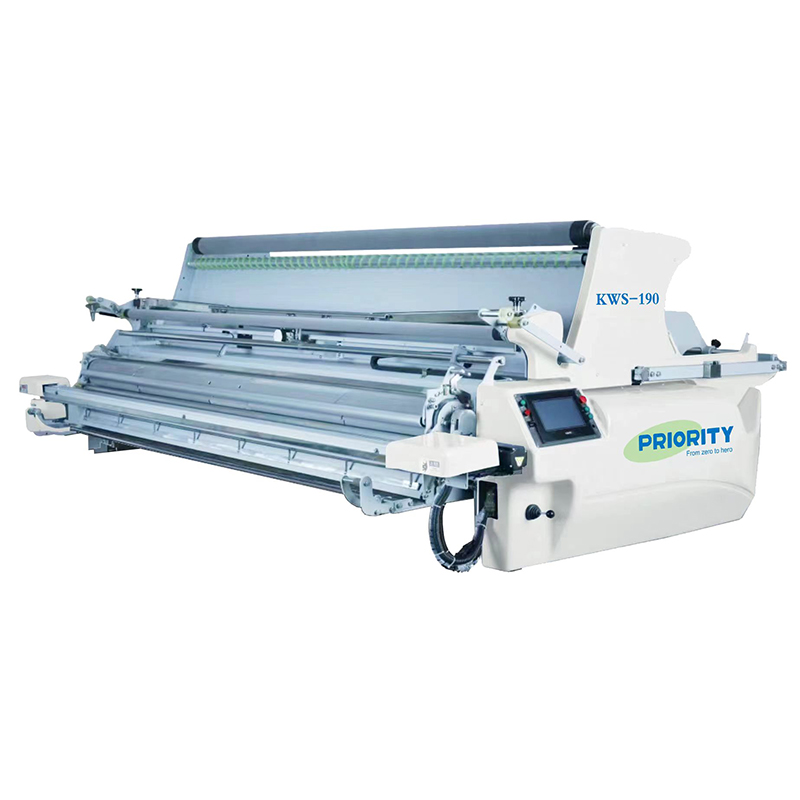
Покупатели часто спорят, стоит ли инвестировать в усовершенствованные средства управления двигателем. Стандартные асинхронные двигатели с трудом поддерживают идеальную синхронизацию при больших нагрузках. Переход на специализированную сервотехнологию решает конкретные проблемы натяжения и выравнивания в цехе резки.
настоящий В машине для разбрасывания ткани с сервоприводом используются системы обратной связи с замкнутым контуром. Это означает, что двигатель постоянно обменивается данными с главным компьютером. Он точно соответствует скорости подачи ткани фактической скорости движения машины по столу. Стандартные двигатели определяют скорость в зависимости от напряжения. Серводвигатели знают точную скорость с точностью до миллиметра. Эта динамическая синхронизация гарантирует, что ткань разматывается с рулона точно так же быстро, как машина движется вперед.
Контроль натяжения становится критически важным при укладке многослойных штабелей. Тяжелые слои ткани создают значительное трение о режущий стол. Стандартные машины часто страдают от «пахотного» эффекта. Во время ускорения стандартная машина слегка толкает стопку ткани вперед. Это нарушает выравнивание краев. Сервоуправление полностью предотвращает вспашку. Система постоянно микрорегулирует скорость. Он сглаживает кривые ускорения и замедления на концах таблицы. Ткань ниспадает совершенно прямо, без какого-либо толчка вперед.
Сервосистемы требуют более высокой начальной цены покупки. Вы должны оценить, действительно ли эта надбавка оправдана. Обработка прочных, тяжелых джинсов может не требовать точности сервопривода. Однако работа с эластичным трикотажем, спандексом или легким шелком требует превосходного контроля натяжения. Эти деликатные материалы легко деформируются под механическим воздействием. Сервосистема предотвращает деформацию, сохраняя стабильность размеров ткани. Если ваше предприятие обрабатывает технический текстиль или спортивную одежду, модернизация сервопривода становится обязательной возможностью, а не дополнительной роскошью.
Технические характеристики имеют значение только в том случае, если они влияют на операционные результаты. Точность контроля напрямую влияет на конечный результат. Точное управление высотой и подсчет слоев превращают сырье в максимальную прибыль.
Мертвые запасы снижают прибыльность. Производство именно того, что заказал клиент, предотвращает излишки запасов. Точный подсчет слоев гарантирует, что вы отрежете точное количество необходимых изделий. Надежный Машина для разбрасывания ткани устраняет необходимость в «слоях безопасности». Исторически сложилось так, что операторы добавляли дополнительные слои, чтобы компенсировать механические ошибки подсчета. Цифровая точность устраняет эти потери. Экономия всего двух слоев на разворот дает экономию тысяч ярдов в год.
Автоматизированным станкам для резки (ЧПУ) требуется идеально уложенный материал. Для эффективной работы они полагаются на постоянную высоту слоев. Точный контроль высоты слоя активно предотвращает перекос ткани и деформацию поверхности. Когда стопка безупречна, фрезерный станок с ЧПУ работает на оптимальной скорости.
Лезвия испытывают равномерное сопротивление по всему столу.
Вакуумные системы сжимают штабель равномерно, без утечек воздуха.
Режущая головка никогда не застревает на неровных складках ткани.
Лезвие избегает смещения по шаблону из-за неожиданного натяжения.
Ручной мониторинг заманивает в ловушку вашу рабочую силу. Автоматизированная остановка и цифровой подсчет освобождают операторов от необходимости пристально смотреть на движущиеся вагоны. Оператору больше не нужно стоять у стола для подсчета проходов вручную. Такая автоматизация позволяет одному квалифицированному работнику одновременно управлять несколькими разбрасывающими столами. Вы можете перераспределить свою рабочую силу для более важных задач, таких как контроль качества или планирование производства. Эта эффективность напрямую увеличивает вашу ежедневную производительность без увеличения численности персонала.
Промышленное оборудование обладает высокими возможностями, но не является безупречным. Совершенные технические характеристики ничего не значат без надлежащего ежедневного обслуживания. Вы должны признать реалии реализации, чтобы добиться стабильных результатов.
Датчики выходят из строя, когда загрязняются. В раскройных цехах образуется огромное количество переносимых по воздуху ворса и пыли. Статическое электричество притягивает эти частицы непосредственно к линзам оптических датчиков. Загрязненный датчик не может точно определить высоту штабеля. Это подаст сигнал двигателю лифта о неправильном движении. Протоколы регулярной очистки абсолютно обязательны. Операторы должны протирать все фотоэлектрические глаза антистатической тканью в начале каждой смены.
Некоторые ткани обладают сложными физическими свойствами. Объемные трикотажные изделия часто задерживают большое количество воздуха между слоями. Этот захваченный воздух искусственно завышает показания высоты слоя. Машина считает, что стопка выше фактической массы ткани. Вы должны принять конкретные контрмеры. Выравнивающие стержни помогают выталкивать захваченный воздух во время процесса разбрасывания. Время ожидания позволяет стопке естественным образом стабилизироваться до того, как нож включится. Не полагайтесь полностью на машину в преодолении агрессивного поведения материалов.
Человеческое взаимодействие остается самой большой переменной в автоматизированных системах. Операторы должны правильно запрограммировать конкретный профиль ткани в человеко-машинном интерфейсе (HMI). Они должны ввести ожидаемую толщину каждого слоя. Им необходимо откалибровать чувствительность датчика на основе цвета ткани и отражательной способности. Если оператор вводит неправильные исходные данные, автоматизированные системы безупречно выполнят неправильные команды.
Игнорирование ежедневных графиков очистки датчиков.
Не удалось обновить профили HMI при переключении рулонов ткани.
Обход автоматических остановок для ускорения производства.
Эксплуатация машины с несбалансированными концевыми захватами.
Точный контроль над высотой и количеством слоев составляет настоящую основу рентабельности цеха раскроя. Освоение этой технической механики позволит вам максимально увеличить выход материала и предотвратить сбои в последующей резке. Усовершенствованные массивы датчиков, цифровые ПЛК и интеграция серводвигателей избавляют от необходимости догадываться при подготовке ткани.
Ваш следующий шаг требует активной оценки. Просмотрите текущие показатели брака и проанализируйте наиболее сложные типы тканей. Мы настоятельно рекомендуем приносить свои настоящие рулоны ткани на демонстрации продавцам. Проверьте точность их датчиков на самых темных и светоотражающих материалах. Оцените реакцию сервопривода в реальных условиях, прежде чем подавать какие-либо официальные запросы на покупку. Защитите свою производственную линию, лично проверив возможности оборудования.
A: Обычно варьируется от 10 см до 25 см в зависимости от модели машины и зазора резака, но полезная высота определяется плотностью ткани и емкостью лезвия резака.
Ответ: Современные датчики определяют фактическую физическую верхнюю часть стопки в режиме реального времени, позволяя машине динамически регулироваться, даже если толщина ткани незначительно колеблется.
О: Обычно нет. Сервосистемы требуют совершенно другой архитектуры ПЛК и механических приводов; Обычно для этого требуется приобрести специально разработанную машину для разбрасывания ткани с сервоприводом.
О: Если оператор вручную останавливает машину, чтобы устранить дефект, усовершенствованные ПЛК могут приостановить и возобновить подсчет, но стандартные модели могут потребовать ручной корректировки счета.


