

Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


Cada centímetro de tecido determina a lucratividade na fabricação de roupas modernas, tornando a sala de corte um centro operacional de alto risco. As perdas financeiras multiplicam-se rapidamente quando as linhas de produção enfrentam camadas desalinhadas ou contagens de camadas incorretas. Esses erros específicos causam diretamente desperdícios catastróficos de tecido, incompatibilidades de padrões e graves gargalos no downstream. À medida que as pilhas de tecido crescem mais altas na mesa, manter o alinhamento consistente das bordas e a colocação com tensão zero torna-se um desafio mecânico cada vez mais complexo. Empurrar camadas pesadas sem distorção requer mais do que apenas maquinário básico. Exploraremos exatamente como os equipamentos modernos dominam esses ajustes físicos de altura e mecanismos de contagem digital de camadas. Você aprenderá a mecânica técnica por trás dos circuitos de feedback dos sensores e descobrirá as vantagens dos controles avançados do motor. Além disso, fornecemos uma estrutura estruturada para avaliar atualizações críticas de equipamentos para manter sua sala de corte eficiente.
O controle de altura da camada depende de uma combinação de sensores ópticos e elevadores motorizados para levantar automaticamente a cabeça de espalhamento, evitando o atrito no tecido previamente colocado.
O rastreamento da contagem de camadas passou de interruptores mecânicos para controladores lógicos programáveis (PLCs) e codificadores digitais, reduzindo significativamente o erro humano.
A atualização para uma máquina de espalhamento de tecido Servo oferece sincronização superior entre o rolo de alimentação e a velocidade de deslocamento da máquina, vital para tecidos de alta camada e sensíveis à tensão.
Embora os controles automatizados melhorem a precisão da linha de base, a verdadeira otimização do rendimento ainda requer calibração de rotina do sensor e adesão estrita aos perfis de dispersão específicos do tecido.
As salas de corte modernas exigem precisão suprema à medida que as pilhas de materiais ficam mais altas. Uma máquina deve adaptar fisicamente seus componentes para acomodar diferentes alturas de estacas. Consegue esta adaptação através de monitoramento eletrônico contínuo e resposta mecânica rápida.
Os sensores funcionam como os olhos da máquina. Os fabricantes montam sensores ópticos e fotoelétricos diretamente no cabeçote espalhador. Esses componentes projetam feixes de luz sobre a mesa para detectar a camada superior exata da pilha de tecido. No entanto, eles não são perfeitos. Você deve compreender suas limitações físicas em cenários do mundo real. Materiais altamente reflexivos refletem a luz de maneira imprevisível. Tecidos escuros e foscos absorvem os feixes do sensor. Qualquer situação pode confundir sensores básicos e desencadear leituras falsas de altura. Unidades avançadas utilizam frequências de luz moduladas para superar esses desafios ópticos.
Assim que um sensor detecta a nova camada superior, ele aciona um ciclo de feedback crítico. O sistema envia sinais rápidos ao mecanismo motorizado do elevador. Este motor eleva gradativamente o carro de dispersão para corresponder à nova altura da pilha. A precisão é muito importante aqui. Se a cabeça ficar muito baixa, ela arrastará o tecido previamente colocado. Esse atrito introduz tensão indesejada e desalinha as bordas. Se a cabeça ficar muito alta, o tecido cai muito. Uma queda alta faz com que o material dobre, retenha ar ou saia do centro.
As operações de espalhamento também dependem fortemente de coletores finais. Esses grampos prendem o tecido em ambas as extremidades da mesa de corte. À medida que o mecanismo do elevador eleva a cabeça de espalhamento, os coletores devem sincronizar a sua altura de aderência. A coordenação adequada protege o material com firmeza. A má sincronização puxa o tecido para cima, causando tensão localizada perto das extremidades da mesa. Os operadores devem garantir que esses componentes se movam em perfeita harmonia mecânica.
Para resumir o processo de ajuste mecânico, os operadores devem monitorar três etapas principais:
O sensor óptico lê a camada superior e valida a distância.
O PLC calcula a mudança de elevação necessária e sinaliza o motor.
O carro e os coletores finais sobem simultaneamente para manter o alinhamento sem tensão.
A contagem precisa das camadas de tecido evita perdas financeiras devastadoras. Cortar poucas camadas reduz sua ordem de produção. Cortar muitas camadas desperdiça material caro. A indústria mudou rapidamente dos métodos de contagem física para sistemas de rastreamento digital.
Equipamentos mais antigos dependem inteiramente de interruptores mecânicos. Cada vez que a máquina chega ao final da mesa, uma alavanca física atinge uma barreira. Este impacto gira um mostrador numerado para registrar uma passagem. Este método tradicional apresenta riscos significativos. As peças móveis desgastam-se com o tempo. Uma alavanca desgastada pode saltar, provocando uma contagem de falsos positivos. Alternativamente, pode não conseguir registrar totalmente um passe. O erro humano também desempenha um papel importante, já que os operadores frequentemente se esquecem de redefinir o dial mecânico entre os trabalhos.
Equipamentos modernos substituem alavancas físicas por codificadores digitais. Esses sistemas digitais integram-se diretamente em um Controlador Lógico Programável (CLP). Eles calculam as execuções de produção com base em comprimentos de marcadores pré-programados. Os codificadores rastreiam a distância rotacional exata das rodas motrizes. Eles monitoram os passes eletronicamente com precisão quase perfeita. Essa modernização elimina o atrito, o desgaste e o ressalto mecânico associados aos contadores legados.
Um grande benefício do rastreamento digital é a função de parada predefinida. Os operadores podem programar uma contagem de camadas altamente específica na interface antes de iniciar o trabalho. Por exemplo, você pode configurar a máquina para colocar exatamente 100 camadas. Assim que o PLC registrar a 100ª passagem, ele interrompe automaticamente a operação. A máquina alerta o operador através de sinais visuais ou auditivos. Essa parada brusca automatizada evita a propagação excessiva dispendiosa e elimina o monitoramento manual constante.
Comparação de tecnologia de rastreamento de camadas
Recurso |
Contadores Mecânicos (Legado) |
Codificadores Digitais e CLPs (Modernos) |
|---|---|---|
Mecanismo de contagem |
Alavancas de desarme físicas e mostradores giratórios |
Rastreamento eletrônico de distância e controle lógico |
Nível de precisão |
Moderado (Propenso a desgastar e saltar) |
Extremamente alto (validação digital) |
Parada Automatizada |
Requer intervenção manual do operador |
Capacidade padrão através de limites predefinidos |
Integração de dados |
Nenhum (parte analógica independente) |
Faz interface diretamente com sistemas ERP de fábrica |
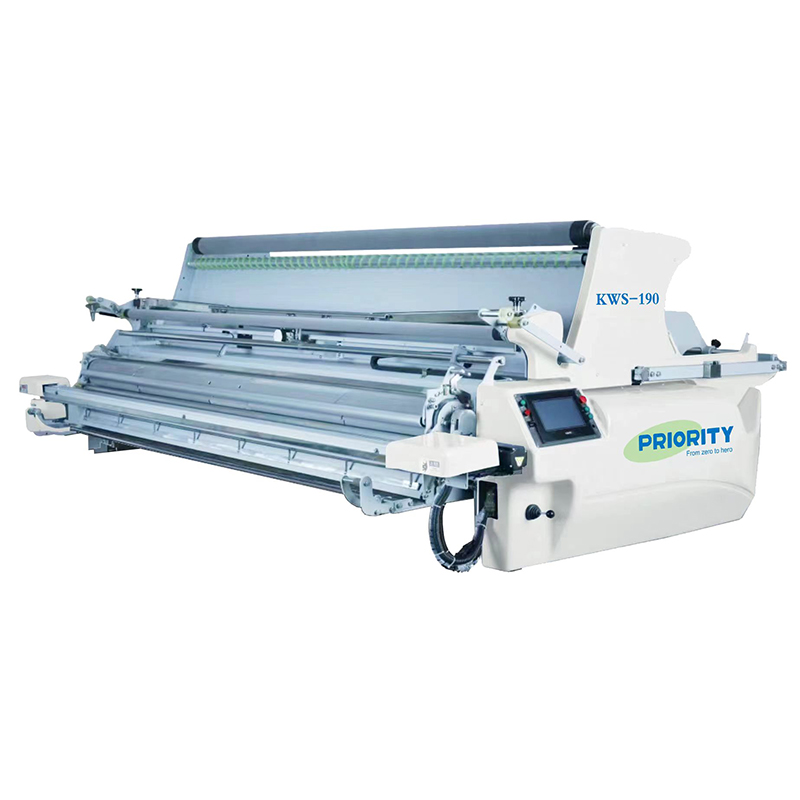
Os compradores frequentemente debatem se devem investir em controles motores avançados. Os motores de indução padrão lutam para manter a sincronização perfeita sob cargas pesadas. A atualização para a tecnologia servo especializada resolve problemas específicos de tensão e alinhamento na sala de corte.
Um verdadeiro A máquina de espalhamento de tecido Servo utiliza sistemas de feedback de circuito fechado. Isto significa que o motor comunica constantemente com o computador principal. Ele combina precisamente a taxa de alimentação do tecido com a velocidade real de deslocamento da máquina sobre a mesa. Os motores padrão calculam a velocidade com base na tensão. Os servomotores sabem a velocidade exata em milímetros. Essa sincronização dinâmica garante que o tecido seja desenrolado do rolo exatamente na mesma velocidade que a máquina avança.
O controle de tensão torna-se crítico ao espalhar pilhas de camadas altas. Camadas pesadas de tecido criam atrito significativo contra a mesa de corte. As máquinas padrão geralmente sofrem com o efeito “arar”. Durante a aceleração, uma máquina padrão empurra ligeiramente a pilha de tecido para frente. Isso prejudica o alinhamento das bordas. O servocontrole impede totalmente a aração. O sistema micro-ajusta a velocidade continuamente. Suaviza as curvas de aceleração e desaceleração nas extremidades da mesa. O tecido cai perfeitamente reto sem qualquer impulso para frente.
Os sistemas servo exigem um preço de compra inicial mais alto. Você deve avaliar quando esse custo premium é realmente justificado. O processamento de jeans pesados e estáveis pode não exigir precisão servo. No entanto, o manuseio de malhas elásticas, spandex ou sedas leves exige um controle de tensão superior. Esses materiais delicados deformam-se facilmente sob estresse mecânico. Um servo sistema evita esse empenamento, preservando a estabilidade dimensional do tecido. Se a sua instalação processa têxteis técnicos ou roupas esportivas, a atualização do servo se torna um recurso obrigatório e não um luxo opcional.
Os recursos técnicos só importam se gerarem resultados operacionais. O controle de precisão influencia diretamente os resultados financeiros. O gerenciamento exato da altura e a contagem de camadas transformam as matérias-primas em margens de lucro maximizadas.
O estoque morto drena a lucratividade. Produzir exatamente o que o cliente pediu evita excesso de estoque. A contagem exata de camadas garante que você corte o número exato de peças de roupa necessárias. Um confiável A máquina espalhadora de tecido elimina a necessidade de “camadas de segurança”. Historicamente, os operadores adicionavam camadas extras para compensar erros mecânicos de contagem. A precisão digital elimina esse desperdício. Economizar apenas duas folhas por propagação equivale a milhares de jardas economizadas anualmente.
Máquinas de corte automatizadas (CNC) exigem material perfeitamente empilhado. Eles contam com alturas de lona consistentes para operar com eficiência. O controle preciso da altura da camada evita ativamente o enviesamento do tecido e a distorção da superfície. Quando a pilha está perfeita, o cortador CNC funciona em velocidades ideais.
As lâminas encontram resistência uniforme em toda a mesa.
Os sistemas de vácuo comprimem a pilha uniformemente sem vazamentos de ar.
A cabeça de corte nunca fica presa em ondulações irregulares do tecido.
A lâmina evita desvios do padrão devido a tensão inesperada.
O monitoramento manual prende sua força de trabalho. A parada automatizada e a contagem digital evitam que os operadores olhem para os carros em movimento. Um operador não precisa mais ficar ao lado da mesa para contar passes manualmente. Esta automação permite que um trabalhador qualificado gerencie múltiplas tabelas de distribuição simultaneamente. Você pode realocar sua força de trabalho para tarefas de maior valor, como controle de qualidade ou planejamento de produção. Essa eficiência aumenta diretamente sua produção diária sem aumentar o número de funcionários.
A maquinaria industrial é altamente capaz, mas não é perfeita. Especificações técnicas perfeitas não significam nada sem uma manutenção diária adequada. Você deve reconhecer as realidades de implementação para alcançar resultados consistentes.
Os sensores falham quando ficam sujos. As salas de corte geram grandes quantidades de fiapos e poeira no ar. A eletricidade estática puxa essas partículas diretamente para as lentes dos sensores ópticos. Um sensor sujo não consegue ler a altura da pilha com precisão. Isso sinalizará ao motor do elevador para se mover incorretamente. Os protocolos de limpeza de rotina são absolutamente obrigatórios. Os operadores devem limpar todos os olhos fotoelétricos com panos antiestáticos no início de cada turno.
Certos tecidos possuem propriedades físicas desafiadoras. As malhas volumosas costumam reter grandes quantidades de ar entre as camadas. Este ar preso infla artificialmente a leitura da altura da camada. A máquina pensa que a pilha é mais alta que a massa real do tecido. Você deve implementar contramedidas específicas. As barras de nivelamento ajudam a expulsar o ar preso durante o processo de espalhamento. Os tempos de espera permitem que a pilha se assente naturalmente antes que o cortador seja acionado. Não confie inteiramente na máquina para superar comportamentos severos do material.
A interação humana continua sendo a maior variável em sistemas automatizados. Os operadores devem programar corretamente o perfil de tecido específico na Interface Homem-Máquina (HMI). Eles devem inserir a espessura esperada por camada. Eles devem calibrar a sensibilidade do sensor com base na cor e refletividade do tecido. Se um operador inserir dados de linha de base errados, os sistemas automatizados executarão os comandos errados sem falhas.
Ignorando os cronogramas diários de limpeza do sensor.
Falha ao atualizar perfis de IHM ao trocar rolos de malha.
Ignorando paradas automatizadas para forçar execuções de produção mais rápidas.
Operar a máquina com coletores finais desequilibrados.
O controle exato sobre a altura e a contagem de camadas constitui a verdadeira base da lucratividade da sala de corte. Dominar essa mecânica técnica garante maximizar o rendimento do material e, ao mesmo tempo, evitar falhas de corte posteriores. Matrizes de sensores avançados, PLCs digitais e integrações de servomotores eliminam as suposições na preparação do tecido.
Sua próxima etapa requer avaliação ativa. Revise suas taxas atuais de refugo e analise os tipos de tecido mais desafiadores. Aconselhamos vivamente que leve os seus rolos de tecido reais às demonstrações dos fornecedores. Teste a precisão do sensor em relação aos materiais mais escuros e reflexivos. Avalie a capacidade de resposta do servo em condições reais antes de emitir qualquer solicitação formal de compra. Proteja sua linha de produção verificando em primeira mão as capacidades do equipamento.
R: Normalmente varia de 10 cm a 25 cm dependendo do modelo da máquina e da folga do cortador, mas a altura útil é determinada pela densidade do tecido e pela capacidade da lâmina do cortador.
R: Sensores modernos detectam o topo físico real da pilha em tempo real, permitindo que a máquina se ajuste dinamicamente mesmo que a espessura do tecido flutue ligeiramente.
R: Geralmente não. Os servossistemas exigem arquiteturas de PLC e transmissões mecânicas totalmente diferentes; geralmente requer a compra de uma máquina de espalhamento de tecido Servo especialmente desenvolvida.
R: Se um operador parar manualmente a máquina para eliminar um defeito, os CLPs avançados poderão pausar e retomar a contagem, mas os modelos padrão podem exigir correção manual da contagem.


