

Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


A produção de vestuário moderno exige velocidade e precisão. Investir em um cortador automático de alta velocidade gera um ROI limitado se os processos de distribuição manuais ou desconectados gargalarem as operações. Um cortador automatizado geralmente fica ocioso esperando pelo material. O “aperto de mão” crítico entre o espalhamento e o corte ocorre tanto física quanto digitalmente na fabricação têxtil moderna. Sem conectividade adequada, você enfrenta graves atrasos na produção e desperdício de material.
A integração bem-sucedida depende de hardware de mesa sincronizado para mover as configurações sem problemas. Requer controle preciso da tensão do material para evitar distorção do tecido. Além disso, o fluxo contínuo de dados entre a unidade de espalhamento e o software da sala de corte continua crucial. Você aprenderá como sincronizar elementos de hardware de maneira eficaz em todo o chão de fábrica. Exploraremos mecanismos de controle de materiais juntamente com handshakes de software. Por fim, você descobrirá critérios de avaliação acionáveis para avaliar a prontidão de integração para futuras atualizações de equipamentos.
A sinergia de hardware é fundamental: a integração requer mesas transportadoras sincronizadas ou mesas de transferência de flutuação a ar para mover as camadas sem perturbar o alinhamento das bordas.
A tensão determina a precisão do corte: Uma máquina de espalhar tecido deve colocar o material perfeitamente plano e sem tensão; caso contrário, o relaxamento do tecido pós-corte arruinará as dimensões da roupa.
A conectividade de dados evita desperdícios: A integração de dados CAD/CAM garante que o espalhador coloque o comprimento exato do marcador exigido pelo cortador, minimizando a perda final.
A correspondência de velocidade é importante: o rendimento do espalhador deve estar matematicamente alinhado com a capacidade do cortador para evitar tempo ocioso da máquina.
Os fabricantes costumam atualizar as salas de corte sequencialmente. Eles compram primeiro um cortador altamente avançado. No entanto, uma operação de difusão independente cria um cenário grave de 'apresse-se e espere'. O cortador automatizado termina um trabalho rapidamente. Em seguida, ele fica ocioso enquanto os operadores colocam manualmente o próximo lote. Esse gargalo desconectado prejudica o rendimento da fábrica. O cortador só gera lucro ao fatiar ativamente o material.
Para resolver este gargalo, os gestores de produção devem visar benchmarks operacionais específicos. Alcançar essas métricas significa harmonia bem-sucedida da máquina.
Rendimento: Obtenha uma proporção de espalhador para cortador de 1:1 ou 2:1 com base na complexidade do arquivo de corte.
Rendimento: Reduza as tolerâncias de perda final para margens milimétricas estritas.
Eficiência de mão de obra: Reduza o manuseio físico de rolos de tecidos pesados e camadas múltiplas entre estações.
Ignorar a integração traz custos ocultos. A má sincronização da máquina causa distorção do tecido durante as transferências manuais. Quando os operadores arrastam uma camada concluída através de tabelas estáticas, as camadas inferiores mudam. Este desalinhamento prejudica a precisão do corte. Além disso, o tempo ocioso excessivo destrói a lucratividade. Um cortador caro esperando pelo tecido esgota os orçamentos operacionais diariamente. A integração adequada elimina completamente esses vazamentos de lucros invisíveis.
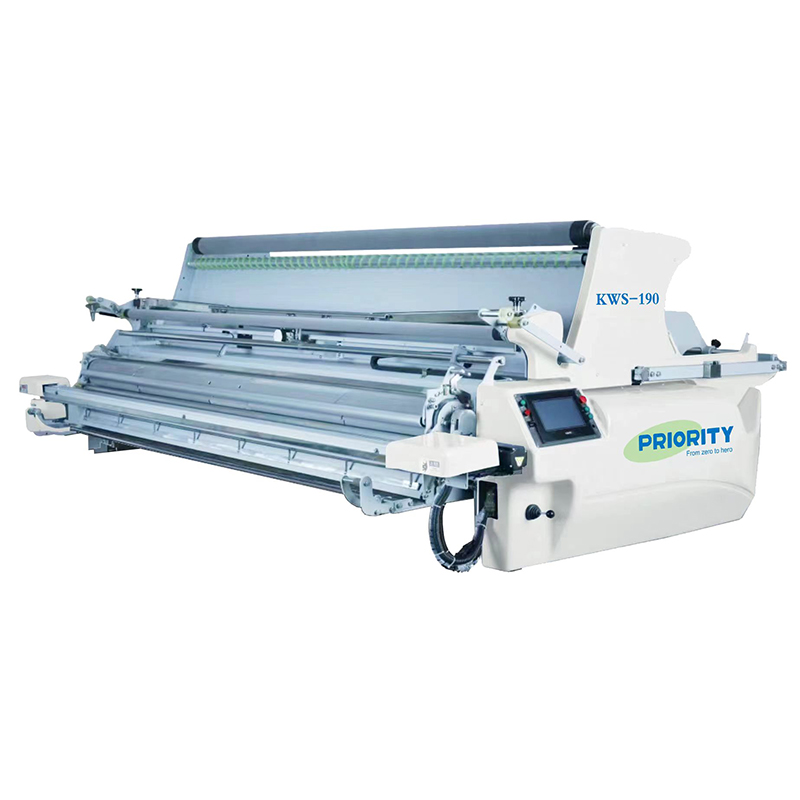
Conectar duas enormes máquinas industriais requer uma engenharia física meticulosa. A zona de transferência determina a qualidade do corte final. O tecido deve deslizar desde o espalhamento até o corte sem esforço.
Mesas transportadoras motorizadas conectam fisicamente a zona de espalhamento à zona de corte. Eles indexam o tecido perfeitamente. Um sistema de acionamento sincronizado puxa toda a torção simultaneamente. Este movimento evita que as camadas inferiores se arrastem ou estiquem. Transportadores avançados comunicam-se diretamente através dos limites da máquina. Quando o cortador termina uma seção, ele sinaliza ao transportador para avançar com precisão.
Algumas instalações dependem de transferência manual para posturas pesadas. As mesas de sopro de ar tornam-se essenciais aqui. Os sopradores de alta pressão forçam o ar através de pequenas perfurações na mesa. Isso cria uma microalmofada sob o tecido. Os operadores podem deslizar camadas múltiplas pesadas sem esforço. No entanto, você deve combinar as larguras e alturas das mesas com precisão. Mesmo uma diferença de altura de dois milímetros causa travamento nas bordas durante a transferência.
Os requisitos de engenharia exigem pistas perfeitamente niveladas. Estas faixas abrangem todo o comprimento de espalhamento e corte. Pisos de fábrica de concreto raramente ficam perfeitamente planos. Os instaladores devem usar níveis de laser para alinhar os trilhos-guia. O alinhamento incorreto causa descarrilamento da máquina ao longo do tempo. Também causa configurações distorcidas. As configurações distorcidas forçam o cortador a aparar fora dos limites do marcador, desperdiçando tecidos caros.
Fábricas de alto volume utilizam frequentemente mesas de transferência móveis. Estas unidades móveis permitem uma unidade de alta capacidade Máquina espalhadora de tecido para alimentar múltiplos cortadores automatizados. O espalhador constrói uma posição sobre uma mesa de transferência lateral. Depois de concluído, os operadores deslizam a mesa lateralmente até um cortador disponível. Essa configuração maximiza a utilização do equipamento e minimiza o tempo ocioso.
Você não pode cortar com precisão se espalhar mal. O controle de materiais continua sendo o fator mais crítico para a garantia de qualidade. Cortadores automatizados cortam exatamente o que recebem.
Os tecidos modernos exigem um manuseio moderno. UM A máquina espalhadora de tecido servo usa mecanismos acionados por servomotor para fornecer microajustes. Esses motores controlam a velocidade e a alimentação instantaneamente. Esta tecnologia continua crítica para produtos sintéticos altamente elásticos ou escorregadios. Os sistemas servo reagem dinamicamente às mudanças de peso do rolo. Eles garantem uma alimentação consistente desde o primeiro metro até o último centímetro.
Barras dançantes e rolos de alimentação especializados eliminam o estiramento durante a postura. Eles absorvem solavancos repentinos de rolos pesados. Se o tecido esticar durante o espalhamento, inevitavelmente encolherá após o corte. Este fenômeno de relaxamento destrói as dimensões das roupas. As peças não ficarão alinhadas durante o processo de costura. O espalhamento sem tensão garante que o cortador corte sempre o tecido completamente relaxado.
Mecanismos de controle de borda infravermelho ou fotoelétrico garantem uma parede vertical perfeita do tecido. Os sensores leem a borda do tecido continuamente. A máquina desloca o rolo lateralmente para corrigir bordas irregulares instantaneamente. Uma borda reta do material impacta diretamente a capacidade da fresa de maximizar a eficiência do marcador. Bordas tortas forçam os operadores de CAD a deixar margens de segurança mais amplas, desperdiçando material.
Os operadores devem combinar a altura máxima de espalhamento estritamente com a capacidade do cortador. Você deve considerar a altura máxima de corte comprimida do cortador automático. Os limites comuns do cortador incluem 3 cm, 5 cm ou 7 cm. Empurrar além desses limites causa deflexão da lâmina. A deflexão resulta em cortes irregulares nas camadas inferiores. A compressão a vácuo reduz a altura inicial do assentamento, mas os limites físicos da lâmina permanecem absolutos.
O alinhamento físico resolve apenas metade do quebra-cabeça da integração. A comunicação digital garante que as máquinas operem de forma inteligente. O hardware move a estrutura, mas o software dita a estratégia.
O espalhador recebe dados do marcador diretamente do software da sala de corte. Os operadores não digitam mais os comprimentos manualmente. O arquivo CAD transmite instruções de comprimento, contagem de camadas e passo. Isso elimina erros humanos de entrada de dados. A máquina sabe exatamente onde começar e parar. Ele minimiza a perda final dinamicamente com base nos requisitos de arquivo em tempo real.
O software integrado ajusta automaticamente a aceleração e desaceleração do espalhador. O sistema baseia esses ajustes em arquivos de corte e tipos de tecido específicos. Denim requer aceleração agressiva. A seda delicada exige perfis de velocidade suaves e acelerados. As máquinas conectadas baixam esses perfis instantaneamente por meio de conexões de rede. Isto protege os têxteis frágeis contra rasgos durante mudanças rápidas de direção.
Os pisos de fábrica modernos exigem transparência máxima. As máquinas conectadas monitoram o consumo de tecido e o rendimento dos rolos em tempo real. Eles relatam o tempo de atividade da máquina e os códigos de erro instantaneamente. Esses dados fluem para sistemas MES ou ERP de nível superior. Ele dá à gerência uma visão unificada da sala de corte. Você pode identificar taxas exatas de utilização de material e eficiência do operador instantaneamente.
Atualizar sua sala de corte exige uma verificação rigorosa do fornecedor. Você deve fazer as perguntas técnicas corretas antes de emitir pedidos de compra. Uma abordagem sistemática evita problemas de compatibilidade dispendiosos.
Verifique a compatibilidade da mesa: O novo espalhador se ajustará fisicamente aos trilhos-guia do cortador existentes? Meça exatamente as bitolas dos trilhos.
Avalie os protocolos de comunicação: o espalhador usa CLPs de arquitetura aberta? O software proprietário geralmente bloqueia conexões de terceiros.
Avalie a versatilidade do material: O equipamento consegue lidar com pesos específicos de rolo? Verifique diariamente os diâmetros máximos dos rolos que sua cortadora processa.
As instalações devem escolher entre um único ecossistema OEM ou integrar as melhores máquinas de diferentes fabricantes. Ambas as abordagens trazem vantagens distintas.
Fator |
OEM de fornecedor único |
Marcas mistas (melhores da raça) |
|---|---|---|
Integração de software |
Conexões plug-and-play nativas. |
Requer API personalizada ou mapeamento PLC. |
Alinhamento de Hardware |
Alturas e trilhos padronizados. |
Pode exigir modificações físicas na tabela. |
Suporte Técnico |
Um ponto de contato para solução de problemas. |
Risco de os fornecedores culparem uns aos outros. |
Especialização em recursos |
Capacidade padronizada em todas as linhas. |
Acesso a tecnologias altamente especializadas. |
Nunca compre equipamentos sem uma rigorosa demonstração ao vivo. Você deve ditar os parâmetros de demonstração. Testes de demanda usando suas misturas de tecidos mais difíceis. Observe o equipamento lidar com spandex altamente elástico ou chiffon transparente. Verifique meticulosamente o alinhamento das bordas após uma transferência simulada. Meça as peças cortadas em relação ao arquivo CAD original para verificar o encolhimento zero.
A instalação de máquinas integradas interrompe as operações diárias. A preparação minimiza essa interrupção. Você deve abordar as restrições das instalações de forma realista antes que as caixas cheguem à sua doca de carregamento.
O espalhamento e o corte em linha exigem uma enorme área operacional. Você deve levar em conta as zonas de carga e os espaços de descarga. Layouts completos geralmente abrangem de 15 a 30 metros de comprimento. Instalações sem espaço em linha reta enfrentam soluções alternativas em forma de L. O planejamento de layout adequado permanece inegociável. Meça pilares, corredores e saídas de emergência antes de finalizar as plantas baixas.
Suas instalações devem lidar com imensos consumos combinados de serviços públicos. Você está operando dois motores industriais simultaneamente. Verifique cuidadosamente as capacidades do painel elétrico. As necessidades de ar comprimido aumentam drasticamente. O vácuo do cortador e as mesas de flutuação de ar consomem CFM (pés cúbicos por minuto) massivos. Compressores de ar subdimensionados paralisarão ambas as máquinas instantaneamente.
As atualizações tecnológicas intimidam os trabalhadores experientes. A transição dos operadores do espalhamento manual ou semiautomático requer paciência. Eles devem aprender a gerenciar uma célula sincronizada e orientada por dados. A melhor prática envolve treinamento prático por pelo menos duas semanas. Erros comuns incluem operadores ignorando sensores de segurança ou substituindo manualmente perfis de velocidade automatizados. Confie em seus programas de treinamento para aumentar a confiança.
As linhas integradas compartilham vulnerabilidades. Se o espalhador cair, o cortador morre completamente de fome. Esta cascata de manutenção interrompe a produção instantaneamente. Você deve implementar cronogramas rigorosos de manutenção preventiva. Limpe os sensores de borda diariamente. Lubrifique os trilhos guia semanalmente. Mantenha correias e lâminas sobressalentes em estoque localizado. A manutenção proativa garante o máximo tempo de atividade da máquina.
Integrar um equipamento de espalhamento com um cortador automático envolve muito mais do que colocá-los um ao lado do outro. Requer alinhamento mecânico exato e manuseio preciso do material. A sincronização de dados garante que as máquinas funcionem como uma célula de produção unificada. Ignorar qualquer elemento único compromete a qualidade da peça e diminui o ROI do seu equipamento.
Tome medidas imediatas para otimizar sua sala de corte. Primeiro, audite sua área atual para identificar oportunidades de layout. A seguir, calcule o tempo exato de inatividade da cortadora para justificar o investimento na integração. Por fim, solicite estudos de caso de integração específicos de fornecedores de equipamentos selecionados. Exija prova de conectividade bem-sucedida de várias máquinas.
R: Sim, mas geralmente requer modificações físicas na tabela (trilhos/largura) e pode não ter integração perfeita de software, dependendo, em vez disso, da entrada manual de parâmetros.
R: Depende da profundidade da camada e da complexidade do corte. Normalmente, um cortador de alta velocidade requer 1,5 a 2 espalhadores para mantê-lo alimentado continuamente, muitas vezes utilizando mesas de transferência laterais.
R: Os servomotores fornecem feedback instantâneo aos rolos de alimentação do tecido, eliminando a tensão. Isso garante que o cortador corte o tecido relaxado, evitando o encolhimento pós-corte e peças rejeitadas.
R: Não. Embora as configurações de um único fornecedor ofereçam software 'plug-and-play' mais fácil, as integrações de marcas mistas são comuns, desde que as larguras da mesa, as bitolas dos trilhos e as saídas básicas do PLC correspondam.


