

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


La production de vêtements moderne exige rapidité et précision. Investir dans un coupeur automatique à grande vitesse génère un retour sur investissement limité si les processus d'épandage manuels ou déconnectés goulottent les opérations. Une découpeuse automatisée reste souvent inactive en attendant le matériau. La « poignée de main » critique entre l’étalement et la découpe se produit à la fois physiquement et numériquement dans la fabrication textile moderne. Sans une connectivité adéquate, vous êtes confronté à de graves retards de production et à un gaspillage de matériaux.
Une intégration réussie repose sur un matériel de table synchronisé pour déplacer les poses de manière transparente. Cela nécessite un contrôle précis de la tension du matériau pour éviter la déformation du tissu. De plus, un flux de données fluide entre l’unité d’épandage et le logiciel de la salle de coupe reste crucial. Vous apprendrez à synchroniser efficacement les éléments matériels dans votre usine. Nous explorerons les mécanismes de contrôle des matériaux ainsi que les poignées de main logicielles. Enfin, vous découvrirez des critères d'évaluation exploitables pour évaluer l'état de préparation à l'intégration de vos prochaines mises à niveau d'équipement.
La synergie matérielle est fondamentale : l'intégration nécessite des tables de convoyeur synchronisées ou des tables de transfert par flottation à air pour déplacer les plis sans perturber l'alignement des bords.
La tension détermine la précision de la coupe : une machine à étaler le tissu doit poser le matériau parfaitement à plat et sans tension ; sinon, la post-coupe de relaxation du tissu ruinera les dimensions du vêtement.
La connectivité des données évite le gaspillage : l'intégration des données CAO/FAO garantit que l'épandeur pose la longueur exacte du marqueur requise par le coupeur, minimisant ainsi la perte finale.
L'adaptation de la vitesse est importante : le débit de l'épandeur doit mathématiquement s'aligner sur la capacité de la fraise pour éviter les temps morts de la machine.
Les fabricants améliorent souvent les salles de découpe de manière séquentielle. Ils achètent d’abord un cutter très avancé. Cependant, une opération d’épandage autonome crée un scénario grave de « dépêchez-vous et attendez ». Le coupeur automatisé termine un travail rapidement. Ensuite, il attend inactif pendant que les opérateurs déposent manuellement le lot suivant. Ce goulot d’étranglement déconnecté paralyse le débit de l’usine. Le coupeur ne génère du profit qu’en coupant activement le matériau.
Pour résoudre ce goulot d'étranglement, les responsables de production doivent cibler des repères opérationnels spécifiques. Atteindre ces paramètres signifie une harmonie réussie des machines.
Débit : obtenez un rapport épandeur/couteau de 1 : 1 ou 2 : 1 en fonction de la complexité du fichier de coupe.
Rendement : Réduisez les tolérances de perte finale à des marges millimétriques strictes.
Efficacité du travail : Réduisez la manipulation physique des rouleaux de tissu lourds et des poses multicouches entre les stations.
Ignorer l’intégration entraîne des coûts cachés. Une mauvaise synchronisation des machines provoque une distorsion du tissu lors des transferts manuels. Lorsque les opérateurs font glisser une pose terminée sur des tables statiques, les couches inférieures se déplacent. Ce désalignement ruine la précision. De plus, un temps d’inactivité excessif détruit la rentabilité. Un coupeur coûteux en attente de tissu draine quotidiennement les budgets opérationnels. Une bonne intégration élimine complètement ces fuites de bénéfices invisibles.
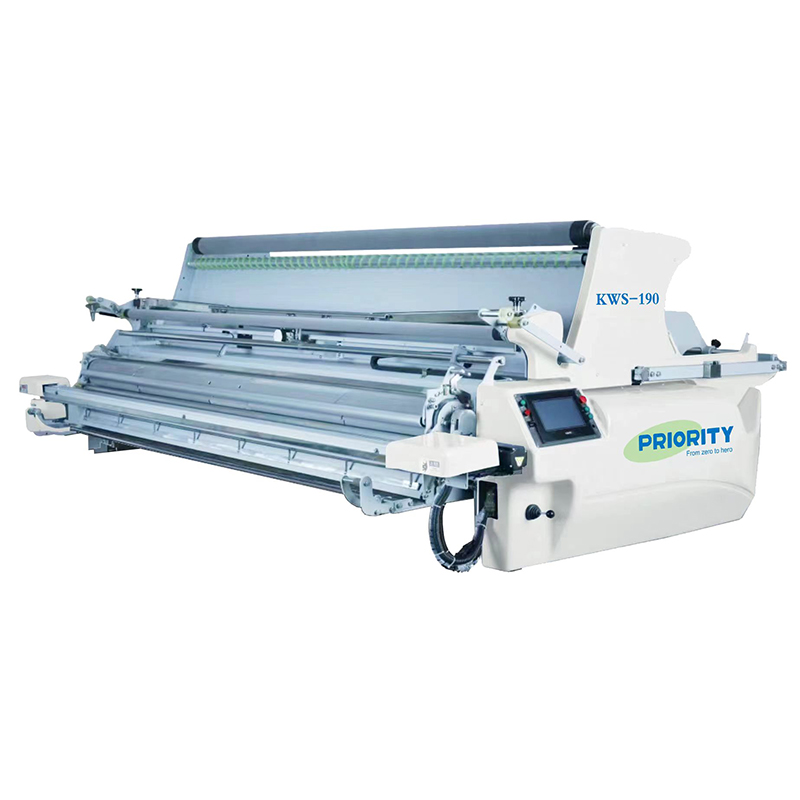
La connexion de deux machines industrielles massives nécessite une ingénierie physique méticuleuse. La zone de transfert dicte la qualité de la coupe finale. Le tissu doit glisser sans effort de l’étalement à la coupe.
Des tables transporteuses motorisées relient physiquement la zone d’épandage à la zone de coupe. Ils indexent le tissu vers l’avant de manière transparente. Un système d'entraînement synchronisé tire simultanément l'ensemble du lay. Ce mouvement empêche les couches inférieures de glisser ou de s'étirer. Les convoyeurs avancés communiquent directement au-delà des limites des machines. Lorsque le coupeur termine une section, il signale au convoyeur d’avancer avec précision.
Certaines installations s'appuient sur un transfert manuel pour les poses lourdes. Les tables de soufflage d'air deviennent ici indispensables. Des souffleurs à haute pression forcent l'air à travers de minuscules perforations de la table. Cela crée un micro-coussin sous le tissu. Les opérateurs peuvent glisser sans effort des couches multicouches lourdes. Cependant, vous devez faire correspondre précisément les largeurs et les hauteurs des tables. Même une différence de hauteur de deux millimètres provoque un accrochage des bords lors du transfert.
Les exigences techniques exigent des voies parfaitement nivelées. Ces chenilles s'étendent sur toute la longueur d'épandage et de coupe. Les sols des usines en béton sont rarement parfaitement plats. Les installateurs doivent utiliser des niveaux laser pour aligner les rails de guidage. Un alignement incorrect provoque le déraillement de la machine au fil du temps. Cela provoque également des poses asymétriques. Les poses asymétriques obligent le coupeur à couper en dehors des limites des marqueurs, ce qui gaspille des textiles coûteux.
Les usines à gros volumes utilisent souvent des tables de transfert mobiles. Ces unités mobiles permettent une grande capacité Machine d'étalement de tissu pour alimenter plusieurs coupeurs automatisés. L'épandeur réalise une pose sur une table de transfert latéral. Une fois terminé, les opérateurs font glisser la table latéralement vers un couteau disponible. Cette configuration maximise l’utilisation de l’équipement et minimise le temps d’inactivité.
Vous ne pouvez pas couper avec précision si vous répartissez mal. Le contrôle des matériaux reste le facteur le plus critique pour l’assurance qualité. Les découpeurs automatisés tranchent exactement ce qu’ils reçoivent.
Les tissus modernes exigent une manipulation moderne. UN La machine d'épandage de tissu servo utilise des mécanismes entraînés par servomoteur pour fournir des micro-ajustements. Ces moteurs contrôlent instantanément la vitesse et l’alimentation. Cette technologie reste critique pour les synthétiques très élastiques ou glissants. Les systèmes servo réagissent de manière dynamique aux changements de poids des rouleaux. Ils assurent une alimentation constante du premier mètre au dernier pouce.
Les barres danseuses et les rouleaux d'alimentation spécialisés éliminent l'étirement pendant la pose. Ils absorbent les secousses soudaines des gros roulis. Si le tissu s'étire lors de l'étalement, il rétrécit inévitablement après avoir été coupé. Ce phénomène de relaxation ruine les dimensions du vêtement. Les pièces ne s'aligneront pas pendant le processus de couture. L'étalement sans tension garantit que le coupeur tranche le tissu complètement détendu à chaque fois.
Des mécanismes de contrôle des bords infrarouges ou photoélectriques assurent une paroi verticale parfaite du tissu. Des capteurs lisent le bord du tissu en continu. La machine déplace le rouleau latéralement pour corriger instantanément les bords errants. Un bord de matériau droit a un impact direct sur la capacité du coupeur à maximiser l'efficacité du marqueur. Les bords tordus obligent les opérateurs de CAO à laisser des marges de sécurité plus larges, ce qui gaspille du matériel.
Les opérateurs doivent adapter strictement la hauteur d’épandage maximale à la capacité de coupe. Vous devez tenir compte de la hauteur de coupe compressée maximale du coupeur automatique. Les limites courantes des couteaux incluent 3 cm, 5 cm ou 7 cm. Pousser au-delà de ces limites provoque une déflexion de la lame. La déflexion entraîne des coupes inégales sur les plis inférieurs. La compression sous vide réduit la hauteur de pose initiale, mais les limites physiques des lames restent absolues.
L’alignement physique ne résout que la moitié du casse-tête de l’intégration. La communication numérique garantit le fonctionnement intelligent des machines. Le matériel fait bouger la structure, mais le logiciel dicte la stratégie.
L'épandeur reçoit les données de marquage directement du logiciel de la salle de coupe. Les opérateurs ne saisissent plus les longueurs manuellement. Le fichier CAO transmet les instructions de longueur, de nombre de plis et de pose par étapes. Cela élimine les erreurs humaines de saisie de données. La machine sait exactement où démarrer et s'arrêter. Il minimise la perte finale de manière dynamique en fonction des exigences des fichiers en temps réel.
Le logiciel intégré ajuste automatiquement l’accélération et la décélération de l’épandeur. Le système base ces ajustements sur des fichiers de coupe et des types de tissus spécifiques. Le denim nécessite une accélération agressive. La soie délicate exige des profils de vitesse doux et progressifs. Les machines connectées téléchargent ces profils instantanément via les connexions réseau. Cela protège les textiles fragiles des déchirures lors de changements de direction rapides.
Les usines modernes exigent une transparence ultime. Les machines connectées suivent en temps réel la consommation de tissu et les rendements des rouleaux. Ils signalent instantanément la disponibilité de la machine et les codes d’erreur. Ces données circulent dans des systèmes MES ou ERP de niveau supérieur. Il donne à la direction une vue unifiée de la salle de coupe. Vous pouvez identifier instantanément les taux exacts d’utilisation des matériaux et l’efficacité des opérateurs.
La mise à niveau de votre salle de découpe nécessite une vérification rigoureuse des fournisseurs. Vous devez poser les bonnes questions techniques avant d’émettre des bons de commande. Une approche systématique évite les problèmes de compatibilité coûteux.
Vérifier la compatibilité des tables : le nouvel épandeur s'adaptera-t-il physiquement aux rails de guidage des couteaux existants ? Mesurez exactement les écartements des voies.
Évaluer les protocoles de communication : l'épandeur utilise-t-il des automates à architecture ouverte ? Les logiciels propriétaires bloquent souvent les connexions tierces.
Évaluez la polyvalence des matériaux : l'équipement peut-il gérer des poids de rouleaux spécifiques ? Vérifiez quotidiennement les diamètres maximaux des rouleaux que votre coupeuse traite.
Les installations doivent choisir entre un écosystème OEM unique ou l’intégration des meilleures machines de différents fabricants. Les deux approches présentent des avantages distincts.
Facteur |
OEM à fournisseur unique |
Marques mixtes (meilleures de leur catégorie) |
|---|---|---|
Intégration logicielle |
Connexions natives plug-and-play. |
Nécessite un mappage API ou PLC personnalisé. |
Alignement du matériel |
Hauteurs et rails standardisés. |
Peut nécessiter des modifications physiques de la table. |
Assistance technique |
Un seul interlocuteur pour le dépannage. |
Risque que les vendeurs se rejettent la faute. |
Spécialisation des fonctionnalités |
Capacité standardisée sur toutes les lignes. |
Accès à des technologies hautement spécialisées. |
N’achetez jamais d’équipement sans une démonstration en direct rigoureuse. Vous devez dicter les paramètres de la démo. Exigez des tests en utilisant vos mélanges de tissus les plus difficiles. Regardez l'équipement manipuler du spandex hautement élastique ou de la mousseline transparente. Vérifiez méticuleusement l’alignement des bords après un transfert simulé. Mesurez les pièces coupées par rapport au fichier CAO d'origine pour vérifier l'absence de retrait.
L'installation de machines intégrées perturbe les opérations quotidiennes. La préparation minimise cette perturbation. Vous devez aborder les contraintes des installations de manière réaliste avant que les caisses n'arrivent à votre quai de chargement.
L'épandage et la découpe en ligne nécessitent une empreinte opérationnelle massive. Vous devez tenir compte des zones de chargement et des espaces de déchargement. Les aménagements complets s'étendent souvent sur 15 à 30 mètres de longueur. Les installations manquant d'espace en ligne droite ont du mal à trouver des solutions de contournement en forme de L. Une bonne planification de l’aménagement reste non négociable. Mesurez les piliers, les allées et les sorties de secours avant de finaliser les plans d'étage.
Votre installation doit gérer d’immenses consommations combinées de services publics. Vous faites fonctionner deux moteurs industriels simultanément. Vérifiez soigneusement les capacités du panneau électrique. Les besoins en air comprimé augmentent considérablement. L'aspirateur de coupe et les tables de flottation à air consomment énormément de CFM (pieds cubes par minute). Les compresseurs d’air sous-dimensionnés feront caler les deux machines instantanément.
Les mises à niveau technologiques intimident les travailleurs expérimentés. La transition des opérateurs d’un épandage manuel ou semi-automatique demande de la patience. Ils doivent apprendre à gérer une cellule synchronisée et basée sur les données. Les meilleures pratiques impliquent une formation pratique d’au moins deux semaines. Les erreurs courantes incluent les opérateurs contournant les capteurs de sécurité ou annulant manuellement les profils de vitesse automatisés. Faites confiance à vos programmes de formation pour renforcer la confiance.
Les lignes intégrées partagent des vulnérabilités. Si l'épandeur tombe en panne, le coupeur meurt complètement de faim. Cette cascade de maintenance arrête instantanément la production. Vous devez mettre en œuvre des calendriers de maintenance préventive rigoureux. Nettoyez quotidiennement les capteurs de bord. Lubrifiez les rails de guidage chaque semaine. Conservez les courroies et les lames de rechange dans un inventaire localisé. La maintenance proactive garantit une disponibilité maximale de la machine.
Intégrer un équipement d’épandage à un coupeur automatique implique bien plus que de les placer les uns à côté des autres. Cela nécessite un alignement mécanique exact et une manipulation précise des matériaux. La synchronisation des données garantit que les machines agissent comme une cellule de production unifiée. Négliger un seul élément compromet la qualité du vêtement et diminue le retour sur investissement de votre équipement.
Prenez des mesures immédiates pour optimiser votre salle de coupe. Tout d’abord, vérifiez votre empreinte actuelle au sol pour identifier les opportunités d’aménagement. Calculez ensuite le temps d’inactivité exact de votre découpeuse pour justifier l’investissement d’intégration. Enfin, demandez des études de cas d’intégration spécifiques auprès des fournisseurs d’équipements présélectionnés. Exigez la preuve d’une connectivité multi-machine réussie.
R : Oui, mais cela nécessite généralement des modifications physiques de la table (rails/largeur) et peut manquer d'intégration logicielle transparente, s'appuyant plutôt sur la saisie manuelle des paramètres.
R : Cela dépend de la profondeur du pli et de la complexité de la coupe. En règle générale, une découpeuse à grande vitesse nécessite 1,5 à 2 épandeurs pour la maintenir alimentée en continu, utilisant souvent des tables de transfert latérales.
R : Les servomoteurs fournissent un retour instantané aux rouleaux d'alimentation du tissu, éliminant ainsi la tension. Cela garantit que le coupeur tranche le tissu détendu, évitant ainsi le rétrécissement après la coupe et les pièces rejetées.
R : Non. Bien que les configurations d'un seul fournisseur offrent des logiciels plus simples 'plug-and-play', les intégrations de marques mixtes sont courantes, à condition que les largeurs de table, les écartements des rails et les sorties API de base correspondent.


