

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


La salle de coupe devient souvent le principal goulot d’étranglement absolu en termes d’utilisation des matériaux et de vitesse de production dans les installations modernes de fabrication de vêtements. Choisir le mauvais mode d’épandage peut rapidement entraîner des taux de rebut exceptionnellement élevés, des motifs mal assortis et une qualité finale du vêtement gravement compromise. Vous devez reconnaître que le choix entre un épandage à sens unique ou en zigzag n’est jamais une simple préférence technique. Il s'agit d'une décision commerciale critique qui dicte exactement quel type de Machine d'épandage de tissu dont vous avez besoin, influençant votre allocation de main-d'œuvre et déterminant le rendement global de votre tissu. Dans cet article, nous fournissons aux responsables de production et aux superviseurs de salle de découpe un cadre factuel pour évaluer efficacement les différents modes d’épandage. Vous apprendrez à évaluer les capacités des machines, à comparer les compromis opérationnels et à réaliser un investissement en équipement hautement éclairé et adapté à vos textiles spécifiques.
L'étalement unidirectionnel est obligatoire pour les tissus directionnels (par exemple, velours, velours côtelé, imprimés asymétriques) afin de garantir l'alignement du motif, bien qu'il nécessite des temps de cycle plus longs.
L'étalement en zigzag (face à face) maximise la vitesse de sortie et minimise les pertes finales, ce qui en fait le choix le plus rentable pour les couleurs unies et les matériaux non directionnels.
Investir dans un étaleur de tissu automatique équipé de modes programmables permet aux installations de basculer en toute transparence entre les opérations unidirectionnelles et en zigzag, optimisant à la fois la flexibilité et le contrôle de la tension.
L'évaluation des machines doit peser la dépense d'investissement initiale par rapport aux contraintes de production spécifiques : types de tissus, exigences en matière de hauteur de pli et configurations de récupérateur automatisé.
L’étalage du tissu constitue l’opération fondamentale de toute salle de découpe commerciale dans le monde. Les opérateurs déposent en continu plusieurs couches de textiles sur une longue table de découpe. Ils créent une pile dense, communément appelée « pose », prête pour la découpe automatisée en vrac. Les deux méthodes opérationnelles dominantes utilisées dans l’industrie sont l’épandage à sens unique et l’épandage en zigzag. Chaque responsable de production doit bien comprendre comment ces méthodes spécifiques dictent le débit global de l’usine.
Vous êtes confronté à un équilibre constant et rigoureux entre l’obtention d’un débit maximal et le maintien d’un strict respect de la qualité. L’épandage en zigzag offre une vitesse et une efficacité opérationnelle incroyables. Il permet une pose continue sans interruption. À l’inverse, l’étalement unidirectionnel garantit une intégrité absolue de la conception pour les textiles complexes et très sensibles. Vous ne pouvez pas sacrifier l’alignement des motifs au profit de la vitesse lors du traitement d’impressions complexes. Choisir la mauvaise méthode ruine des cycles de production entiers et gonfle les coûts des matériaux.
De plus, le mode d’épandage choisi influence directement les attaches physiques nécessaires sur votre matériel de production. Les processus à sens unique nécessitent des couteaux de coupe automatiques robustes. Ces couteaux précis coupent proprement le tissu à la fin de chaque pli avant de revenir. Les opérations en zigzag nécessitent plutôt des capteurs pliables robustes. Ces capteurs mécaniques maintiennent le tissu en toute sécurité pendant que la machine replie le matériau sur elle-même. Les installations nécessitent souvent des machines hautement modulaires pour s'adapter efficacement aux deux configurations matérielles et maintenir la polyvalence de la production.
Lors d'une opération d'étalement unidirectionnelle standard, l'équipement étale le tissu dans une seule direction continue. Les opérateurs configurent le textile pour qu'il soit orienté soit strictement face vers le haut, soit strictement face vers le bas. Lorsque la machine atteint la fin de la longueur de pli requise, elle coupe complètement le textile. Après avoir effectué cette découpe précise, l'équipement revient à vide au point de départ pour commencer la couche suivante. Cette approche unidirectionnelle maintient une cohérence absolue sur chaque couche de la pile.
Les fabricants maintiennent une exigence stricte en matière d'opérations à sens unique lors du traitement de textiles très spécifiques. Les tissus possédant un poil directionnel, comme le velours côtelé, le molleton et le velours, exigent absolument cette méthode. Les imprimés directionnels et asymétriques l’exigent également. Inverser ces matériaux particuliers entraînerait immédiatement des motifs inversés sur le vêtement final assemblé. Les consommateurs rejettent rapidement les vêtements présentant des logos inversés, des poils de tissu contradictoires ou des nuances dépareillées.
Malgré sa nécessité pour certains matériaux spécialisés, cette méthode introduit des réalités et des inconvénients spécifiques de mise en œuvre. Vous devez activement tenir compte de ces facteurs lors de la planification quotidienne de la production :
Coût de temps important : le voyage de retour à vide jusqu'au point d'origine augmente considérablement le temps d'épandage global. Cela double essentiellement le temps de déplacement de la machine par rapport aux opérations de pose en continu.
Exposition aux déchets de matériaux : ce processus nécessite des mécanismes de coupe des bords très précis. Sans eux, les installations subissent des pertes finales excessives. Cela génère d’énormes quantités de déchets sur des milliers de plis.
Intensité du travail : Les opérateurs doivent surveiller la lame de coupe en permanence. Ils doivent veiller à ce qu'il reste tranchant pour éviter de déchirer les tissus fragiles en bout de pli.
Pour exécuter cela parfaitement, vous avez besoin de prérequis machine très spécifiques. Votre configuration nécessite un coupe-extrémité automatique robuste capable de gérer différentes épaisseurs de matériaux. Cela nécessite également des mécanismes de pose précis et sans tension. Ces systèmes avancés empêchent la déformation du tissu lors de la forte traction dans un sens. Dans le cas contraire, les matériaux très extensibles rétréciraient de manière agressive après la coupe, ce qui ruinerait les tolérances des marqueurs et déformerait la forme finale du vêtement.
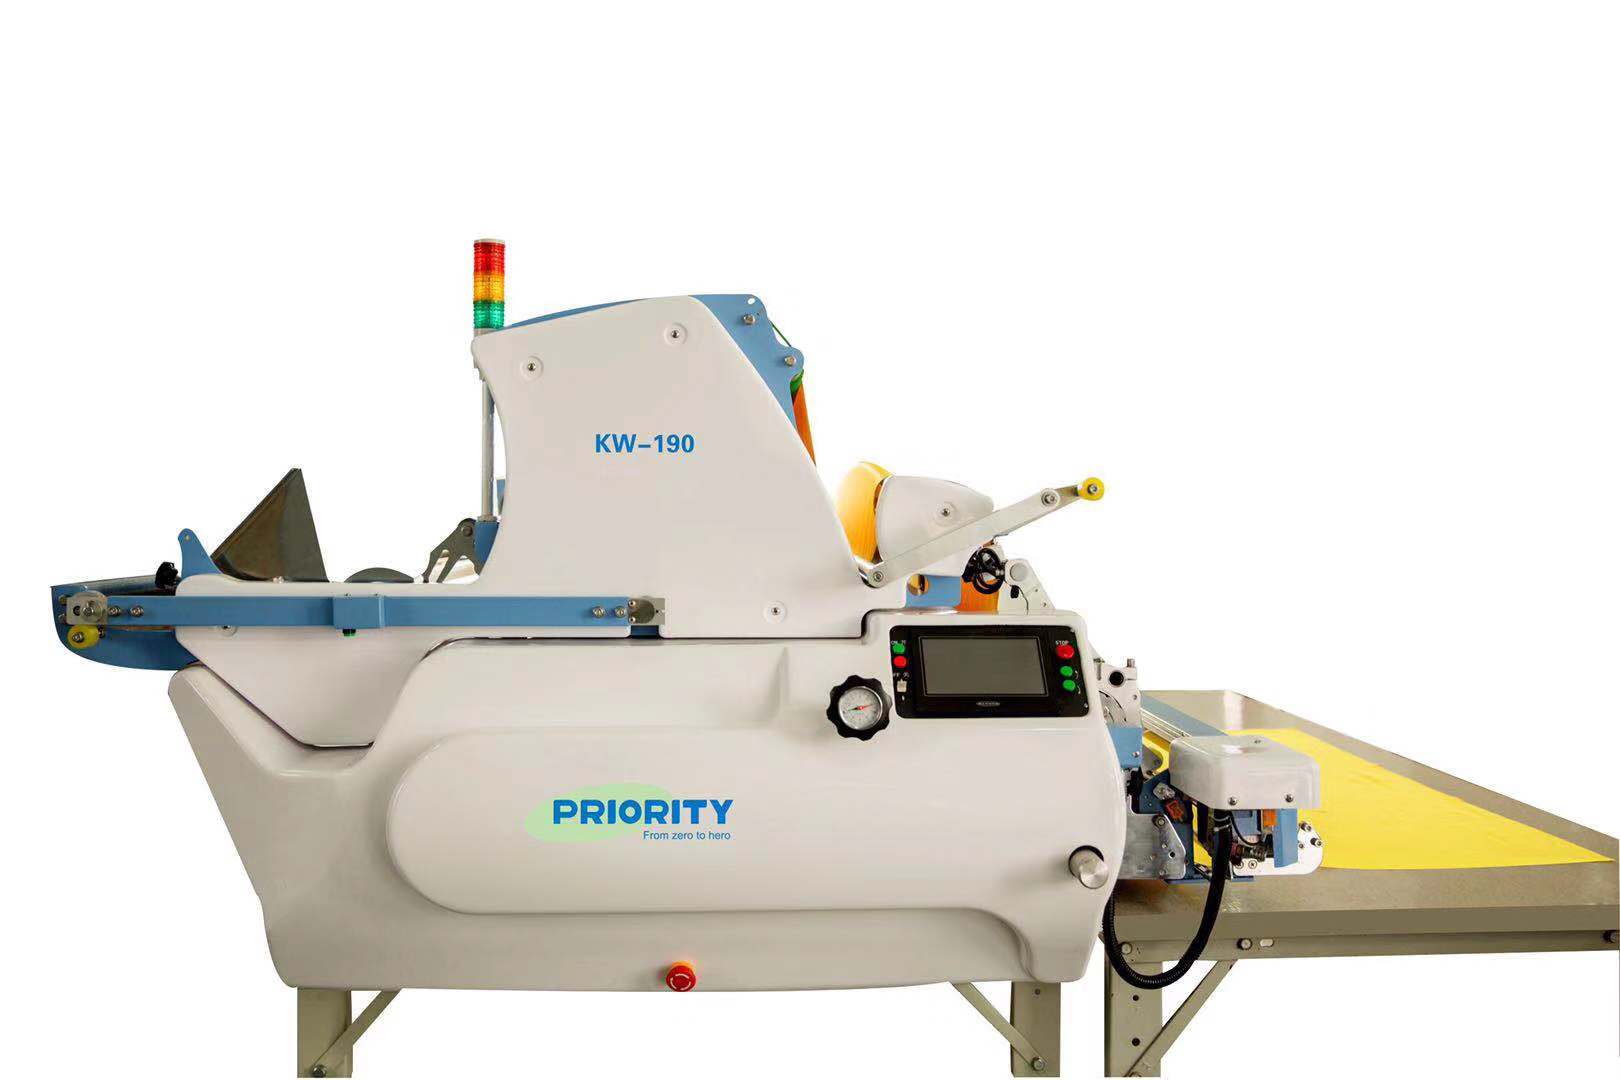
Lors des opérations d'épandage en zigzag, la machine fonctionne en continu et sans interruption. Il étale le tissu d'avant en arrière le long de la table sans exécuter de coupes aux extrémités des plis. Ce mouvement fluide crée une pile de matériaux face à face et dos à dos. L'équipement replie le textile sur lui-même en douceur, le serrant à chaque extrémité avant d'inverser la direction.
Les environnements de production à grand volume s’appuient fortement sur cette méthode hautement efficace. Il constitue le choix principal pour les couleurs unies et les impressions totalement non directionnelles. Les tissus symétriques, notamment les cotons standards, le denim brut et les synthétiques de base, fonctionnent ici exceptionnellement bien. Vous pouvez traiter rapidement ces matériaux sans vous soucier de la direction des poils, des variations d'ombrage ou des impressions à l'envers. Cela le rend idéal pour la fabrication de mode rapide et les lignes de vêtements de base.
La mise en œuvre d’opérations en face-à-face génère des résultats commerciaux substantiels et une évolutivité de la production. Les principaux avantages comprennent :
Volume de sortie maximisé : l'élimination du voyage de retour à vide supprime immédiatement les temps morts. Cela double presque la vitesse de pose effective par rapport aux méthodes à sens unique.
Réduction drastique des déchets : les attrape-plis aux extrémités retiennent le tissu précisément aux points de retournement. Ce mécanisme minimise étroitement les déchets aux extrémités des plis, économisant ainsi des milliers de mètres de textile chaque année.
Usure mécanique réduite : étant donné que la machine n'engage pas de couteau de coupe après chaque pli, vous réduisez l'usure mécanique de l'ensemble de coupe.
Cependant, vous devez évaluer des critères opérationnels spécifiques avant d'adopter ce processus à l'échelle mondiale dans votre installation. Il n’est pas universellement adapté à toutes les découpeuses automatisées ou à tous les styles de conception. Vous devez utiliser une planification symétrique des marqueurs CAO. Étant donné que les plis en regard sont tournés vers l’intérieur l’un vers l’autre, la machine coupe simultanément les pièces de vêtement gauche et droite. Les fabricants de marqueurs doivent délibérément planifier cet effet miroir dans le logiciel pour garantir un assemblage final correct du vêtement.
Passage d'un épandage manuel à un épandage entièrement programmable L'épandeur de tissu automatique révolutionne les usines. Les installations modernes nécessitent des équipements intelligents capables de gérer des portefeuilles textiles divers et complexes. La flexibilité multimode permet aux superviseurs de production d'alterner de manière transparente entre les tâches unidirectionnelles et les tâches en zigzag en utilisant exactement le même matériel de base. Cela évite d’avoir à acheter des machines entièrement distinctes pour différents types de tissus.
Lors de l’évaluation des mises à niveau des équipements, les acheteurs doivent examiner minutieusement les capacités mécaniques spécifiques. La sélection d’une machine de qualité inférieure entraîne des problèmes de tension continus et des arrêts de production fréquents.
Tableau 1 : Fonctionnalités essentielles requises pour les environnements de production flexibles
Catégorie de fonctionnalités |
Exigence technique |
Avantage de production |
|---|---|---|
Systèmes de contrôle de tension |
Barres danseuses et cellules de pesée motorisées |
Empêche le rétrécissement de l'élasthanne et du spandex après la découpe, assurant ainsi la stabilité dimensionnelle. |
Capteurs d'alignement des bords |
Détection de bord photoélectrique de haute précision |
Garantit un alignement exact des bords, réduisant ainsi les déchets latéraux dans toutes les configurations. |
Pièces jointes à changement rapide |
Modules matériels d'échange sans outil |
Minimise les temps d'arrêt de la machine lors de la transition entre les modes zigzag et unidirectionnel. |
Interface numérique |
Logique programmable à écran tactile |
Permet aux opérateurs d’enregistrer facilement des profils de tissu et des paramètres de vitesse spécifiques. |
Erreur courante : de nombreux propriétaires d'usines achètent des équipements à grande vitesse mais ne parviennent absolument pas à mettre à niveau leur logiciel de planification de marqueurs CAO. Sans un logiciel correctement synchronisé, le matériel ne peut pas exécuter efficacement une mise en miroir en zigzag optimale. Assurez-vous toujours que votre suite logicielle correspond à vos capacités matérielles.
Au-delà des capacités mécaniques, la conformité et la sécurité des travailleurs restent absolument non négociables. Les protocoles de sécurité des opérateurs nécessitent une application rigoureuse lors des opérations automatisées à grande vitesse. Les acheteurs doivent vérifier activement l'inclusion de boutons d'arrêt d'urgence accessibles tout au long du système ferroviaire. Des barrières laser entourant le périmètre protègent les travailleurs du chariot lourd qui se déplace rapidement. Une machine ne peut pas être considérée comme viable si elle compromet la sécurité des opérateurs pour obtenir des temps de cycle plus rapides.
Le calcul du retour sur investissement du matériel d’épandage nécessite une analyse claire de l’efficacité de la main-d’œuvre et des matériaux. Nous devons d’abord analyser l’arbitrage du travail. L’automatisation de ces modes d’épandage éloigne fondamentalement les opérateurs de la traction manuelle physiquement épuisante. Au lieu de cela, vous réaffectez en toute confiance cette main-d’œuvre précieuse vers un contrôle qualité strict et une supervision intelligente des machines. Vous payez votre personnel pour garantir une exécution précise des marqueurs plutôt que de simplement transporter des textiles lourds sur de longues tables.
Ensuite, analysez minutieusement les mesures d’utilisation des matériaux. Vous avez besoin d’un cadre transparent pour calculer les pourcentages de perte finale acceptables dans les deux modes. Les processus unidirectionnels comportent intrinsèquement des tolérances de perte finale plus élevées en raison de l'action de coupe pure requise à chaque extrémité de pli. Si vous gaspillez seulement un pouce de tissu par pli sur une pose de 100 plis, vous perdez 100 pouces de matériau utilisable. Les opérations en zigzag, utilisant des attrape-plis tendus, réduisent considérablement ce pourcentage en enveloppant étroitement le tissu sans le couper.
Graphique 1 : Priorité stratégique aux équipements en fonction des ratios de production des installations
Profil de production |
Priorité au matériel |
Objectif d'optimisation clé |
|---|---|---|
Traite >70 % d'impressions/naps directionnelles |
Coupe-extrémités automatiques avancés et boosters de vitesse unidirectionnels |
Alignement parfait du motif et perte de cisaillement unidirectionnelle minimale. |
Processus >70 % Couleurs unies/Symétriques |
Capacité de gros rouleaux et récupérateurs pliants en zigzag à grande vitesse |
Débit maximisé et perte finale la plus faible absolue. |
Production Mixte 50/50 |
Systèmes entièrement modulaires avec têtes à changement rapide |
Polyvalence ultime sans provoquer de goulots d'étranglement de planification. |
Cette logique de présélection vous garantit d’aligner strictement vos dépenses d’investissement sur votre réalité opérationnelle quotidienne réelle. Si vous traitez principalement des matériaux symétriques, investir trop dans des accessoires spécialisés unidirectionnels gaspille un capital précieux. À l’inverse, tenter de forcer des impressions directionnelles délicates à travers une machine optimisée uniquement pour le pliage en zigzag ruine la qualité de votre produit. Évaluez votre mélange de tissus de manière transparente et précise avant de signer tout bon de commande d’équipement.
Le choix ultime entre l’épandage unidirectionnel ou en zigzag est entièrement dicté par les caractéristiques spécifiques de votre tissu. Cependant, la véritable efficacité de l’exécution du processus choisi dépend fortement de la capacité de votre matériel automatisé. Vous ne pouvez tout simplement pas optimiser une salle de coupe moderne en utilisant des équipements et des matériaux inadaptés. En alignant votre méthodologie d'épandage sur les machines appropriées, vous réduisez considérablement les déchets et accélérez les temps de production.
Pour vous assurer d'optimiser immédiatement vos capacités de production, suivez ces étapes spécifiques suivantes :
Vérifiez votre mélange de tissus actuel pour déterminer votre ratio exact de textiles directionnels et symétriques.
Mesurez vos taux de rebuts d'usine existants, en vous concentrant spécifiquement sur les pertes finales par pli individuel.
Demandez une étude de temps complète aux fabricants d’équipements pour valider les temps de cycle réels.
Exigez une démonstration en direct pour voir exactement comment une machine d'épandage moderne traite vos textiles spécifiques très extensibles ou lourds dans les deux modes de fonctionnement.
R : Oui. La plupart des épandeurs automatisés modernes sont modulaires. Vous pouvez changer de mode via l'interface numérique et en échangeant le coupe-extrémité contre un receveur pliable.
R : C’est possible si l’équipement ne dispose pas d’un contrôle actif de la tension. Recherchez un épandeur doté d'un système de berceau motorisé ou de barre danseuse qui alimente le tissu à la vitesse exacte de déplacement de la machine.
R : Parce que la machine pose le tissu dans les deux sens. L'épandage dans un sens nécessite que la machine revienne à la position de départ sans poser de tissu, doublant ainsi le temps de trajet par pli.
R : Le zigzag (face à face) permet d'utiliser des marqueurs asymétriques, car les plis opposés donnent automatiquement des pièces de vêtement gauche/droite en miroir. Le recto vers le haut nécessite que toutes les pièces de vêtement (gauche et droite) soient explicitement disposées dans le marqueur CAO.


