

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


La sala de corte a menudo se convierte en el principal obstáculo para la utilización del material y la velocidad de producción en las instalaciones modernas de fabricación de prendas de vestir. Elegir el modo de esparcido incorrecto puede generar rápidamente índices de desechos excepcionalmente altos, patrones no coincidentes y una calidad final de la prenda gravemente comprometida. Debe reconocer que seleccionar entre dispersión unidireccional y en zigzag nunca es una simple preferencia técnica. Actúa como una decisión empresarial crítica que dicta exactamente qué tipo de Máquina esparcidora de telas que necesita, lo que influye en la asignación de mano de obra y determina el rendimiento general de la tela. En este artículo, proporcionamos a los gerentes de producción y supervisores de la sala de corte un marco basado en evidencia para evaluar diferentes modos de esparcimiento de manera efectiva. Aprenderá a evaluar las capacidades de las máquinas, comparar las ventajas y desventajas operativas y realizar una inversión en equipos altamente fundamentada y adaptada a sus textiles específicos.
El esparcido unidireccional es obligatorio para telas direccionales (p. ej., terciopelo, pana, estampados asimétricos) para garantizar la alineación del patrón, aunque requiere tiempos de ciclo más largos.
La dispersión en zigzag (cara a cara) maximiza la velocidad de salida y minimiza las pérdidas finales, lo que la convierte en la opción más rentable para colores sólidos y materiales no direccionales.
Invertir en un esparcidor de tela automático equipado con modos programables permite que las instalaciones cambien sin problemas entre operaciones unidireccionales y en zigzag, optimizando tanto la flexibilidad como el control de la tensión.
La evaluación de la máquina debe sopesar el gasto de capital inicial frente a limitaciones de producción específicas: tipos de tela, requisitos de altura de las capas y configuraciones del receptor automatizado.
La extensión de tela constituye la operación fundamental de cualquier sala de corte comercial a nivel mundial. Los operadores colocan continuamente varias capas de textiles sobre una larga mesa de corte. Crean una pila densa, comúnmente conocida como 'lay', lista para el corte automatizado a granel. Los dos métodos operativos dominantes utilizados en la industria son la dispersión unidireccional y la dispersión en zigzag. Cada gerente de producción debe comprender a fondo cómo estos métodos específicos dictan el rendimiento general de la fábrica.
Se enfrenta a un equilibrio constante y riguroso entre lograr el máximo rendimiento y mantener un estricto cumplimiento de calidad. La dispersión en zigzag ofrece una velocidad y una eficiencia operativa increíbles. Permite una colocación continua y sin interrupción. Por el contrario, la distribución unidireccional garantiza una integridad absoluta del diseño en textiles complejos y altamente sensibles. No se puede sacrificar la alineación del patrón por la velocidad al manejar impresiones complejas. Elegir el método incorrecto arruina series enteras de producción e infla los costos de material.
Además, el modo de distribución elegido influye directamente en los accesorios físicos necesarios en su hardware de producción. Los procesos unidireccionales exigen cuchillas de corte automáticas de alta resistencia. Estos cuchillos precisos cortan la tela limpiamente al final de cada capa antes de regresar. En cambio, las operaciones en zigzag requieren receptores plegables robustos. Estos captadores mecánicos sujetan la tela de forma segura mientras la máquina pliega el material sobre sí misma. Las instalaciones a menudo requieren máquinas altamente modulares para acomodar ambas configuraciones de hardware de manera eficiente y mantener la versatilidad de la producción.
En una operación de extensión unidireccional estándar, el equipo extiende la tela en una dirección única y continua. Los operadores configuran el tejido para que quede estrictamente boca arriba o estrictamente boca abajo. Cuando la máquina alcanza el final de la longitud de capa requerida, corta completamente el textil. Luego de realizar este corte preciso, el equipo regresa vacío al punto de partida para comenzar la siguiente capa. Este enfoque unidireccional mantiene una coherencia absoluta en cada capa de la pila.
Los fabricantes mantienen un requisito estricto de operaciones unidireccionales cuando procesan textiles muy específicos. Los tejidos con pelo direccional, como la pana, el vellón y el terciopelo, exigen absolutamente este método. Los estampados direccionales y asimétricos también lo requieren. Invertir estos materiales en particular daría como resultado inmediatamente patrones al revés en la prenda final ensamblada. Los consumidores rechazan rápidamente las prendas que muestran logotipos invertidos, pelos de tela contradictorios o tonos que no combinan.
A pesar de la necesidad de ciertos materiales especializados, este método introduce realidades e inconvenientes de implementación específicos. Debe tener en cuenta activamente estos factores durante la planificación de la producción diaria:
Costo de tiempo significativo: el viaje de regreso vacío al punto de origen aumenta drásticamente el tiempo total de dispersión. Básicamente, duplica el tiempo de desplazamiento de la máquina en comparación con las operaciones de colocación continua.
Exposición a residuos de materiales: este proceso requiere mecanismos de corte de bordes de alta precisión. Sin ellos, las instalaciones sufren pérdidas finales excesivas. Esto genera enormes cantidades de chatarra en miles de capas.
Intensidad de mano de obra: Los operadores deben monitorear la hoja de corte continuamente. Deben asegurarse de que permanezca afilado para evitar que se rompan las telas frágiles al final de la capa.
Para ejecutar esto sin problemas, necesita requisitos previos de la máquina muy específicos. Su configuración requiere un cortador de extremos automático de alta resistencia capaz de manejar diferentes espesores de material. También exige mecanismos de colocación precisos y sin tensiones. Estos sistemas avanzados evitan la distorsión de la tela durante el fuerte tirón unidireccional. De lo contrario, los materiales muy elásticos se encogerán agresivamente después del corte, lo que arruina las tolerancias de los marcadores y distorsiona la forma final de la prenda.
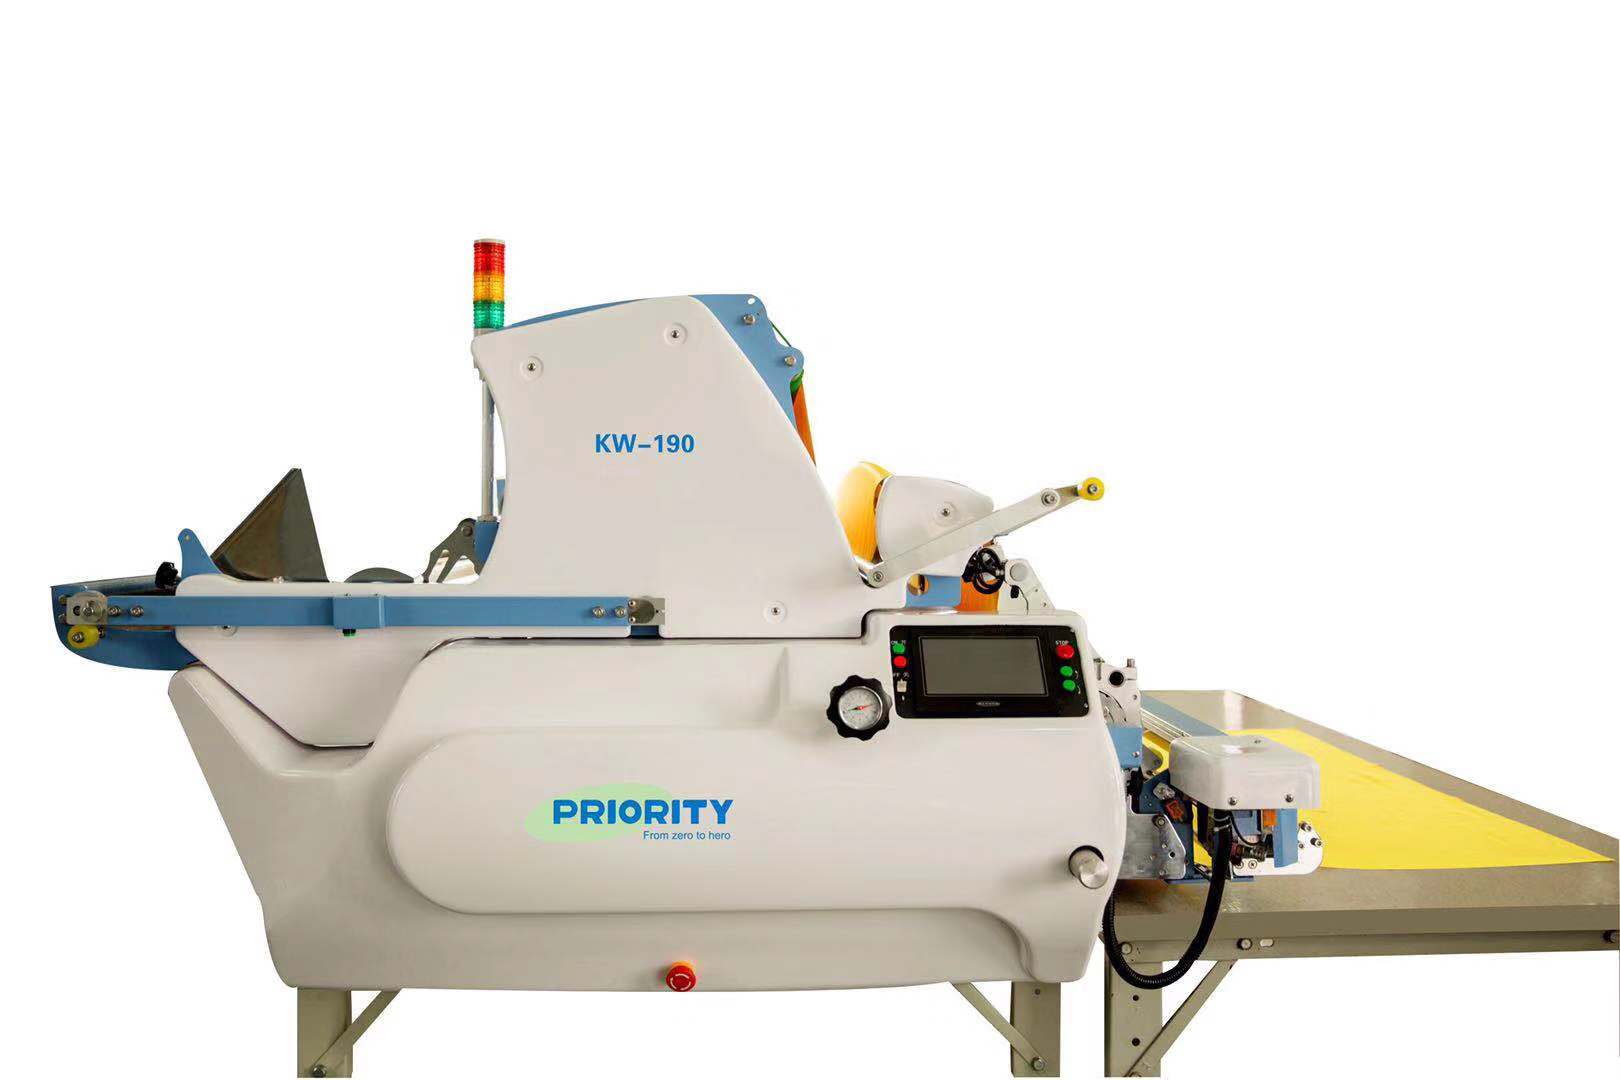
En las operaciones de esparcido en zigzag, la máquina funciona de forma continua y sin interrupción. Extiende la tela hacia adelante y hacia atrás a lo largo de la mesa sin realizar cortes en los extremos de las capas. Este movimiento fluido crea una pila de materiales cara a cara y espalda con espalda. El equipo dobla el tejido sobre sí mismo suavemente, sujetándolo en cada extremo antes de invertir la dirección.
Los entornos de producción de gran volumen dependen en gran medida de este método altamente eficiente. Sirve como la opción principal para colores sólidos e impresiones completamente no direccionales. Las telas simétricas, incluidos los algodones estándar, la mezclilla cruda y los sintéticos básicos, funcionan excepcionalmente bien aquí. Puede procesar rápidamente estos materiales sin preocuparse por la dirección de la pelusa, las variaciones de sombreado o las impresiones al revés. Esto lo hace ideal para la fabricación de moda rápida y líneas de ropa básica.
La implementación de operaciones cara a cara genera resultados comerciales sustanciales y escalabilidad de la producción. Las ventajas clave incluyen:
Volumen de salida maximizado: la eliminación del viaje de regreso vacío elimina inmediatamente el tiempo muerto. Esto casi duplica la velocidad de colocación efectiva en comparación con los métodos unidireccionales.
Reducción drástica de residuos: los receptores plegables atrapan la tela precisamente en los puntos de giro. Este mecanismo minimiza estrictamente los desechos en los extremos de las capas, lo que ahorra miles de metros de textiles al año.
Desgaste mecánico reducido: debido a que la máquina no acopla una cuchilla de corte después de cada capa, se reduce el desgaste mecánico del conjunto de corte.
Sin embargo, debe evaluar criterios operativos específicos antes de adoptar este proceso globalmente en sus instalaciones. No es universalmente adecuado para todas las cortadoras automatizadas o estilos de diseño. Debe utilizar una planificación de marcadores CAD simétrica. Debido a que las capas enfrentadas miran hacia adentro una hacia la otra, la máquina corta las prendas izquierda y derecha simultáneamente. Los rotuladores deben planificar deliberadamente este efecto espejo dentro del software para garantizar el correcto montaje final de la prenda.
Transición de esparcimiento manual a uno totalmente programable El esparcidor automático de tela revoluciona los pisos de las fábricas. Las instalaciones modernas requieren equipos inteligentes capaces de manejar carteras textiles diversas y complejas. La flexibilidad multimodo permite a los supervisores de producción alternar sin problemas entre tareas unidireccionales y en zigzag utilizando exactamente el mismo hardware básico. Esto evita la necesidad de comprar máquinas completamente independientes para diferentes tipos de tejidos.
Al evaluar las actualizaciones de equipos, los compradores deben examinar las capacidades mecánicas específicas. La selección de una máquina de calidad inferior provoca continuos problemas de tensión y frecuentes paradas de producción.
Tabla 1: Funciones esenciales necesarias para entornos de producción flexibles
Categoría de característica |
Requisito técnico |
Beneficio de producción |
|---|---|---|
Sistemas de control de tensión |
Barras bailarinas motorizadas y células de carga |
Previene el encogimiento post-corte del elastano y spandex, asegurando estabilidad dimensional. |
Sensores de alineación de bordes |
Detección de bordes fotoeléctrica de alta precisión |
Garantiza una alineación exacta de los bordes, reduciendo el desperdicio lateral en todas las configuraciones. |
Accesorios de cambio rápido |
Módulos de hardware de intercambio sin herramientas |
Minimiza el tiempo de inactividad de la máquina al realizar la transición entre los modos zigzag y unidireccional. |
Interfaz digital |
Lógica de pantalla táctil programable |
Permite a los operadores guardar perfiles de tela específicos y configuraciones de velocidad fácilmente. |
Error común: muchos propietarios de fábricas compran equipos de alta velocidad pero no actualizan por completo su software de planificación de marcadores CAD. Sin un software sincronizado correctamente, el hardware no puede ejecutar una duplicación en zigzag óptima de manera eficiente. Asegúrese siempre de que su paquete de software coincida con las capacidades de su hardware.
Más allá de las capacidades mecánicas, el cumplimiento y la seguridad de los trabajadores siguen siendo absolutamente no negociables. Los protocolos de seguridad del operador requieren una aplicación rigurosa durante los recorridos automatizados de alta velocidad. Los compradores deben verificar activamente la inclusión de botones de parada de emergencia accesibles a lo largo de todo el sistema ferroviario. Las barreras láser que rodean el perímetro protegen a los trabajadores del carro pesado que se mueve rápidamente. Una máquina no puede considerarse viable si compromete la seguridad del operador para lograr tiempos de ciclo más rápidos.
Calcular el retorno de la inversión para el hardware de distribución requiere una mirada clara a la eficiencia de la mano de obra y los materiales. Primero debemos analizar el arbitraje laboral. La automatización de estos modos de dispersión fundamentalmente aleja a los operadores del trabajo manual físicamente agotador. En lugar de ello, podrá reasignar con confianza esta valiosa fuerza laboral hacia un estricto control de calidad y una supervisión inteligente de las máquinas. Usted paga a su personal para garantizar una ejecución precisa del marcador en lugar de simplemente transportar textiles pesados sobre mesas largas.
A continuación, analice minuciosamente las métricas de utilización de materiales. Necesita un marco transparente para calcular los porcentajes aceptables de pérdidas finales en ambos modos. Los procesos unidireccionales conllevan inherentemente mayores tolerancias de pérdida final debido a la acción de corte pura requerida en cada extremo de la capa. Si desperdicia sólo una pulgada de tela por capa en una capa de 100 capas, pierde 100 pulgadas de material utilizable. Las operaciones en zigzag, que utilizan captadores plegables tensados, reducen drásticamente este porcentaje al envolver la tela firmemente sin cortarla.
Gráfico 1: Enfoque estratégico en equipos basado en índices de producción de las instalaciones
Perfil de producción |
Enfoque prioritario en hardware |
Objetivo clave de optimización |
|---|---|---|
Procesos >70% de impresiones direccionales/siestas |
Cortadores finales automáticos avanzados y aceleradores unidireccionales |
Perfecta alineación del patrón y mínimo desperdicio de corte unidireccional. |
Procesos >70% Colores Sólidos/Simétricos |
Capacidad de rollos pesados y receptores plegables en zigzag de alta velocidad |
Rendimiento maximizado y pérdida final de capa absolutamente más baja. |
Producción Mixta 50/50 |
Sistemas totalmente modulares con cabezales de cambio rápido |
Máxima versatilidad sin causar cuellos de botella en la programación. |
Esta lógica de preselección garantiza que usted alinee sus gastos de capital estrictamente con su realidad operativa diaria real. Si procesa predominantemente materiales simétricos, invertir demasiado en accesorios unidireccionales especializados desperdicia un capital valioso. Por el contrario, intentar forzar impresiones direccionales delicadas a través de una máquina optimizada solo para plegado en zigzag arruina la calidad del producto. Evalúe su mezcla de telas de manera transparente y precisa antes de firmar cualquier orden de compra de equipos.
La elección definitiva entre extendido unidireccional y en zigzag viene dictada enteramente por las características específicas de su tejido. Sin embargo, la verdadera eficiencia de ejecutar el proceso elegido depende en gran medida de la capacidad de su hardware automatizado. Simplemente no se puede optimizar una sala de corte moderna utilizando equipos y materiales que no coinciden. Al alinear su metodología de esparcido con la maquinaria correcta, reduce drásticamente los desperdicios y acelera los tiempos de producción.
Para asegurarse de maximizar sus capacidades de producción de inmediato, siga estas acciones específicas del siguiente paso:
Audite su combinación de telas actual para determinar la proporción exacta de textiles direccionales versus simétricos.
Mida las tasas de desperdicio de fábrica existentes, centrándose específicamente en el desperdicio final por capa individual.
Solicite un estudio de tiempos completo a los fabricantes de equipos para validar los tiempos de ciclo del mundo real.
Solicite una demostración en vivo para ver exactamente cómo una máquina esparcidora moderna maneja sus textiles específicos de alta elasticidad o peso pesado en ambos modos operativos.
R: Sí. La mayoría de los esparcidores automatizados modernos son modulares. Puede cambiar de modo a través de la interfaz digital y cambiando el cortador de extremos por un receptor plegable.
R: Puede ser así si el equipo carece de control activo de tensión. Busque un esparcidor con un soporte motorizado o un sistema de barra bailarina que alimente la tela a la velocidad exacta de desplazamiento de la máquina.
R: Porque la máquina coloca la tela en ambas direcciones. El esparcimiento unidireccional requiere que la máquina regrese a la posición inicial sin colocar tela, lo que efectivamente duplica el tiempo de viaje por capa.
R: El zigzag (cara a cara) permite marcadores asimétricos, ya que las capas enfrentadas producen automáticamente piezas de prenda izquierda/derecha reflejadas. El modo unidireccional boca arriba requiere que todas las piezas de la prenda (izquierda y derecha) estén dispuestas explícitamente en el marcador CAD.


