

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


La alta velocidad máxima en una hoja de especificaciones es un punto de venta común. Pero para los fabricantes de prendas de vestir, hacer funcionar una máquina al límite absoluto a menudo destruye el rendimiento del tejido y la precisión de las piezas. Encontrar el verdadero punto óptimo requiere mirar más allá de los resultados teóricos. Debe analizar cómo una máquina maneja la tensión, la alineación de las capas y el peso de la tela a velocidades operativas sostenidas. Si aumenta las tasas de producción sin un control adecuado, corre el riesgo de sufrir una grave distorsión del material. Esta guía desglosa cómo evaluar eficazmente las velocidades de dispersión. Le mostraremos cómo combinarlos con sus perfiles de materiales específicos. También aprenderá a identificar las capacidades de hardware que necesita. En realidad, estas características le permiten escalar la producción sin sacrificar la calidad.
Velocidad operativa versus velocidad máxima: la mayoría de las instalaciones encuentran su equilibrio óptimo entre 40 y 80 metros por minuto; Las velocidades superiores a 90 m/min suelen reservarse para tejidos muy estables y resistentes.
Sensibilidad del material: un esparcidor automático de telas debe ajustar dinámicamente la velocidad según la elasticidad de la tela; hacer funcionar tejidos de punto o Lycra a altas velocidades sin un control avanzado de la tensión provoca una contracción posterior al corte.
Dependencias del hardware: La producción a alta velocidad solo es rentable si la máquina está equipada con alineación de bordes en tiempo real y soportes de alimentación sincronizados para evitar la distorsión del material.
La ecuación del rendimiento: Sacrificar el 1% del rendimiento del tejido debido a problemas de tensión de alta velocidad casi siempre le costará a la instalación más que la mano de obra ahorrada por un rendimiento más rápido.
Los fabricantes de equipos suelen anunciar velocidades de sprint impresionantes. A menudo se ven reclamaciones de 100 o incluso 120 metros por minuto. Este elevado número actúa como una poderosa métrica de vanidad durante el proceso de ventas. Sin embargo, evaluar una La máquina esparcidora de telas únicamente en este número máximo es un riesgo comercial grave. Las fábricas rara vez, o nunca, operan a estas velocidades máximas. Hacer funcionar una máquina al límite absoluto crea inestabilidad. Provoca vibraciones excesivas y aumenta la probabilidad de que se produzcan enganches catastróficos de material.
También debe considerar las fases de aceleración y desaceleración. Una máquina no viaja a su máxima velocidad de un extremo a otro. Debe acelerar desde un punto muerto al inicio de un recorrido. Luego debe desacelerar suavemente a medida que se acerca al receptor en el extremo opuesto. Estas fases de aceleración y desaceleración reducen drásticamente su velocidad promedio real. Las mesas de corte cortas son las que más sufren este efecto. En una mesa de 10 metros, es posible que la máquina solo alcance la velocidad máxima durante unos segundos antes de comenzar a frenar.
Además, las velocidades extremadamente altas crean importantes cuellos de botella para los operadores. Los trabajadores humanos deben gestionar el corte de capas, monitorear los receptores y ejecutar cambios de rollo. Las máquinas rápidas obligan a los operadores a trabajar más rápido. Este ambiente apresurado conduce al error humano. Los operadores pueden desalinear un rollo o no notar un defecto en la tela. El tiempo de inactividad de las máquinas aumenta cuando los humanos no pueden seguir el ritmo del equipo de manera segura. Por lo tanto, aconsejamos a los compradores que se centren en una métrica diferente. Debe solicitar datos sobre tiempos de ciclo sostenibles en lugar de velocidades máximas de sprint durante las pruebas del equipo.
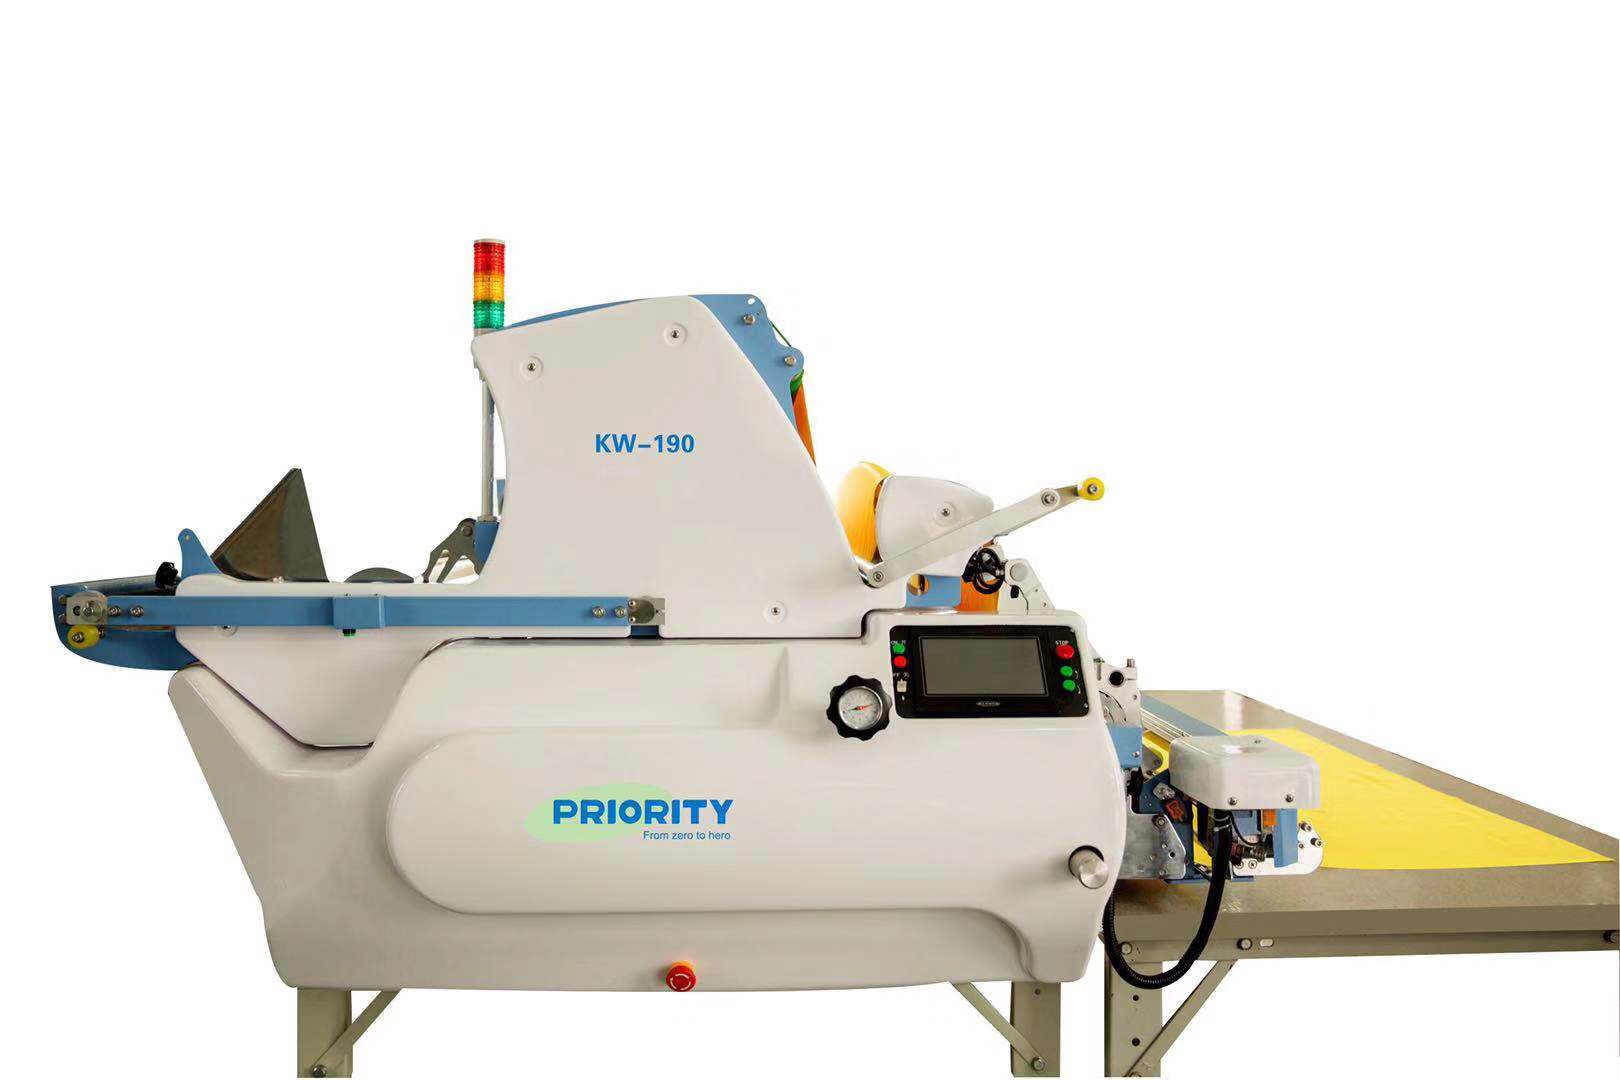
Su material dicta su límite de velocidad. Los diferentes textiles poseen propiedades físicas únicas. Estas propiedades determinan cuánto estrés físico pueden soportar durante el proceso de relajación. Debe calibrar su operación en función de la elasticidad específica y la fricción superficial de cada rollo.
Los tejidos estables cuentan con una tolerancia muy alta para un procesamiento rápido. Sus hilos rígidos entrelazados resisten el estiramiento. Por lo general, puede mantener velocidades de 70 a 90 metros por minuto o más. Aquí se enfrenta a riesgos mínimos de distorsión por tensión. El riesgo principal implica la desalineación de los bordes. Si hace funcionar la máquina demasiado rápido, es posible que los sensores fotoeléctricos no sigan el borde de la tela con precisión. Recomendamos calibrar las tasas de sondeo del sensor si planea aumentar las velocidades a más de 80 metros por minuto.
Los tejidos de punto y elastoméricos requieren un cuidado inmenso. Poseen una tolerancia baja a media para el desenrollado a alta velocidad. Su equilibrio de velocidad óptimo suele estar entre 30 y 50 metros por minuto. Estos materiales conllevan un alto riesgo de estiramiento. Si las extiende demasiado rápido, el arrastre mecánico alarga las fibras. La tela eventualmente se relajará y encogerá después del corte. Esta contracción arruina las dimensiones del patrón y destruye el ensamblaje final de la prenda. Las velocidades lentas y controladas no son negociables para estas categorías.
Los sintéticos resbaladizos caen en una categoría de tolerancia media. Requieren velocidades moderadas y constantes de entre 40 y 60 metros por minuto. Estos materiales no se estiran fácilmente, pero cambian constantemente. La superficie lisa carece de fricción. Esto hace que las capas se deslicen unas sobre otras durante la desaceleración. Necesita captadores y abrazaderas especializados para evitar desplazamientos. Los perfiles de aceleración gradual ayudan a mantener la estabilidad de la colocación de sintéticos delicados.
Matriz de riesgo y velocidad óptima
Categoría de tela |
Nivel de tolerancia |
Rango de velocidad óptimo |
Riesgo de defecto primario |
|---|---|---|---|
Tejidos estables |
Alto |
70 - 90+ m/min |
Desalineación de bordes |
Tejidos y elásticos |
Bajo a Medio |
30 - 50 m/min |
Estiramiento de tensión |
Sintéticos resbaladizos |
Medio |
40 - 60 m/min |
Cambio de capas |
La velocidad sólo es beneficiosa cuando está respaldada por un hardware robusto. Un avanzado La máquina esparcidora de telas, esparcidora automática de telas, se basa en varios sistemas sincronizados. Estos sistemas evitan la distorsión del material a velocidades elevadas. Examinemos los componentes de hardware críticos que necesita para lograr el éxito a alta velocidad.
Mecanismos de alimentación sin tensión: los sistemas tradicionales de alimentación por barra arrastran la tela. Este arrastre crea tensión. Las máquinas modernas utilizan en su lugar cunas motorizadas sincronizadas. La cuna desenrolla la tela a la velocidad exacta de avance de la máquina. Este desenrollado activo elimina por completo el arrastre. El material flota sobre la mesa sin resistencia.
Sensores de alineación de bordes en tiempo real: las altas velocidades exigen sensores con una capacidad de respuesta excepcional. Buscamos herramientas de alineación por infrarrojos o láser de alta frecuencia. La máquina debe leer el borde de la tela y ajustar la posición del soporte al instante. Si existe un retraso en el sensor, la máquina crea bordes escalonados. Los bordes escalonados obligan a los cortadores a aumentar las zonas de amortiguamiento, lo que aumenta directamente el desperdicio de tela.
Control de velocidad variable (VFD): un sistema de accionamiento programable es una necesidad absoluta. Un variador de frecuencia de alta calidad permite a los operadores crear perfiles de velocidad personalizados. El VFD le indica al motor que acelere suavemente en el medio de la mesa. También ordena una frenada gradual en los extremos. Esto evita que sacudidas repentinas rompan las capas colocadas.
Amortiguación de vibraciones y peso del chasis: la calidad de construcción física dicta la estabilidad. Los diseños de chasis de aluminio liviano vibran fuertemente a altas velocidades. Estas vibraciones se transfieren directamente a la tela, provocando que se ondula o se mueva. Un chasis de acero rígido y más pesado absorbe energía mecánica. Permanece colocado de forma segura sobre los rieles, lo que garantiza una precisión a alta velocidad.
No se pueden evaluar las velocidades de dispersión sin observar las matemáticas subyacentes. La velocidad aumenta el rendimiento, pero una mala gestión de la velocidad destruye el rendimiento. Debe equilibrar estas dos fuerzas en competencia para maximizar las ganancias.
Primero, considere el costo directo de una mala tensión. La pérdida de rendimiento de la tela agota rápidamente la rentabilidad. Imagine ejecutar un tejido delicado a 80 metros por minuto para ahorrar tiempo de mano de obra. Esta velocidad excesiva podría provocar una tasa de contracción del 2 % en las piezas cortadas. Compare esto con realizar el mismo trabajo a 50 metros por minuto con 0% de contracción. El costo material de esa pérdida del 2% supera con creces los salarios por hora ahorrados al terminar el diferencial más rápido. La tela representa el mayor gasto en la confección de prendas de vestir. Protegerlo es tu máxima prioridad.
En segundo lugar, se debe calcular el desperdicio final. Las altas velocidades generan un impulso significativo. Este impulso a menudo conduce a sobrepasarse en los extremos de la línea antes de que el receptor se active. Piense en el impacto acumulativo de este exceso. 2 centímetros adicionales de desperdicio por capa se acumulan rápidamente. En una extensión estándar de 100 capas, ese pequeño error equivale a 2 metros completos de tela perdida por capa. Durante un mes, estos residuos consumen miles de dólares en materia prima.
Asesoramos a los equipos de adquisiciones para redefinir sus criterios de éxito. Utilice las siguientes métricas para juzgar el valor del equipo:
Mida el rendimiento de la calidad del primer paso en lugar de la velocidad bruta.
Calcule la producción diaria total teniendo en cuenta los tiempos de cambio de rollo.
Realice un seguimiento del porcentaje de piezas rechazadas debido a inestabilidad dimensional.
Evalúe la cantidad exacta de pérdida final generada por tendido.
Nunca compre equipos basándose únicamente en un folleto. Debes realizar rigurosas pruebas físicas utilizando tus propios materiales de producción. Recomendamos utilizar una lista de verificación estandarizada para evaluar el rendimiento de la máquina. Esto le garantiza comprar una solución capaz de manejar las condiciones específicas de su fábrica.
Comience con la 'Prueba de relajación'. Exija que el proveedor extienda la tela elástica más difícil a la velocidad óptima anunciada. No lo cortes inmediatamente. Deje reposar el acabado sobre la mesa durante 12 horas. Mida las dimensiones antes y después de este período de descanso. Si detecta alguna contracción, la máquina no logró controlar la tensión. No acepte la máquina a menos que pueda pasar esta prueba.
A continuación, realice una validación de tolerancia de bordes. Haga funcionar el equipo al 80% de su velocidad máxima indicada. Mida cuidadosamente la variación de la alineación del borde en una extensión de 50 capas. Los bordes deben apilarse perfectamente. Rechace cualquier solución que se desvíe más allá de una tolerancia de 2 a 3 milímetros a estas velocidades operativas. Una mala alineación de los bordes le obliga a desperdiciar espacio en los marcadores.
Finalmente, mida los tiempos de carga y descarga. Registre el tiempo exacto que se tarda en retirar un núcleo vacío y cargar un rollo nuevo. La velocidad del sprint importa poco si los cambios de rollo tardan diez minutos. Una máquina que se propaga ligeramente más lentamente pero que cuenta con un sistema de carga de rollos rápido y automatizado a menudo produce una producción diaria total más alta. La eficiencia entre los diferenciales es tan crítica como la eficiencia durante los diferenciales.
La mejor velocidad de difusión nunca es la más rápida impresa en un folleto. Es la velocidad máxima a la que una máquina puede mantener tensión cero y una alineación perfecta de los bordes. Este punto ideal cambia según los tipos de tela específicos y las alturas de colocación. Superar este límite destruye materias primas costosas y arruina la calidad del producto final.
Recomendamos priorizar equipos con tecnologías de sincronización avanzadas. Busque soportes motorizados, VFD y sensores de alineación de respuesta rápida por encima de las capacidades de velocidad bruta. Exija siempre pruebas específicas de la aplicación utilizando sus propios textiles en el peor de los casos antes de firmar una orden de compra. Tomar estos pasos calculados garantiza que su inversión realmente aumente su producción diaria sin sacrificar el rendimiento.
R: Sí, las velocidades más altas generan mucha más fricción a medida que la tela se desenrolla y viaja. Esta fricción crea acumulación de estática, especialmente con materiales sintéticos. Si evalúa el esparcido a alta velocidad, asegúrese de que la máquina esté equipada con barras antiestáticas activas o ionizadores para disipar la carga antes de colocar las capas.
R: Es una máquina equipada con cuna motorizada y sensores de sincronización. Estos sistemas desenrollan activamente la tela para que coincida con precisión con la velocidad de avance de la máquina. Esta alimentación activa garantiza que el material se deposite suavemente sin ser tirado, arrastrado o estirado en ningún punto.
R: A medida que la colocación aumenta, el mecanismo de corte de la máquina y los sensores de borde deben ajustar constantemente su elevación. Los tramos más altos suelen requerir velocidades operativas ligeramente reducidas. Esta reducción mantiene la estabilidad aerodinámica y evita que las capas inferiores se muevan bajo el inmenso peso de la máquina en movimiento sobre ellas.
R: Sí, siempre que cuente con un variador de frecuencia (VFD) de alta calidad. La máquina también debe tener perfiles digitales personalizables. Estos perfiles permiten a los operadores cambiar instantáneamente entre configuraciones agresivas de alta velocidad para tejidos y configuraciones suaves, de baja velocidad y sensibles a la tensión para tejidos delicados.


