

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


En la producción de prendas comerciales, los bordes de las telas desalineados se traducen directamente en un mayor desperdicio de material. Comprometen la coincidencia de patrones y crean cuellos de botella en la sala de corte. Cuando las fábricas colocan docenas de capas, las desviaciones milimétricas se agravan rápidamente. Esto obliga a los cortadores a dejar márgenes de seguridad más amplios. Se pierde valiosa materia prima en cada marcador. Los equipos de dispersión modernos resuelven este problema no mediante fuerza mecánica, sino mediante datos inteligentes. Utilizan bucles de retroalimentación sincronizados entre sensores ópticos, unidades de control y motores especializados. Comprender los mecanismos exactos de alineación de bordes ayuda enormemente a los gerentes de operaciones y compradores. Le permite separar los equipos básicos de las inversiones de alto rendimiento. Al dominar cómo interactúan estos componentes, puede eliminar los ajustes manuales. Transformará un proceso manual altamente variable en una operación predecible basada en datos. Este artículo desglosa la tecnología detrás de la alineación perfecta de los bordes.
La alineación precisa de los bordes se basa en datos continuos de sensores fotoeléctricos o infrarrojos que detectan el orillo en tiempo real.
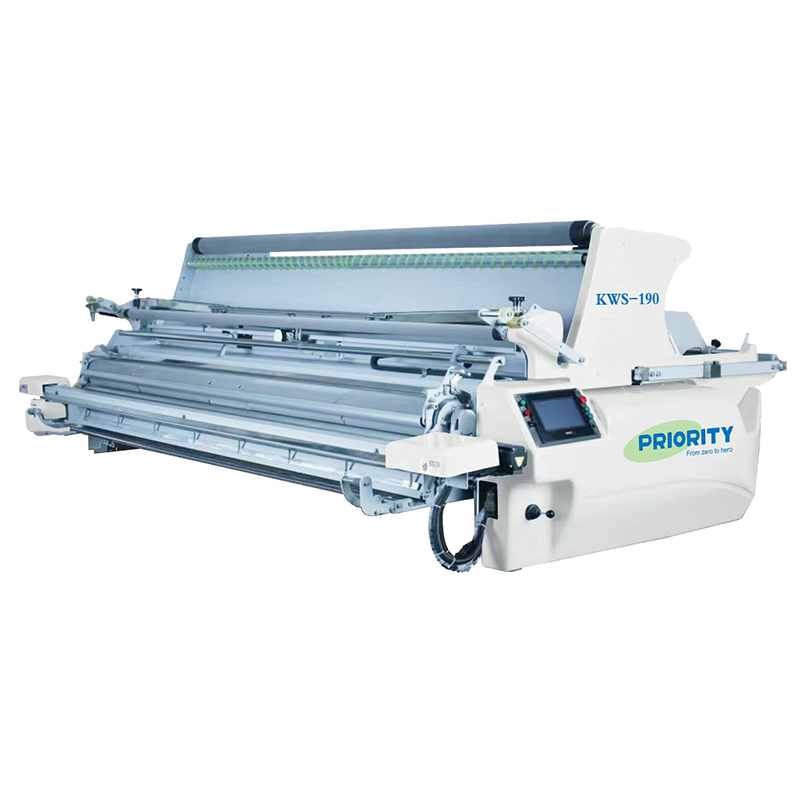
La actualización a una máquina esparcidora de tela servo cambia la alineación de correcciones reactivas y entrecortadas a microajustes suaves y continuos.
La alineación de los bordes laterales es imposible sin un perfecto control de la tensión longitudinal; los dos sistemas deben funcionar en conjunto.
Al preseleccionar máquinas, los compradores deben probar las capacidades de alineación utilizando los materiales más difíciles (por ejemplo, tejidos de alta elasticidad o sintéticos resbaladizos) en lugar de tejidos de algodón estándar.
Cada milímetro de tejido importa en la fabricación de gran volumen. La variación en la alineación de los bordes dicta el verdadero rendimiento del material. Una desviación de sólo tres milímetros por capa se suma rápidamente a una extensión de 100 capas. Los operadores deben ampliar sus márgenes de seguridad para garantizar que la cortadora atrape cada capa. Estos márgenes ampliados desperdician materia prima de primera calidad. Si se multiplica este desperdicio diario a lo largo de todo un año operativo, la sangría financiera se vuelve enorme.
Una mala alineación de los bordes también sabotea la eficiencia posterior. Las cortadoras CNC modernas funcionan a velocidades vertiginosas. Sin embargo, dependen completamente de la precisión de la extensión que se encuentra debajo de ellos. Si los bordes se desvían, los operadores deben detener la línea. Intervienen manualmente para tirar y enderezar la tela. Esta intervención destruye los flujos de trabajo automatizados. Además, la tracción manual estira el material. Cuando cortas material estirado, luego se encoge. Corre el riesgo de que los patrones no coincidan gravemente. Esta discrepancia resulta desastrosa para los cuadros, las rayas y los estampados técnicos.
Debemos reconocer la brecha de automatización en las salas de corte modernas. Las instalaciones suelen depender de técnicas de esparcimiento manual. Los métodos manuales siguen siendo inconsistentes y requieren mucha mano de obra. Los operadores humanos sufren fatiga. No pueden mantener la precisión milimétrica durante un turno de ocho horas. Por el contrario, el control automatizado de los bordes representa un requisito básico fundamental. Permite escalar instalaciones para garantizar marcadores consistentes. La tecnología de la máquina esparcidora de telas elimina el error humano. Garantiza que la sala de corte funcione como un entorno preciso y predecible en lugar de un cuello de botella constante.
Los sensores ópticos y fotoeléctricos sirven como ojos del sistema. Estos sensores se montan cerca de la zona de caída del material. Siguen continuamente el orillo de la tela. Un rayo de luz se refleja en el material o lo atraviesa. Cuando el borde se desvía, el sensor detecta una interrupción o un cambio en el recorrido de la luz. Sin embargo, estos sensores tienen limitaciones operativas específicas. La acumulación de polvo los ciega rápidamente. Las mallas muy porosas o los tejidos transparentes suelen confundir a los modelos ópticos estándar. Debe evaluar el tipo de sensor con respecto a sus materiales comunes.
Los controladores lógicos programables actúan como el cerebro absoluto de la máquina. El PLC recibe flujos de datos continuos de los sensores de borde. Procesa esta información en milisegundos. El PLC calcula instantáneamente el desplazamiento lateral requerido. Determina exactamente cuánto debe moverse el carro de material para corregir la desviación. Este rápido procesamiento de datos evita que la tela se salga de la línea de borde cero. Sin un PLC robusto, los datos de los sensores siguen siendo inútiles.
Los mecanismos de cambio de carro ejecutan la corrección física. Cuando el PLC envía un comando, el carro físico se desplaza hacia la izquierda o hacia la derecha. Se desliza suavemente sobre rieles de precisión. Este movimiento mantiene la tela caída perfectamente apilada. El carro sigue el orillo en lugar de forzar la tela a colocarse en su lugar. Esta respuesta mecánica debe ocurrir sin problemas. Los movimientos bruscos del carro introducirán picos de tensión en el material.
No se pueden ignorar los riesgos de implementación del mundo real. La precisión del sensor se degrada rápidamente sin protocolos de mantenimiento estrictos. Las fábricas suelen instalar equipos de alta gama pero descuidan los cuidados básicos. Debes limpiar los lentes ópticos diariamente. La pelusa del vellón o el algodón que se encuentra en el aire recubre los sensores. Una vez ciega, la máquina vuelve a realizar un esparcido impreciso. El mantenimiento diario adecuado garantiza que la pila de tecnología funcione según lo diseñado.
Los motores AC/DC estándar alimentan muchas máquinas esparcidoras antiguas o económicas. Estos motores proporcionan funciones básicas de arranque y parada. Operan según un principio binario simple. Cuando el sensor detecta una desalineación, el motor arranca con fuerza. Esto a menudo resulta en una sobrecorrección agresiva. Notará un efecto de 'paso' en el borde de la tela. El material se desplaza demasiado hacia la izquierda y luego demasiado hacia la derecha. Crea una pila irregular en lugar de una pared perfectamente lisa.
Actualización a un La máquina esparcidora de tela servo cambia esta dinámica por completo. Los servomotores utilizan sistemas de retroalimentación de circuito cerrado. Informan constantemente su posición exacta al PLC mediante codificadores. Esto permite realizar ajustes incrementales y precisos. En lugar de sacudir el carro, el servo realiza microcorrecciones. La alineación se vuelve suave y continua. El sistema anticipa la deriva del borde en lugar de simplemente reaccionar ante ella.
La sincronización representa otra gran ventaja. Los servoaccionamientos sincronizan la velocidad de desenrollado de la tela. Lo combinan perfectamente con la velocidad de desplazamiento de la máquina sobre la mesa. Si estas velocidades no coinciden, la tela se arrastra o se hincha. El arrastre provoca una grave inclinación del borde. Al mantener juntas las velocidades de avance y desplazamiento, los servosistemas eliminan la desalineación inducida por la tensión. La tela cae en un estado completamente relajado.
También debes considerar los factores de energía y desgaste. Los servosistemas definitivamente requieren un CapEx inicial más alto. Sin embargo, reducen significativamente el desgaste mecánico. Debido a que no sacuden ni golpean el carro, los componentes internos duran mucho más. Sólo consumen energía cuando se ajustan activamente. Esto proporciona eficiencia energética a largo plazo para la instalación. La fluidez operativa se traduce directamente en un menor tiempo de inactividad por mantenimiento.
Característica |
Motores CA/CC estándar |
Sistemas de servomotores |
|---|---|---|
Bucle de retroalimentación |
Lazo abierto (solo reactivo) |
Bucle cerrado (datos continuos) |
Estilo de corrección |
Cecina, propensa a 'pisar' |
Microajustes suaves |
Sincronización de velocidad |
Ajuste limitado, a menudo manual |
Totalmente automatizado y bloqueado |
Desgaste mecánico |
Alto debido a arranques/paradas abruptas |
Bajo debido al movimiento fluido |
Muchos compradores operan bajo una falsa dicotomía. Creen que la alineación lateral se refiere estrictamente a los movimientos de izquierda y derecha. En realidad, la alineación lateral falla por completo si la tensión longitudinal sigue siendo incorrecta. El tirón hacia adelante y hacia atrás dicta el comportamiento de la tela. Si estira la tela durante la extensión, almacena energía cinética. La máquina podría alinear perfectamente el borde sobre la mesa. Sin embargo, la tela estirada se 'volverá a cerrar' después del corte. Esto encoge la capa. Desalinea todo el marcador independientemente de la precisión del borde inicial.
Los rodillos bailarines y los sistemas de alimentación solucionan este problema longitudinal. Las máquinas avanzadas cuentan con soportes desenrollables motorizados. Empujan la tela hacia la mesa en lugar de tirar de ella. Las barras de baile se encuentran entre la zona de balanceo y caída. Actúan como amortiguadores mecánicos. Suben y bajan para mantener una holgura constante. Esto crea una zona 'libre de tensión' antes de que la tela llegue a los sensores de alineación. Los sensores sólo pueden alinear con precisión el tejido relajado.
Los comportamientos específicos del material dictan cómo configurar estos sistemas. Los ajustes de alineación de bordes deben ser altamente ajustables. La mezclilla de tejido pesado requiere una alta resistencia a la tensión. Necesita una capacidad de respuesta agresiva al cambio de borde. Los tejidos ligeros de ropa deportiva exigen lo contrario. Las mezclas de elastano se estiran por su propio peso. Debes manejarlos con delicados ajustes de tensión. Un enfoque de alineación rígido y único arruina los textiles complejos. La máquina debe adaptarse a la elasticidad única del tejido.
La adquisición requiere una validación estricta. No se pueden basar las inversiones únicamente en hojas de especificaciones. Siga un camino de evaluación estructurado para asegurar el mejor equipo.
Pruebas de compatibilidad de materiales: recomiende a su equipo de adquisiciones que solicite pruebas de prueba de concepto. Traiga sus propias telas específicas al vendedor. No confíe en las tiradas de prueba optimizadas del OEM. El algodón tejido estándar se extiende fácilmente. Necesita ver cómo los sensores manejan tejidos muy elásticos o sintéticos resbaladizos.
Calibración de software y UI: evalúe minuciosamente la interfaz del operador. Determine con qué facilidad un trabajador puede ajustar la sensibilidad de alineación de bordes. Las interfaces complejas y enterradas conducen directamente a errores del operador. Si la interfaz de usuario los confunde, los operadores ignorarán la configuración de seguridad. Volverán a las anulaciones manuales.
Mantenimiento y cumplimiento: revisar la accesibilidad física de los sensores de alineación. Compruebe con qué facilidad los técnicos pueden llegar a los motores del carro. Marcar máquinas que requieren visitas de técnicos propietarios para la calibración básica del sensor. Estos representan riesgos de alto mantenimiento. Necesita sistemas que su equipo interno pueda limpiar y calibrar rápidamente.
Cálculo del ROI Próximos pasos: Realizar un estudio integral de tiempo y desperdicio. Mida el material exacto desperdiciado por sus pliegos manuales actuales. Realice un seguimiento del tiempo de inactividad causado por discrepancias en los patrones. Utilice estas métricas estrictas para justificar el gasto de capital de un sistema servoaccionado. Los datos siempre ganan en las discusiones sobre equipos.
La alineación de bordes demuestra ser un sistema holístico. Requiere mucho más que un simple rastreador óptico. La verdadera precisión exige sensores sensibles, servomotores de circuito cerrado y control absoluto de la tensión. Estos componentes deben funcionar en perfecta armonía. Cuando lo hacen, la tela cae sobre la mesa completamente relajada y perfectamente recta.
Invertir en tecnología de alineación avanzada transforma sus instalaciones. Hace que la sala de montaje pase de ser un cuello de botella caótico a convertirse en un entorno predecible. Obtendrá control basado en datos sobre el rendimiento de su materia prima. Elimina los errores en cascada que arruinan el corte automatizado posterior. La calidad mejora junto con la velocidad.
Le recomendamos que audite sus métricas actuales de desperdicio de tela hoy. Camine por su sala de corte y mida los márgenes de seguridad que utilizan actualmente los operadores. Identificar el tiempo perdido en el alisado manual. Una vez que recopile estos datos, consulte con especialistas en equipos. Analice una configuración de máquina personalizada adaptada a sus desafíos textiles específicos.
R: Los sensores ópticos estándar pueden tener problemas con estos materiales. El haz de luz a menudo pasa directamente a través de los agujeros de la malla, confundiendo al PLC. Para resolver esto, evalúe las máquinas que ofrecen sensores ultrasónicos. También puede solicitar sensores avanzados de detección de contraste diseñados específicamente para telas muy porosas o transparentes.
R: La mayoría de las máquinas modernas calibran automáticamente sus líneas de base electrónicas al iniciarse. Sin embargo, la limpieza física sigue siendo un paso de mantenimiento diario requerido. Los operadores deben limpiar las lentes con paños de microfibra. Esto evita que la pelusa y el polvo en suspensión ceguen los sensores, lo que arruina la precisión de la alineación.
R: La velocidad es generalmente comparable, pero la precisión a altas velocidades es donde sobresalen los servomotores. Los motores estándar a menudo causan 'desviaciones' de los bordes cuando se los empuja a su máxima capacidad. Los servoaccionamientos realizan microajustes rápidos, lo que garantiza una alineación perfecta incluso a la velocidad operativa máxima.


