

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


Los márgenes de beneficio de la fabricación de prendas de vestir dependen en gran medida de una estricta eficiencia de los materiales. De hecho, el tejido en bruto representa hoy en día entre el 60% y el 70% de los costes totales de producción de prendas de vestir. Cada centímetro que ahorra aumenta directamente sus resultados. Desafortunadamente, las operaciones de esparcimiento manual constituyen una fuente principal de fugas de material ocultas en lugar de ser simplemente un cuello de botella en la producción. El error humano provoca habitualmente pérdidas excesivas en los extremos, tensión inconsistente y superposiciones innecesarias de empalmes en la mesa de corte. Estas pequeñas pérdidas diarias se convierten silenciosamente en enormes déficits financieros anuales. Debe realizar la transición a una estrategia automatizada para preservar esos márgenes cada vez más reducidos. Exploraremos cómo la mejora de su sala de corte cambia el enfoque de la mera velocidad al rendimiento mensurable de la materia prima. Aprenderá exactamente cómo estos sistemas recuperan tejido perdido, evalúan actualizaciones de equipos y miden el impacto financiero real.
El esparcido automatizado elimina las inconsistencias manuales, recuperando directamente entre el 2% y el 5% de la tela que anteriormente se perdía debido a los desperdicios de margen final y empalmes.
Los mecanismos de extensión sin tensión evitan la distorsión de la tela, lo que reduce el encogimiento posterior al corte y las prendas rechazadas.
Una máquina esparcidora de telas servo proporciona los microajustes necesarios para manipular textiles técnicos o altamente elásticos sin distorsiones que destruyan los márgenes.
Las evaluaciones del retorno de la inversión deben priorizar el ahorro de material por capa sobre la velocidad máxima de dispersión, ya que los costos de la tela eclipsan rápidamente la depreciación del equipo.
No se pueden reparar los residuos hasta que se identifique exactamente dónde se producen. Las salas de corte manuales ocultan muy bien las ineficiencias. Los supervisores suelen elogiar a los operadores rápidos. Sin embargo, la velocidad en la dispersión manual suele generar graves fugas de material. El verdadero coste del trabajo manual se esconde en los restos de tela que se barren al final de cada turno.
Los operadores humanos dejan sistemáticamente exceso de tela en los extremos de los marcadores. Hacen esto para evitar capas cortas. Si un operador corta una capa demasiado corta, a las piezas finales de la prenda les faltará tela esencial. Para evitar esto, los trabajadores compensan en exceso. A menudo dejan entre tres y cinco centímetros de tela extra en ambos extremos. Esto parece menor. Sin embargo, en una disposición de 100 capas, un exceso de cinco centímetros en ambos extremos desperdicia 10 metros de tela. En un mes, esta pérdida final manual destruye miles de dólares en ganancias potenciales.
Los rollos de tela eventualmente se agotan a mitad del marcador. Los operadores deberán introducir un nuevo rollo. Superponen manualmente las telas durante estos cambios de rollo. Desafortunadamente, los trabajadores manuales rara vez alinean perfectamente las marcas de empalme. Se basan en la estimación visual. Por lo general, superponen mucha más tela de la necesaria sólo para sentirse seguros. Esta superposición excesiva genera puro desperdicio. Cada empalme descuidado convierte materia prima costosa en restos de piso inutilizables.
El manejo manual introduce naturalmente el efecto de 'estiramiento y retroceso'. Los operadores bajan telas pesadas por la mesa. Esta acción de tracción estira las fibras. Cortan la tela mientras permanece bajo tensión. El verdadero problema ocurre después del corte. La tensión se libera. La tela vuelve naturalmente a su estado relajado. Las prendas cortadas bajo tensión se encogerán al caer de la mesa. Esto conduce a piezas que no se pueden coser. Terminará con cancelaciones totales de productos.
La extensión manual crea bordes desiguales a lo largo de los lados de la colocación. Los operadores no pueden mantener un borde perfectamente recto sobre una mesa de 10 metros. Debido a que los bordes se desvían, los equipos de CAD deben dejar zonas de influencia laterales más anchas en sus marcadores digitales. Reducen el ancho útil del marcador para garantizar la seguridad. Esta zona de amortiguamiento artificial obliga a los planificadores de marcadores a desperdiciar un valioso espacio lateral.
Errores comunes en las salas manuales:
Ignorar las mediciones de pérdidas finales durante los controles de calidad diarios.
Permitir a los operadores establecer sus propias distancias de superposición de empalmes.
Estirar tejidos de punto manualmente para cumplir con los requisitos de longitud.
No realizar un seguimiento del peso de los desechos desechados por turno.
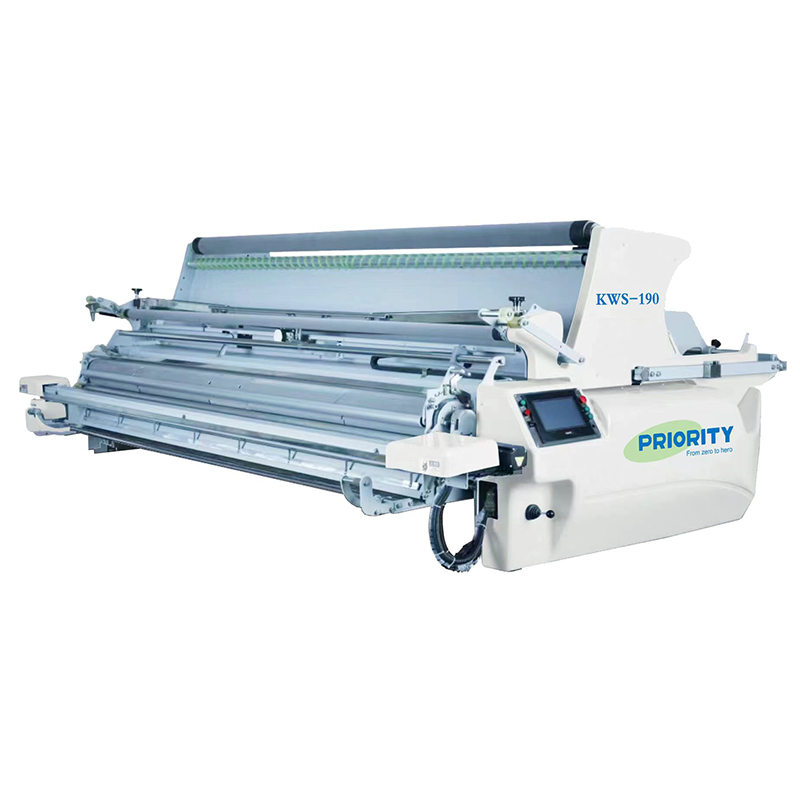
Un automatizado La máquina esparcidora de telas ataca los desechos mediante un control mecánico preciso. Elimina las conjeturas humanas de la ecuación. Examinemos las características específicas que impulsan la recuperación del rendimiento.
Los sensores realinean continuamente el rollo durante la fase de desenrollado. Estas fotocélulas leen el borde del tejido cientos de veces por minuto. Se comunican instantáneamente con la cuna de la máquina. El soporte se desplaza lateralmente para mantener la tela cayendo exactamente en la línea designada.
Esto crea un borde perfectamente aplomado en toda la instalación. Los planificadores de marcadores ya no necesitan gruesos topes de seguridad. Pueden utilizar la tela de borde a borde. Esta sencilla función de alineación aumenta instantáneamente la eficiencia del marcador.
Un sistema de alimentación positiva desenrolla mecánicamente la tela a la velocidad exacta del movimiento de avance de la máquina. Una cuna tradicional podría arrastrar la tela. Un sistema de alimentación positivo lo empuja suavemente. El rodillo de alimentación previa crea un pequeño bucle flojo justo antes de que la tela toque la mesa.
De este modo se crea una colocación estrictamente 'libre de tensiones'. Las fibras permanecen completamente relajadas. Las piezas cortadas coinciden perfectamente con las dimensiones CAD. Elimina el desperdicio de rechazo causado por la contracción fuera de mesa.
Los equipos modernos cuentan con longitudes de tendido programables combinadas con cortadores rotativos motorizados. Introduzca la longitud exacta del marcador en el panel de control. La máquina avanza precisamente hasta ese milímetro. La hoja motorizada se desliza a lo ancho, ofreciendo un corte perfectamente cuadrado.
Esto reduce drásticamente la asignación final. Se pasa de una estimación manual variable de tres a cinco centímetros a un estándar preciso y repetible. Las máquinas automatizadas logran constantemente menos de un centímetro de desperdicio por extremo. Los ahorros se acumulan increíblemente rápido.
Las máquinas inteligentes se integran directamente con los datos de inspección de tejidos. Saben exactamente dónde se encuentran los defectos textiles incluso antes de que comience el rollo. El sistema se detiene automáticamente cuando detecta defectos conocidos en el tejido.
Esto permite a los operadores realizar empalmes exactamente en el defecto. En el pasado, los trabajadores desechaban metros enteros de tela utilizable sólo para asegurarse de que el defecto no alcanzara el marcador. El software de gestión de defectos minimiza el área recortada. Ahorra buena tela circundante.
No todas las máquinas automatizadas manejan textiles difíciles por igual. Los tejidos tejidos se comportan de manera muy diferente a los tejidos de punto ligeros. Debe hacer coincidir la tecnología de su motor con sus tipos de materiales primarios.
Las máquinas estándar utilizan motores inversores de CA. Estos son muy adecuados para tejidos estables. La mezclilla, la lona y el algodón grueso quedan muy bien sobre la mesa. No se estiran fácilmente. Los motores estándar brindan un servicio confiable para estos materiales rígidos. Sin embargo, conllevan enormes riesgos para los tejidos. Los motores de CA suelen arrancar y detenerse abruptamente. Esta microsacudida tira de las fibras sensibles.
A La máquina esparcidora de tela servo funciona en un nivel completamente diferente. Utiliza retroalimentación de circuito cerrado. El motor lee constantemente su propia velocidad y posición. Ajusta la aceleración y desaceleración al instante. El servo aumenta suavemente la velocidad. Nunca tira del rollo de tela. Se desliza hasta detenerse.
Los servomotores evitan por completo los movimientos bruscos. Esto protege materiales muy elásticos. Los tejidos de elastano, spandex y ropa deportiva liviana requieren este manejo suave. Si introduces una tensión repentina en el elastano, este almacena esa energía cinética. Retrocederá agresivamente después del corte. La tecnología servo garantiza que estas fibras sensibles permanezcan perfectamente inactivas.
Debe auditar su combinación de telas actual. Recomendamos modelos servoaccionados específicamente para instalaciones que cortan materiales difíciles. Si los tejidos de punto, la ropa deportiva o los textiles técnicos representan más del 30% de su volumen de producción, los motores de CA estándar dañarán sus márgenes. La prima pagada por un servoaccionamiento se amortiza sola mediante la eliminación de rechazos de prendas.
Característica |
Máquina con motor de CA estándar |
Máquina servoaccionada |
|---|---|---|
Perfil de aceleración |
Fijo, a veces abrupto |
Suave y continuamente variable |
Precisión del control de tensión |
Moderado |
Extremadamente alto |
Tipos de telas ideales |
Denim, Lona, Popelín |
Spandex, Lycra, Tejidos finos |
Inversión inicial |
Más bajo |
Más alto |
Los ejecutivos necesitan cifras concretas. No se pueden justificar los gastos de capital con vagas promesas de calidad. Debe demostrar la viabilidad financiera mediante estrictas matemáticas materiales.
Puede pronosticar sus ahorros diarios utilizando un marco de cálculo simple. La fórmula es: (Pérdida final promedio ahorrada por capa) × (Número de capas por día) × (Costo por yarda/metro).
Imagínese ahorrar 4 centímetros por capa en una mesa que procesa 2000 capas al día. Ahorras 80 metros de tela cada día. Si esa tela cuesta $5 el metro, recuperas $400 diarios. Eso equivale a $10,000 por mes únicamente provenientes de la recuperación de pérdidas finales. Esta ecuación demuestra inmediatamente el valor de la automatización.
Muchos gerentes asumen que la automatización simplemente reduce la plantilla. Si bien los trabajadores manuales pueden disminuir, el verdadero valor radica en la mejora de habilidades. Usted actualiza a los operadores desde extractores manuales hasta controladores de calidad. Un trabajador maneja la máquina mientras inspecciona la disposición en busca de defectos no deseados. Reasigna su presupuesto laboral hacia el aseguramiento de la calidad. Esto evita que los malos cortes lleguen al piso de costura.
Las máquinas independientes funcionan bien. Las máquinas conectadas dominan la industria. La tecnología de esparcido moderna se integra directamente con cortadores CAM automatizados y sistemas ERP de fábrica. El marcador digital envía datos de longitud directamente al esparcidor. El esparcidor informa las yardas exactas consumidas al ERP. Los gerentes pueden realizar un seguimiento de la utilización real del tejido frente al consumo estimado en tiempo real. Esto detiene el robo de telas e identifica instantáneamente los rollos de proveedores defectuosos.
Debería exigir indicadores financieros transparentes. Las instalaciones que cortan más de 2000 prendas por día suelen amortizar el equipo en un plazo de 12 a 18 meses. Este cronograma depende exclusivamente del ahorro de telas. Excluye explícitamente las mejoras laborales o el aumento del rendimiento. Una vez que la máquina se amortiza por sí sola, esos costos de material recuperados se convierten en aumentos permanentes del margen de ganancias.
Volumen diario de prendas |
Est. Tela ahorrada mensualmente (metros) |
Cronograma estimado de recuperación de la inversión |
|---|---|---|
1.000 - 1.500 |
800 - 1.200 |
18 - 24 meses |
2.000 - 3.000 |
1.500 - 2.500 |
12 - 18 meses |
5000+ |
4000+ |
8 - 12 meses |
La tecnología sólo tiene éxito cuando está respaldada por una infraestructura y una formación adecuadas. Comprar la máquina soluciona la mitad del problema. Integrarlo sin problemas dicta su éxito final.
Los equipos automatizados exigen entornos de precisión. Estas máquinas requieren mesas de corte reforzadas y perfectamente niveladas. Pesan cientos de kilogramos. La modernización de las mesas manuales existentes a menudo fracasa estrepitosamente. Las mesas viejas se hunden bajo el peso. La oruga de la máquina se doblará. Si la pista se dobla, la alineación del borde falla. Debe instalar rieles eléctricos dedicados en lo alto para evitar el arrastre de cables. Presupuesto para actualizaciones de mesa desde el primer día.
La resistencia humana destruye las ventajas tecnológicas. La curva de aprendizaje importa. La tecnología falla cuando los operadores anulan los ajustes de tensión para acelerar el proceso. Los viejos hábitos cuestan morir. Un trabajador manual quiere tirar de la tela. Debes hacer cumplir estrictos protocolos de entrenamiento. Los operadores deben confiar en la velocidad de avance de la máquina. Asegúrese de que los supervisores auditen la configuración de la máquina de forma aleatoria para garantizar el cumplimiento.
Debe hacer coincidir las especificaciones de la máquina con las realidades de la cadena de suministro de sus instalaciones. Cada máquina lleva un peso máximo de rollo y un diámetro máximo de rollo. Si sus proveedores envían rollos gigantes de 150 kilogramos, un esparcidor de 100 kilogramos de capacidad fallará instantáneamente. Audite su almacén de telas entrantes antes de comprar equipos. Verifique los pesos máximos, los tamaños de los tubos centrales y los límites de ancho abierto.
Las herramientas de precisión requieren un cuidado continuo. Los sensores descuidados anulan inmediatamente los beneficios de la reducción de residuos. Si el polvo cubre la fotocélula, la alineación de los bordes se desvía. Los cortadores de extremos sin filo mastican la tela en lugar de cortarla limpiamente. Esto crea bordes irregulares y genera tensión en la colocación. La calibración periódica es absolutamente obligatoria.
Mejores prácticas de mantenimiento esenciales:
Limpie todos los sensores de fotocélulas infrarrojas con un paño de microfibra al comienzo de cada turno.
Verifique el filo de la cuchilla giratoria semanalmente y reemplácela inmediatamente si se desgasta.
Quite la pelusa de tela de los rieles diariamente para evitar que las ruedas se atasquen.
Programe una revisión mensual del nivel láser en la superficie de la mesa de corte.
La industria de la confección está cambiando su perspectiva por completo. Debe considerar una máquina esparcidora de tela automatizada como una herramienta de conservación de material y medición de precisión, no solo como un motor de automatización. La velocidad no significa nada si se desperdician materias primas caras. El control adecuado de la tensión y la alineación de los bordes afilados protegen directamente sus márgenes de beneficio.
Su elección entre un modelo estándar y una unidad servo de alta respuesta depende en gran medida de la combinación de tejidos de sus instalaciones. Los tejidos de alta elasticidad exigen servocontrol. Los tejidos estables toleran los inversores estándar. Tome la decisión correcta basándose en la ingeniería, no sólo en el precio inicial.
Su próximo paso requiere acción inmediata. Aconseje a quienes toman las decisiones de producción que auditen las tasas actuales de pérdidas finales manuales y rechazo de tensión. Establezca hoy una base numérica firme. Una vez que tenga sus verdaderas cifras de desperdicio, solicite demostraciones del fabricante. Insista siempre en realizar pruebas utilizando las telas más difíciles para verificar el rendimiento.
R: La mayoría de las instalaciones experimentan una tasa de recuperación de tela realista entre el 2% y el 5%. El número exacto depende en gran medida de su ineficiencia manual anterior. La gran mayoría de estos ahorros se deben a la eliminación de pérdidas finales excesivas y a la reducción de los amortiguadores laterales. A lo largo de miles de metros, este pequeño porcentaje produce enormes beneficios financieros.
R: No. Las máquinas estándar accionadas por inversor suelen ser más que suficientes para tejidos estables como algodón, mezclilla y lona. Un modelo servo representa una inversión excesiva innecesaria en este escenario específico. Solo necesita tecnología de servo si planea hacer una transición intensa a tejidos de punto, spandex o ropa de alto rendimiento liviana.
R: Las máquinas estándar de ancho abierto no funcionarán con telas tubulares sin modificaciones significativas. Necesita accesorios tubulares específicos o máquinas esparcidoras de tubos especializadas. Estas unidades especializadas cuentan con marcos internos que abren suavemente el tubo sin estirar los pliegues laterales durante el proceso de colocación.
R: La alineación de los bordes depende estrictamente de la visibilidad del sensor y la estabilidad de la vía. Debe realizar una limpieza diaria del sensor para eliminar el polvo de la tela. Además, debe ejecutar una calibración de alineación mensual. Asegúrese siempre de que los rieles de la oruga permanezcan libres de acumulación de pelusa, lo que puede hacer que las ruedas de la máquina vibren e interrumpan la lectura del sensor.


