

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


En la industria de fabricación de prendas de vestir, lograr un alto rendimiento del material depende directamente de una calibración precisa del equipo. Un correctamente calibrado La máquina esparcidora de telas transforma los rollos crudos en pilas impecables listas para cortar. A menudo tratamos la calibración de la máquina como una tarea de mantenimiento periódico. Sin embargo, en realidad es la base operativa que necesita para garantizar los ahorros de material proyectados. Cuando los operadores se saltan ajustes vitales, las microdesviaciones en los bordes desperdician telas costosas. Los errores de tensión provocan el desplazamiento de las capas y crean graves cuellos de botella en el corte posterior. Su objetivo es pasar de las conjeturas manuales a una precisión de capas repetible y respaldada por datos. En esta guía completa, exploramos las zonas de calibración críticas necesarias para un rendimiento óptimo. Aprenderá cómo manejar la variabilidad del material y establecer procedimientos diarios estrictos para su sala de corte. Analicemos los parámetros exactos necesarios para lograr la máxima precisión de estratificación.
Una tensión inadecuada y una calibración de alineación de bordes causan directamente defectos de corte posteriores y desperdicio de material.
Los esparcidores de tela automáticos modernos requieren perfiles de parámetros digitales basados en las características de la tela (estiramiento, peso, grosor).
Para evaluar la capacidad de una máquina es necesario examinar la memoria del controlador lógico programable (PLC) para detectar perfiles de materiales de cambio rápido.
La implementación confiable depende del establecimiento de SOP de verificación diaria del operador, no solo del servicio anual del proveedor.
Las capas subóptimas reducen silenciosamente la rentabilidad de su sala de corte. Las materias primas suelen representar hasta el setenta por ciento de los costos totales de producción de prendas de vestir. Por lo tanto, las microdesviaciones en los bordes del tejido se convierten rápidamente en enormes pérdidas financieras. Imagínese extender una pila de 100 capas de algodón caro. Si el borde se desvía sólo unos pocos milímetros por capa, los operadores deben aumentar manualmente el margen de pérdida final. Este margen adicional desperdicia costosos metros en cada rollo. Durante un año de producción estándar, estas pérdidas menores se convierten en enormes fugas financieras.
La tensión desigual crea un grave efecto dominó en la precisión del corte CNC. Si una máquina tira demasiado de la tela, el material eventualmente se relajará. Esta relajación provoca un cambio de capas en toda la mesa. Inevitablemente se producen prendas rechazadas y costosos cuellos de botella en el proceso. Termina desperdiciando tela y perdiendo valioso tiempo de mano de obra reparando paneles mal cortados.
Para medir el éxito de la calibración, debe definir tolerancias aceptables estrictas. Los expertos de la industria consideran que la alineación de los bordes de +/- 2 mm es una base confiable.
Los criterios clave de éxito incluyen:
Precisión de alineación de bordes: mantener las desviaciones laterales estrictamente por debajo de dos milímetros durante el funcionamiento.
Control constante de la tensión: Evita que la tela se estire por completo durante los pases de la máquina a alta velocidad.
Inflación con cero pérdidas finales: Cumplir exactamente con los límites de marcador programados originalmente.
Horas de mano de obra optimizadas: reducción del tiempo que los operadores dedican a palpar manualmente los bordes arrugados.
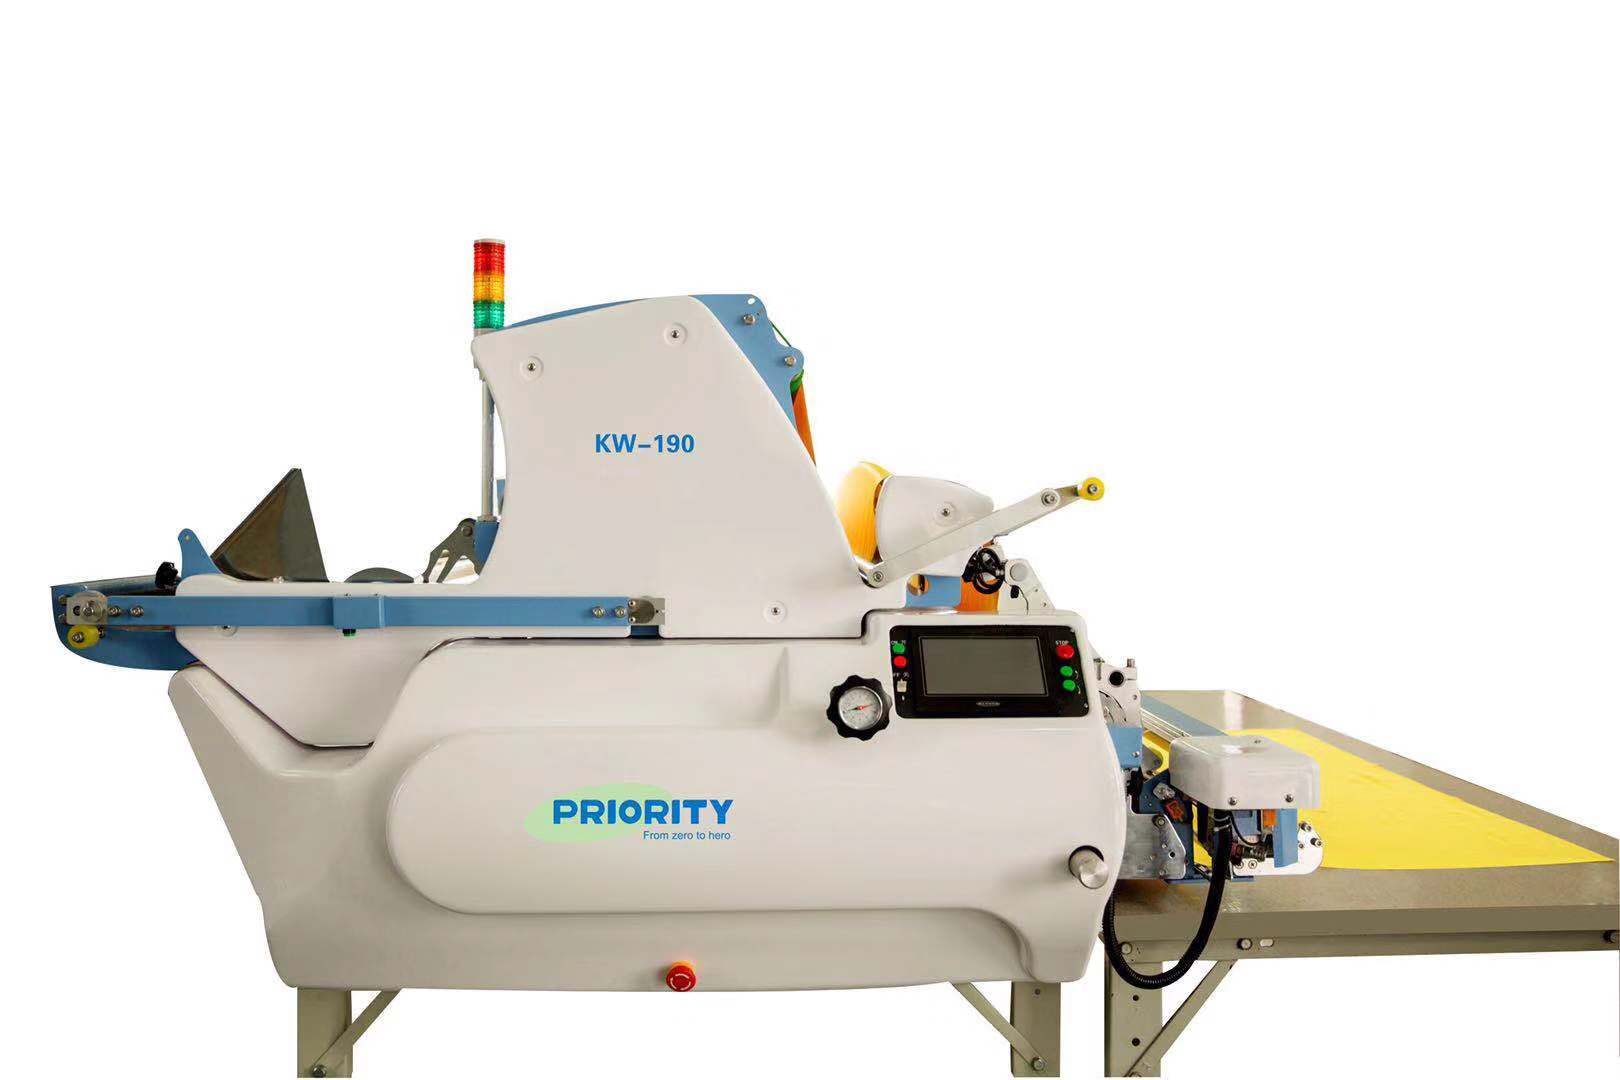
Para lograr una estratificación impecable, debe ajustar varios mecanismos internos críticos. Un moderno El esparcidor automático de tela se basa en sensores interconectados y motores avanzados.
Diferentes textiles exigen un manejo mecánico completamente diferente. Debe calibrar los rodillos de alimentación para que coincidan con los perfiles de elasticidad del material específicos. Los tejidos se estiran fácilmente y requieren un manejo muy sensible y de baja tensión. Los tejidos rígidos necesitan ajustes de tensión más firmes y consistentes. Configurar correctamente los umbrales de la barra bailarina evita que la tela se estire durante los pases a alta velocidad. La barra bailarina actúa como un circuito de retroalimentación física. Si no lee correctamente la tensión, la máquina tira agresivamente de la tela. Recomendamos probar físicamente los ajustes de tensión. Puede comprobar manualmente una sola capa colocada. Si retrocede agresivamente cuando se levanta, la tensión es demasiado alta.
Los bordes perfectamente al ras eliminan al instante los residuos innecesarios de tela. Esto se logra alineando correctamente los sensores infrarrojos y fotoeléctricos. Estos sofisticados sensores monitorean constantemente el orillo del material. Detectan ligeras variaciones de contraste a medida que se desenrolla el rollo. Debe calibrar los mecanismos de desplazamiento lateral para garantizar la precisión de borde a borde. Esta cuidadosa calibración permite que la máquina se corrija sola instantáneamente. Elimina por completo la necesidad de intervención manual del operador durante la propagación. Limpie estos sensores con regularidad. El polvo microscópico y las pelusas reducen directamente la precisión de la lectura.
A medida que crece la pila de tela, la máquina debe ajustar su altura. Debe ajustar con precisión la sensibilidad del sensor de altura de la capa. Si se configura incorrectamente, la caja del cortador podría arrastrar mucho la capa superior. Este arrastre distorsiona la tela y arruina toda la extensión. Además, debe sincronizar la velocidad de descenso del elevador de la mesa. La tasa de reducción debe coincidir perfectamente con el grosor específico de su tela. El vellón grueso requiere caídas incrementales más grandes que la seda fina. La sincronización adecuada mantiene el cabezal esparcidor a una distancia óptima de la pila.
Los entornos de las fábricas rara vez son espacios perfectamente controlados. Los textiles son materiales orgánicos y altamente reactivos. Una calibración exitosa requiere adaptarse a la variabilidad diaria constante.
Establecer perfiles de materiales distintos es esencial para el éxito. No se puede utilizar la misma tensión básica para mezclilla pesada y lycra altamente elástica. Los operadores deben marcar parámetros de velocidad específicos para diferentes categorías de telas. Los tejidos muy estructurados pueden soportar velocidades de extensión más rápidas sin distorsión. Los sintéticos delicados o elásticos requieren un ritmo operativo más lento y muy controlado. Establecer estas líneas de base reduce significativamente los retrasos en la instalación.
Las variables ambientales también desempeñan un papel fundamental en la precisión del corte. Los cambios de temperatura y humedad en la fábrica alteran drásticamente el comportamiento de la tela. La alta humedad hace que el algodón sea más pesado y más propenso a pegarse a la mesa. El aire seco y frío del invierno aumenta la electricidad estática en los sintéticos. Debido a este comportamiento de relajación del tejido, es probable que necesite una recalibración estacional. Supervise siempre cómo reaccionan sus materiales a las condiciones ambientales de la fábrica a lo largo del tiempo.
Incluso las máquinas que se autocalibran requieren procedimientos operativos estándar (POE). Los operadores deben realizar controles visuales diarios con diligencia. Deben realizar pruebas de diferenciales breves para verificar la precisión de la línea de base. Una máquina puede pensar que funciona perfectamente, pero sensores sucios le suministran datos falsos. Las pruebas diarias detectan tempranamente estas pequeñas discrepancias. Sugerimos hacer obligatoria la verificación de la limpieza de los sensores antes de iniciar el primer turno.
Al actualizar el equipo de su sala de corte, evalúe cuidadosamente la tecnología de calibración. No todos los sistemas de dispersión ofrecen el mismo nivel de control programable.
Evalúe el valor de las interfaces de calibración digitales frente a las manuales. Los ajustes mecánicos tradicionales del dial dejan demasiado margen para el error humano. Por el contrario, los sistemas de controladores lógicos programables (PLC) utilizan pantallas táctiles intuitivas. Permiten a los operadores almacenar y recuperar perfiles de materiales guardables al instante. Este enfoque digital reduce drásticamente los tiempos de preparación entre diferentes tiradas de producción.
Título de la tabla: Sistemas PLC digitales frente a diales mecánicos manuales
Característica |
Calibración de PLC digitales |
Calibración manual del dial |
|---|---|---|
Velocidad de configuración |
Recuperación instantánea de perfiles de materiales guardados |
Ajustes físicos lentos, de prueba y error |
Nivel de precisión |
Alta precisión al milímetro exacto |
Depende en gran medida del juicio subjetivo del operador |
Repetibilidad |
Perfectamente consistente en múltiples ejecuciones por lotes |
Propenso a la variación y el error humanos diarios. |
Capacitación requerida |
Mínimo después de la familiarización básica con la interfaz de la pantalla táctil |
Requiere amplia experiencia y tacto mecánico. |
A continuación, evalúe la redundancia del sensor y el manejo de errores de la máquina. ¿Cómo se comporta la máquina cuando falla la calibración interna? Algunas máquinas antiguas siguen esparciendo a ciegas las capas defectuosas. El equipo avanzado cuenta con apagados automáticos de seguridad. Si un sensor falla o detecta un desplazamiento de borde incorregible, la máquina se detiene. Esta parada inmediata evita el desperdicio masivo de material y protege sus márgenes de beneficio.
Finalmente, revise minuciosamente la arquitectura de soporte del proveedor. Debe seleccionar proveedores en función de sus acuerdos de nivel de servicio (SLA) de configuración inicial en el sitio. Los protocolos estrictos de formación de operadores son absolutamente no negociables. Asegúrese de que ofrezcan sólidas capacidades de diagnóstico remoto. Los diagnósticos remotos permiten a los técnicos solucionar errores de calibración de PLC sin visitar sus instalaciones.
La recalibración reactiva generalmente ocurre después de que un error arruina un lote de tela. El mantenimiento preventivo evita que se produzca el error en primer lugar. Debes hacer la transición de tu equipo a una mentalidad proactiva.
Sus operadores necesitan una estricta lista de verificación de mantenimiento diario. Deben limpiar meticulosamente los sensores fotoeléctricos antes de iniciar operaciones. Verificar la tensión adecuada de las correas del codificador evita errores de seguimiento desastrosos. Quitar la pelusa de las ruedas mantiene la máquina moviéndose suavemente a lo largo de la mesa. La acumulación de pelusa provoca protuberancias microscópicas. Estos golpes interrumpen la alineación de los bordes y provocan lecturas falsas del sensor.
Programe revisiones técnicas mensuales para calibraciones internas más profundas. Debe verificar periódicamente la sincronización de las cuchillas de corte. La lubricación de los rieles guía garantiza cambios laterales sin fricción durante el funcionamiento. La verificación de los bucles de retroalimentación del motor de tensión confirma que el software y el hardware se comunican correctamente.
Título del gráfico: Matriz del programa de mantenimiento preventivo
Tarea de mantenimiento |
Frecuencia |
Parte Responsable |
Impacto en la calibración |
|---|---|---|---|
Limpiar sensores fotoeléctricos |
A diario |
Maquinista |
Mantiene la precisión de la lectura de la alineación del borde |
Quitar la pelusa de las ruedas de las orugas |
A diario |
Maquinista |
Previene el tartamudeo en el seguimiento y la vibración de la máquina |
Verificar la sincronización de la cuchilla de corte |
Mensual |
Técnico de mantenimiento |
Garantiza cortes finales limpios sin tirar de la tela. |
Lubricar los rieles guía |
Mensual |
Técnico de mantenimiento |
Mantiene el mecanismo de cambio lateral altamente sensible |
Comprobar correas codificadoras |
Trimestral |
Proveedor / Técnico superior |
Garantiza una medición precisa de la distancia para las capas. |
Debemos reconocer algunas suposiciones transparentes sobre la vida útil del hardware. Los sensores electrónicos se degradan naturalmente con el tiempo. Su sensibilidad básica variará después de miles de horas de funcionamiento. Debe presupuestar de forma proactiva los reemplazos periódicos de consumibles. Reemplazar los sensores obsoletos es la única manera de mantener la precisión desde el primer día a largo plazo.
La estratificación precisa de telas es un compromiso operativo continuo. Se basa igualmente en las capacidades avanzadas de la máquina y en estrictos procedimientos operativos estándar diarios. No es posible lograr rendimientos óptimos del material sólo con un mantenimiento ocasional.
Para asegurar los mejores resultados en su sala de corte, siga estos pasos:
Pruebe antes de comprar: lleve siempre muestras de telas específicas y de alto riesgo a las demostraciones de los proveedores. Los materiales sintéticos de alta elasticidad revelarán instantáneamente la verdadera facilidad de calibración de una máquina.
Capacite a sus operadores: haga la transición de su equipo de ajustadores manuales a monitores de sistema. Capacítelos para utilizar perfiles digitales PLC de manera efectiva.
Audite sus residuos: evalúe hoy mismo las métricas actuales de residuos de su sala de corte. Compare sus provisiones por pérdidas finales existentes con las estrictas tolerancias de las soluciones automatizadas.
Estandarizar la limpieza: implementar protocolos obligatorios de limpieza de sensores de inicio de turno para proteger la precisión de referencia.
Programe diagnósticos: reserve previamente revisiones técnicas trimestrales para detectar la desviación del sensor antes de que afecte la producción.
Al tomar estas acciones, transformará la calibración de una tarea técnica a una ventaja competitiva mensurable.
R: Los controles de referencia deben realizarse diariamente. Los operadores deben verificar la limpieza del sensor y realizar una prueba breve. Por lo general, se requiere una recalibración mecánica integral trimestralmente. También debes realizar una recalibración profunda al cambiar entre clases de telas drásticamente diferentes.
R: Sí. Si el control de tensión no está calibrado incorrectamente, la máquina estira la tela durante el extendido. Una vez cortado el material, eventualmente se relajará y encogerá. Esta relajación distorsiona las piezas del patrón y arruina el ensamblaje final de la prenda.
R: La alineación estática depende exclusivamente de guías físicas para mantener el rollo recto. La alineación dinámica utiliza sensores altamente calibrados y motores inteligentes. Estos componentes electrónicos monitorean y ajustan continuamente la posición del rollo en mitad de la extensión para garantizar bordes perfectos.
R: No. Si bien los perfiles de memoria del PLC reducen el tiempo de configuración en un 90 %, una prueba breve sigue siendo esencial. Las condiciones ambientales y las variaciones de tejido de un lote a otro alteran el comportamiento del material. Una rápida prueba física verifica que el perfil digital coincide con la realidad.


