

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


Los suelos de las salas de montaje se enfrentan cada día a una realidad de alto riesgo. El manejo de tejidos elásticos exige una precisión extrema para evitar una distorsión dimensional severa. Manejas habitualmente materiales desafiantes como spandex, mezclas de elastano y tejidos tubulares. Simplemente no puede darse el lujo de administrar mal estos tejidos altamente volátiles.
Los métodos de extracción manuales estándar provocan un estiramiento latente drástico durante el proceso de extensión. Una vez que los operadores cortan la tela, ésta inevitablemente se relaja. El material vuelve rápidamente a su estado original. Esta contracción impredecible conduce directamente al rechazo de las prendas. También genera un desperdicio de material astronómico que perjudica sus resultados.
Hoy en día, la adopción de un moderno sistema automatizado La máquina esparcidora de telas es un requisito estricto para la producción de prendas de punto. Ya no es sólo un lujo opcional. Exploraremos cómo mecanismos específicos sin tensión y la alineación de bordes impulsada por sensores mitigan activamente la distorsión del material. Continúe leyendo para saber cómo las servotecnologías protegen sus márgenes de producción críticos.
Los tejidos de punto elásticos requieren una 'alimentación positiva' para eliminar la tensión, en lugar de ser arrancados del rollo.
Una máquina esparcidora de tela servo ajusta dinámicamente las velocidades de avance en tiempo real para que coincidan con la velocidad de esparcimiento, lo que garantiza tendidos sin tensión.
La alineación de bordes automatizada reduce el desperdicio de capa a capa hasta 2-3 cm por borde.
Evaluar una máquina requiere mirar más allá de la velocidad para centrarse en la precisión de las capas, la confiabilidad del sensor y los requisitos de capacitación del operador.
Debe comprender la física del estiramiento latente para comprender el verdadero problema. Cuando se tiran tejidos de punto bajo tensión, se alargan artificialmente. Piense en ello como pasar una banda elástica sobre una mesa. La tela parece plana y suave en el momento. Sin embargo, contiene una enorme energía cinética interna esperando ser liberada.
La realidad posterior al corte revela una completa pesadilla operativa. La tela se relaja naturalmente después de que su equipo corta las piezas del patrón. Las dimensiones que alguna vez fueron perfectas se reducen repentinamente. Esto da como resultado costuras que no coinciden durante la fase de costura. Provoca un tallaje incorrecto de la prenda. En última instancia, compromete gravemente el ajuste final para el consumidor.
El costo financiero de este mal manejo se agrava rápidamente. Los retrasos en el esparcido manual ralentizan toda su línea de producción. Los tejidos muy elásticos a menudo requieren períodos obligatorios de 'relajación' de 24 horas en un valioso espacio en la mesa. También sufre tasas de desperdicio increíblemente altas cuando los patrones no se alinean. Estas ineficiencias destruyen los márgenes de beneficio.
Para eliminar estos cuellos de botella, debe definir criterios claros de éxito para su sala de corte:
Tensión constante de las capas: cada capa debe quedar completamente plana y sin tensión interna.
Bordes perfectamente alineados: Los bordes laterales deben apilarse con precisión para minimizar el desperdicio lateral.
Manipulación manual reducida: El sistema debe eliminar la tracción física por parte de operadores humanos.
Tiempo de reposo eliminado: El proceso debe permitir el corte inmediato después del esparcimiento.
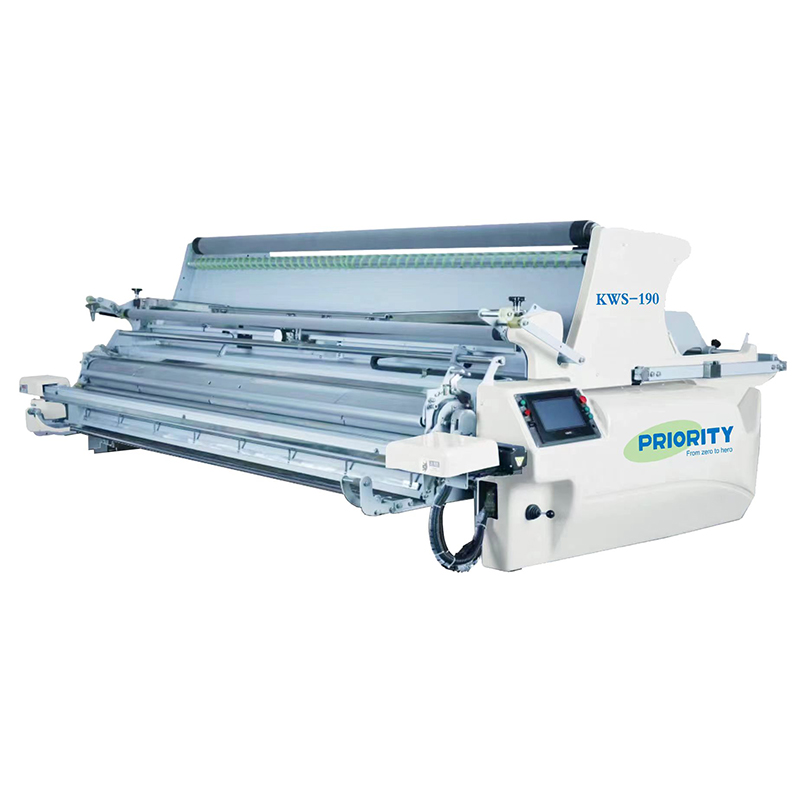
No se pueden utilizar sistemas tradicionales de alimentación de barras para tejidos elásticos. Una barra de alimentación empuja una varilla de metal a través del núcleo central del rollo. Luego tira con fuerza de la tela para desenrollarla. Esta acción de tracción introduce una tensión severa. En cambio, un sistema de alimentación de cuna es estrictamente obligatorio para los tejidos. Una cuna utiliza un canal impulsado por correa para soportar todo el peso del rollo. Desenrolla la tela mediante un suave contacto con la superficie.
Los mecanismos de alimentación positivos entregan activamente la tela a la mesa de corte. La máquina desenrolla el material al ritmo exacto que recorre el carro. Un 'rodillo bailarín' juega aquí un papel fundamental. Esta barra de tensión ponderada o impulsada por sensores descansa ligeramente sobre la tela. Detecta microtensiones al instante. Luego le indica al motor de alimentación que acelere o desacelere para mantener un equilibrio perfecto.
Los sensores de alineación de bordes, a menudo llamados EPC (Edge Position Control), garantizan la precisión lateral del trazado. Sensores fotoeléctricos controlan continuamente el borde de la tela que cae. Le indican a la cuna que se mueva suavemente de un lado a otro. Esto garantiza una perfecta alineación de los bordes de la mesa. Resuelve por completo el problema común de los rollos de tejido telescópicos o desiguales.
Las máquinas avanzadas también utilizan controles ambientales específicos para ayudar a los tejidos delicados.
Mesas de flotación de aire: soplan un colchón de aire debajo de la capa inferior para reducir la fricción de la mesa.
Barras antiestáticas: Neutralizan la electricidad estática para evitar que los tejidos sintéticos livianos se peguen.
Rodillos en espiral: desenroscan y desenrollan los bordes rígidos de los tejidos de punto sencillo antes de su colocación.
Los motores de inducción estándar simplemente no pueden manejar eficazmente mezclas de elastano de alta elasticidad. Los motores estándar sufren de retraso mecánico. Comienzan abruptamente y se detienen bruscamente. Este movimiento brusco estira la tela durante los cambios de dirección. Por el contrario, los servomotores proporcionan respuestas instantáneas. Ofrecen ajustes de velocidad y par de alta precisión a nivel de microsegundos.
La sincronización representa la mayor ventaja de la servotecnología. A La máquina esparcidora de tela servo sincroniza perfectamente la velocidad de desplazamiento del carro con la velocidad de desenrollado de la tela. Si la máquina acelera, el motor desenrollador acelera exactamente en la misma curva exponencial. Esto garantiza que la tela nunca se tensa ni se acumula en la mesa.
Los tejidos no se comportan de manera uniforme en un solo rollo. Las capas exteriores pueden estar bien enrolladas. Las capas internas cercanas al núcleo podrían estar sueltas. Los sistemas servoaccionados se adaptan instantáneamente a estas elasticidades variables. Detectan instantáneamente secciones más pesadas o más ligeras del rollo de tela. Ajustan la velocidad de avance sin necesidad de intervención del operador.
Es posible que siga siendo escéptico sobre el gasto de capital inicial (CapEx) de los servosistemas. Ciertamente cuestan más por adelantado que los esparcidores automáticos estándar. Sin embargo, la reducción del desperdicio diario de telas es enorme. También obtendrá una calidad y consistencia superiores en las prendas. Estos factores producen un retorno de la inversión rápido y altamente predecible para los productores de tejidos de gran volumen.
Debe evaluar las máquinas potenciales basándose en estrictas restricciones de compatibilidad de materiales. Verifique la capacidad máxima de peso del rollo con respecto a los estándares específicos de sus proveedores de tejidos. Algunos rollos de ropa deportiva de alta densidad pesan más de 100 kilogramos. También debe confirmar la capacidad máxima del ancho de la tela. Su máquina debe acomodar cómodamente los rollos más anchos que procese.
A continuación, guíe su evaluación basándose en la construcción de la tela. Debes determinar si procesas tejidos tubulares o tejidos estándar de ancho abierto. Los tejidos tubulares requieren fijaciones mecánicas específicas para extenderse correctamente. Las máquinas planas estándar causarán distorsión del pliegue central en los rollos tubulares si carecen de los marcos de alimentación correctos.
La compatibilidad del software afecta directamente su velocidad operativa. Evalúe cómo se integra el PLC interno o la pantalla táctil de la máquina con el software más amplio de su sala de corte. Debería comunicarse perfectamente con sus sistemas CAD/CAM existentes. Esto garantiza que los operadores puedan descargar fácilmente longitudes de marcadores y recuentos de capas complejos sin necesidad de introducir datos manualmente.
Finalmente, enmarque su evaluación en torno a la durabilidad y el mantenimiento a largo plazo. Mire más allá del exterior brillante. Verifique la disponibilidad de sensores de borde de repuesto. Investigue la vida útil típica de la correa dentro de la alimentación del soporte. Lo más importante es verificar la disponibilidad de soporte técnico local. El tiempo de inactividad en una máquina esparcidora paraliza toda la sala de corte.
Cuadro de criterios de evaluación de la máquina
Característica/especificación |
Criterios de evaluación |
Resultado empresarial |
|---|---|---|
Peso máximo del rollo |
Compare con el envío más pesado del proveedor. |
Previene el desgaste del motor y el calado de la cuna. |
Tubular versus ancho abierto |
Consulte por marcos tubulares especializados. |
Elimina las arrugas en los bordes de los tejidos sin costuras. |
Integración CAD/CAM |
Verifique la compatibilidad de la red (LAN/Wi-Fi). |
Reduce los errores de entrada manual de datos en un 90%. |
Red de soporte local |
Tiempo de respuesta a las visitas de los técnicos. |
Minimiza el costoso tiempo de inactividad de la línea de producción. |
Deben mantener expectativas realistas respecto del mito de la 'tensión cero'. Ninguna máquina alcanza el cero absoluto de tensión en el sentido estricto de la física. Más bien, logran una tensión controlada, consistente y excepcionalmente mínima. Los tejidos estándar normalmente se pueden cortar inmediatamente. Sin embargo, algunas telas muy volátiles y con alto contenido de elastano aún pueden requerir un breve período de descanso. Este tiempo de descanso se reduce drásticamente de 24 horas a quizás sólo una hora.
Abordar la realidad de la brecha de habilidades de los operadores de inmediato. La transición de esparcidores manuales a operadores de máquinas implica una curva de aprendizaje pronunciada. El principal desafío pasa enteramente del trabajo físico al seguimiento técnico. Los operadores ya no tiran de telas pesadas. En lugar de ello, deben calibrar fotosensores sensibles. Deben navegar por menús digitales para establecer parámetros de capas precisos.
Las máquinas esparcidoras avanzadas son muy sensibles al entorno de la sala de corte. Los factores ambientales impactan directamente el desempeño. Los tejidos producen naturalmente grandes cantidades de polvo y pelusa en el aire. Esta pelusa bloquea fácilmente los sensores de alineación óptica. Debe hacer cumplir estrictos protocolos de limpieza diaria. Las purgas de aire comprimido al final de cada turno son obligatorias para mantener los sensores funcionando perfectamente.
Gestionar eficazmente los tejidos elásticos es fundamentalmente un problema de física. Este problema se resuelve mediante una mecánica de alimentación positiva y una servosincronización precisa. Al eliminar el tirón manual, protege la integridad dimensional de sus mezclas de elastano. Esta tecnología hace que su sala de corte pase de conjeturas caóticas a una precisión predecible.
Para justificar esta inversión, calcule primero su desperdicio mensual actual de tela. A continuación, cuantifique la pérdida financiera derivada de los cuellos de botella que se producen en el descanso de las mesas. Estas dos métricas suelen constituir un caso de negocio infalible para la automatización. Una máquina esparcidora moderna se amortiza rápidamente sólo con el material ahorrado.
Próximos pasos viables:
Audite su sala de corte actual para identificar exactamente cuánto desperdicio de bordes laterales produce por capa.
Calcule el total de horas perdidas cada semana esperando que los tejidos de alta elasticidad descansen sobre sus mesas.
Exija una prueba en vivo o una demostración del proveedor utilizando sus propios rollos de tela más difíciles y de mayor elasticidad antes de comprometerse con una compra.
Establezca un cronograma de capacitación para ayudar a los operadores manuales a convertirse en supervisores técnicos de máquinas.
R: Lo reduce significativamente, reduciendo a menudo los tiempos de descanso de 24 horas a solo unas pocas horas o incluso a cero. Esto depende completamente del porcentaje de spandex. Sin embargo, las telas muy volátiles aún pueden requerir una breve aclimatación para que se asienten por completo antes de cortarlas.
R: Esto lo gestionan máquinas especializadas mediante accesorios específicos. Pueden equiparse con dispositivos para desengrasar los bordes, como rodillos en espiral o sopladores de aire dirigidos. Estos dispositivos se activan justo antes de que la tela quede plana para desenrollar activamente los bordes rígidos.
R: Para tejidos rígidos, un esparcidor automático estándar puede ser suficiente. Para tejidos de alta elasticidad y ropa deportiva, los microajustes del servoaccionamiento son estrictamente necesarios para evitar la distorsión dimensional. Esto hace que el retorno de la inversión sea fácilmente justificable únicamente a través del tejido ahorrado.


