

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


La tensión del tejido actúa como el asesino silencioso de la rentabilidad de la sala de corte. Una tensión inconsistente conduce directamente a una distorsión dimensional y a importantes imprecisiones en el corte. En última instancia, estas fluctuaciones ocultas producen prendas rechazadas y provocan un enorme desperdicio de material. Hoy en día, las instalaciones de producción modernas simplemente no pueden depender de la distribución manual o de equipos obsoletos. Los métodos tradicionales fallan espectacularmente cuando se procesan tejidos muy elásticos, mezclas de elastano o materiales delicados. Para seguir siendo competitivo, necesita una automatización inteligente.
El objetivo de este artículo es desglosar los sistemas mecánicos y electrónicos exactos que un sofisticado La máquina esparcidora de telas se utiliza para gestionar la tensión de forma activa. Exploraremos cómo los modernos circuitos de retroalimentación de circuito cerrado previenen la distorsión de la tela. También aprenderá exactamente cómo evaluar estas características críticas al seleccionar un Esparcidor automático de telas para su instalación de fabricación.
El control de la tensión afecta directamente el rendimiento de la tela; El control preciso elimina la necesidad de tiempos prolongados de relajación de la tela antes del corte.
Las máquinas modernas utilizan un sistema de circuito cerrado que combina barras bailarinas físicas, retroalimentación del codificador y rodillos de alimentación positiva para ajustar la tensión en tiempo real.
No todos los sistemas de tensión son iguales: evaluar una máquina requiere hacer coincidir su conjunto de sensores específico y la sincronización del motor con sus tipos de tela principales (por ejemplo, tejidos de punto muy elásticos versus tejidos rígidos).
El éxito de la implementación depende tanto de la capacitación del operador y la calibración rutinaria de los sensores como de las capacidades listas para usar de la máquina.
Para comprender el valor de los equipos modernos, primero debemos definir 'estiramiento y recuperación' en el contexto del esparcimiento del material. Los tejidos poseen inherentemente elasticidad. Si estira una tela durante el proceso de extensión, se alarga temporalmente a lo largo de la mesa de corte. Una vez que la hoja corta los paneles, la tensión se libera. Luego, la tela se encoge y vuelve a su estado de reposo natural. Esta recuperación física da como resultado paneles de prendas de tamaño insuficiente y distorsionados que arruinan el ensamblaje final.
El impacto financiero de una mala gestión de la tensión se extiende mucho más allá de unas pocas camisas arruinadas. Crea una serie de costos operativos en cascada:
Mayor desperdicio de material: los operadores suelen agregar grandes topes de seguridad a los marcadores. Reducen la eficiencia general del marcador para compensar el encogimiento impredecible de la tela.
Cuellos de botella en la producción: muchas fábricas exigen períodos de descanso de 24 a 48 horas en la mesa de corte. Esto permite que las telas estiradas se relajen, pero limita severamente las tasas de rotación de la mesa.
Fallos en el control de calidad: los paneles de tamaño insuficiente provocan costuras fruncidas. Esto provoca complicaciones en la costura posterior y aumenta la tasa de rechazo del producto final.
¿Cómo medimos el éxito? Un alto rendimiento La máquina esparcidora de telas debe lograr una colocación 'libre de tensión'. El equipo debe mantener una alineación constante de los bordes y una altura uniforme de las capas. Lo más importante es que debe lograr esto sin alterar el estado dimensional natural del tejido.
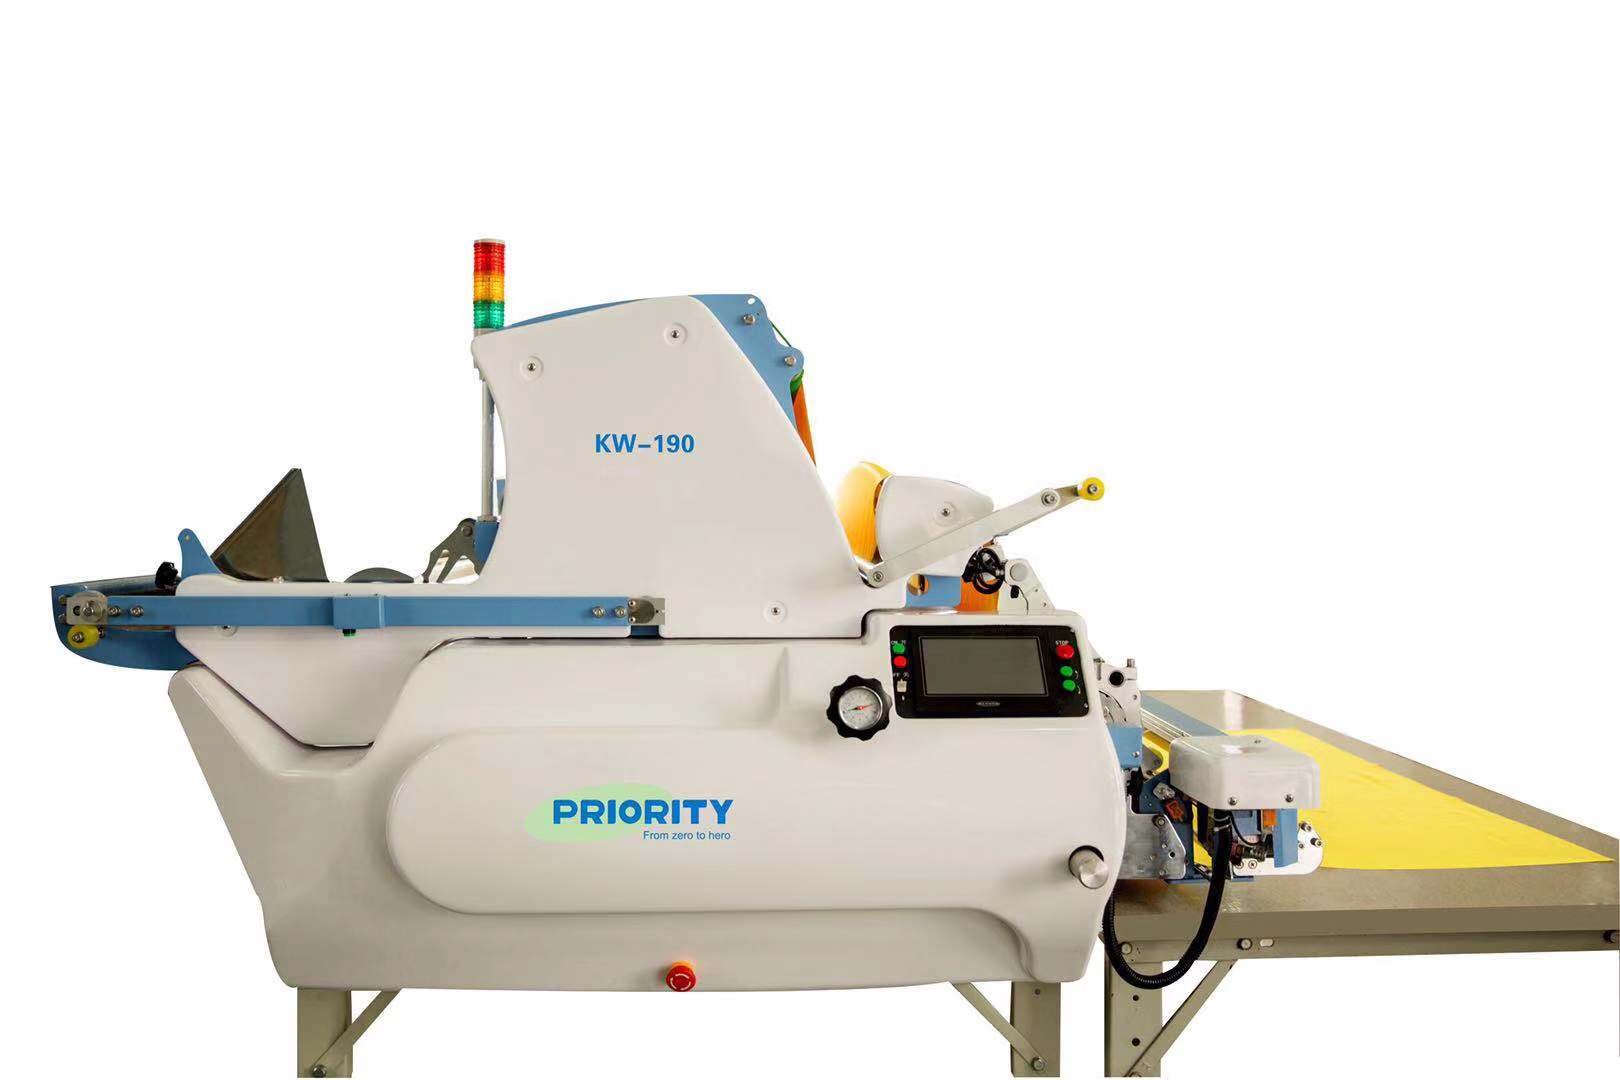
Los equipos modernos se basan en una combinación sincronizada de hardware mecánico y software digital. Estas máquinas no simplemente arrastran material de un rollo. En cambio, entregan activamente la tela a la mesa.
La base del control de tensión es el sistema de alimentación positiva. Soportes motorizados o rodillos de tela accionados sostienen el rollo de tela. Estos motores desenrollan activamente la tela. Operan a la velocidad exacta a la que la máquina recorre la mesa de corte. Al hacer coincidir la velocidad de desenrollado con la velocidad de desplazamiento, la máquina evita que la tela se estire por su propio tirón.
Los mecanismos físicos cierran la brecha entre el material y los motores. Cuando la tela sale del rollo, pasa sobre una barra bailarina, también conocida como barra tensora. Esta barra suele tener peso o resorte. Si la tensión de la tela aumenta, tira de la barra bailarina hacia arriba. Este movimiento físico le indica inmediatamente a la máquina que alimente más tela, aliviando el estrés.
El verdadero cerebro de un avanzado El esparcidor automático de tela es su sistema electrónico de retroalimentación de circuito cerrado. Opera a través de un ciclo continuo de intercambio de datos:
Los codificadores miden el movimiento: los codificadores digitales rastrean la velocidad exacta de desplazamiento de la máquina a través de la mesa.
Los sensores monitorean la entrega: los sensores de proximidad o las células de carga monitorean la velocidad de alimentación de la tela que sale del rollo.
Sincronización de PLC: el controlador lógico programable (PLC) compara continuamente estos dos flujos de datos. Realiza microajustes en milisegundos. Esta reacción ultrarrápida evita tirones, arrastres o hundimientos.
La tensión no es sólo longitudinal. La alineación de los bordes afecta directamente la tensión general de la tela. Las máquinas utilizan sensores infrarrojos o fotoeléctricos para rastrear el borde del material. Si el rollo se desplaza hacia los lados, la máquina corrige automáticamente la alineación. Prevenir los tirones laterales es crucial. La tensión lateral a menudo induce fallas de tensión diagonal, que deforman la línea de fibra del tejido.
Un solo ajuste de tensión no puede manejar todos los materiales. Las propiedades físicas de sus materias primas dictan cómo debe funcionar la máquina. Debe adaptar sus estrategias de tensión para que coincidan con perfiles de materiales específicos.
Los tejidos de punto y los materiales de ropa deportiva presentan el mayor riesgo de deformación. Se estiran fácilmente por su propio peso. Para estos materiales se necesitan barras bailarinas muy sensibles. Además, debe utilizar sistemas de alimentación de cuna especializados. Una cuna utiliza una cinta transportadora sincronizada para soportar todo el ancho y el peso del rollo desde abajo. Esto evita el estiramiento inducido por la gravedad, que suele ocurrir cuando se suspende un rollo de tejido pesado en una barra central.
Al extender tela vaquera o lona pesada, su atención cambia. Te preocupas menos por estirar demasiado el material. En lugar de ello, hay que gestionar una severa inercia. Un rollo enorme de mezclilla conlleva un impulso significativo. La máquina requiere un par motor robusto. También necesita algoritmos de aceleración y desaceleración estrictamente controlados. Sin estos controles, un rollo pesado se desbobinará cuando la máquina se detenga abruptamente, creando enormes pliegues de tela sobre la mesa.
Las telas de lencería, las sedas y las medias de nailon ligeras plantean un desafío diferente. Son increíblemente resbaladizos y propensos a sufrir hematomas. El manejo de estos materiales resalta la necesidad de controles precisos de velocidad variable. Además, necesita recubrimientos de rodillos especializados. Los acabados engomados o texturizados ayudan a que la máquina agarre la tela resbaladiza de forma segura. Esto evita pellizcos localizados o daños en la superficie mientras se mantiene una alimentación sin tensión.
Cuando evalúa equipos, debe mirar más allá de las hojas de especificaciones básicas. Debe alinear las características de la máquina directamente con sus objetivos de producción. El siguiente marco ayuda a aclarar estas decisiones de compra críticas.
Matriz de características-resultados para el control de la tensión
Característica de hardware/software |
Aplicación primaria |
Resultado empresarial |
|---|---|---|
Sistema de alimentación de cuna |
Tejidos de alta elasticidad y mezclas de elastano. |
Elimina el estiramiento por gravedad; Previene la tensión del borde común con los alimentadores de barras. |
Sistema de alimentación de barras |
Tejidos estables, no tejidos y materiales rígidos. |
Control de referencia rentable; suficiente para tejidos estables. |
Perfiles de tensión digitales |
Instalaciones que trabajan diariamente con diversos tipos de tejidos. |
Reduce el tiempo de configuración; permite a los operadores cargar 'recetas' guardadas al instante. |
Configuración del dial mecánico |
Instalaciones que ejecutan tipos de telas únicas constantemente. |
Requiere ajuste manual; depende en gran medida de la intuición del operador. |
Muchos fabricantes ahora comercializan sus equipos utilizando términos como 'Inteligencia Artificial'. Debe abordar estas afirmaciones con cuidado. Evaluar máquinas que ofrezcan algoritmos predictivos de tensión. Verifique si su 'IA' realmente significa retroalimentación adaptativa de circuito cerrado o si simplemente se refiere a ajustes preestablecidos programables básicos. Los verdaderos sistemas inteligentes aprenden las características de estiramiento de un rollo de tela y ajustan el torque dinámicamente a medida que disminuye el diámetro del rollo.
Su sistema de gestión de la tensión no debería existir de forma aislada. ¿Puede el software del esparcidor integrarse con su sistema ERP existente? ¿Se conecta a su software de corte CAD/CAM? Las máquinas avanzadas rastrean el rendimiento real del material en comparación con los marcadores proyectados. Esta integración proporciona datos en tiempo real sobre qué tan bien su control de tensión está minimizando el desperdicio de materia prima.
Comprar el mejor equipo no garantiza la perfección inmediata. Los propietarios de fábricas a menudo subestiman los factores humanos y ambientales involucrados en una implementación exitosa.
La idea de una máquina industrial plug-and-play es en gran medida un mito. Incluso los más avanzados El esparcidor automático de tela requiere una calibración inicial precisa. Los técnicos deben ajustar la máquina según el entorno específico de su fábrica. Variables como la humedad y la temperatura ambiente afectan drásticamente el comportamiento de los tejidos y la forma en que los sensores leen los datos.
El control de la tensión depende en gran medida de hardware sensible. Los sensores ópticos de bordes y los codificadores digitales son muy vulnerables al polvo y las pelusas de los tejidos. Si un sensor se bloquea por pelusa, la máquina no puede leer el borde de la tela y se producen fallas de tensión. Debe delinear un programa de mantenimiento preventivo estricto y realista. La limpieza diaria de los sensores ópticos con aire comprimido garantiza que los sistemas de tensión sigan siendo perfectamente precisos.
La automatización no reemplaza el criterio de su operador. Más bien, aumenta sus capacidades. Los operadores deben recibir una formación integral. Necesitan reconocer cuándo un sensor comienza a desviarse. Deben comprender cómo ingresar y ajustar correctamente los perfiles de tejido digital. Un operador no capacitado podría anular un sistema automatizado manualmente, anulando por completo el propósito de su inversión.
Pasar de la investigación a la adquisición requiere un enfoque táctico. Debe exigir prueba de desempeño antes de firmar cualquier orden de compra.
Nunca compre una máquina industrial basándose únicamente en una hoja de especificaciones brillante. Exija una demostración en vivo o en video. Proporcione al fabricante los rollos de tela específicos y más difíciles de manejar. Si tiene dificultades con los tejidos de ropa deportiva livianos, haga que el proveedor demuestre que su máquina puede colocar exactamente ese material sin tensión.
Encuadre su decisión final en torno a métricas comerciales mensurables. Calcule la reducción proyectada en el tiempo de descanso de la sala de despiece. Estimar la disminución de los residuos finales. Modele la reducción esperada en piezas cortadas rechazadas. Estas métricas concretas construirán una justificación financiera convincente para la actualización.
Antes de contactar a los proveedores, recopile una lista completa de perfiles de materiales. Documente los pesos, anchos y porcentajes de elasticidad de las telas que usa con más frecuencia. Presente este paquete de datos a los fabricantes de equipos preseleccionados. Esto los obliga a ofrecer propuestas técnicas específicas en lugar de argumentos de venta genéricos.
Dominar la tensión de la tela no se trata de encontrar una única característica mágica. Implica implementar un sistema sincronizado de sensores sensibles, motores sensibles y diseño mecánico inteligente. Cuando inviertes en un sofisticado Máquina esparcidora de telas , en última instancia, está ejecutando una estrategia vital de mitigación de riesgos. Protegerá el rendimiento de su materia prima y garantizará la precisión del corte posterior.
Tu próximo paso está claro. Audite hoy mismo las métricas actuales de desperdicio de su sala de corte. Documente los tiempos de relajación de sus tejidos y realice un seguimiento de sus residuos diarios. Utilice estos datos de referencia para crear un caso de negocio sólido e innegable para actualizar a equipos de dispersión automatizados modernos. Al tomar el control de tu tensión, tomas el control directo de tu rentabilidad.
R: Reduce drásticamente o elimina el tiempo de relajación de muchos tejidos estándar. Sin embargo, las mezclas de elastano altamente volátiles y los tejidos de punto extremadamente elásticos aún pueden requerir un descanso mínimo. Debe ver la máquina como una herramienta para minimizar los cuellos de botella en reposo, pero evite afirmar que se elimina al 100% en todos los tipos de materiales.
R: Los alimentadores de cuna utilizan correas sincronizadas para soportar todo el peso del rollo desde abajo. Esto los hace ideales para tejidos elásticos. Las barras antivuelco suspenden la tela sujetando el núcleo. Este método de suspensión puede estirar telas delicadas o pesadas a medida que cambia el diámetro del rollo.
R: Recomendamos la limpieza diaria de todos los sensores ópticos para eliminar el polvo de la tela. Debe realizar una calibración mecánica de referencia trimestralmente. Sin embargo, este cronograma depende en gran medida de su volumen operativo diario y de los niveles específicos de pelusa producidos por sus telas.
R: En general, adaptar sensores digitales modernos de circuito cerrado a máquinas mecánicas heredadas tiene un costo prohibitivo. El hardware antiguo suele carecer de los tiempos de respuesta de PLC necesarios. Casi siempre es menos eficaz y más costoso que invertir en infraestructura más nueva y especialmente diseñada.


