

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


Cada centímetro de tela determina la rentabilidad en la fabricación de prendas de vestir modernas, lo que convierte a la sala de corte en un centro operativo de alto riesgo. Las pérdidas financieras se multiplican rápidamente cuando las líneas de producción enfrentan capas desalineadas o recuentos de capas incorrectos. Estos errores específicos causan directamente desperdicios catastróficos de tela, desajustes en los patrones y graves cuellos de botella posteriores. A medida que las pilas de tela crecen sobre la mesa, mantener una alineación constante de los bordes y una colocación sin tensión se convierte en un desafío mecánico cada vez más complejo. Empujar capas pesadas sin distorsión requiere algo más que maquinaria básica. Exploraremos exactamente cómo los equipos modernos dominan estos ajustes físicos de altura y mecanismos digitales de conteo de capas. Aprenderá la mecánica técnica detrás de los bucles de retroalimentación de los sensores y descubrirá las ventajas de los controles avanzados del motor. Además, proporcionamos un marco estructurado para evaluar las actualizaciones de equipos críticos para mantener la eficiencia de su sala de corte.
El control de la altura de las capas se basa en una combinación de sensores ópticos y elevadores motorizados para levantar automáticamente el cabezal esparcidor, evitando la fricción en la tela previamente colocada.
El seguimiento del recuento de capas ha pasado de interruptores de disparo mecánicos a controladores lógicos programables (PLC) y codificadores digitales, lo que reduce significativamente el error humano.
La actualización a una máquina esparcidora de tela servo ofrece una sincronización superior entre el rodillo de alimentación y la velocidad de desplazamiento de la máquina, vital para telas de muchas capas y sensibles a la tensión.
Si bien los controles automatizados mejoran la precisión inicial, la verdadera optimización del rendimiento aún requiere una calibración rutinaria del sensor y un estricto cumplimiento de los perfiles de distribución específicos del tejido.
Las salas de corte modernas exigen una precisión suprema a medida que las pilas de material crecen. Una máquina debe adaptar físicamente sus componentes para adaptarse a diferentes alturas de pila. Esta adaptación se logra mediante un monitoreo electrónico continuo y una rápida respuesta mecánica.
Los sensores actúan como los ojos de la máquina. Los fabricantes montan sensores ópticos y fotoeléctricos directamente en el cabezal esparcidor. Estos componentes proyectan rayos de luz a través de la mesa para detectar la capa superior exacta de la pila de tela. Sin embargo, no son perfectos. Debe comprender sus limitaciones físicas en escenarios del mundo real. Los materiales altamente reflectantes hacen rebotar la luz de manera impredecible. Los tejidos oscuros y mate absorben los rayos del sensor. Cualquiera de las situaciones puede confundir a los sensores básicos y provocar lecturas de altura falsas. Las unidades avanzadas utilizan frecuencias de luz moduladas para superar estos desafíos ópticos.
Una vez que un sensor detecta la nueva capa superior, desencadena un ciclo de retroalimentación crítico. El sistema envía señales rápidas al mecanismo del ascensor motorizado. Este motor eleva gradualmente el carro esparcidor para igualar la nueva altura de la pila. La precisión importa inmensamente aquí. Si la cabeza queda demasiado baja, se arrastra sobre la tela previamente colocada. Esta fricción introduce tensiones no deseadas y desalinea los bordes. Si la cabeza queda demasiado alta, la tela cae demasiado. Una caída alta hace que el material se doble, atrape aire o se descentre.
Las operaciones de dispersión también dependen en gran medida de los captadores finales. Estas abrazaderas aseguran la tela en ambos extremos de la mesa de corte. A medida que el mecanismo elevador eleva el cabezal esparcidor, los receptores deben sincronizar su altura de agarre. Una coordinación adecuada asegura el material firmemente. Una mala sincronización tira la tela hacia arriba, provocando una tensión localizada cerca de los extremos de la mesa. Los operadores deben asegurarse de que estos componentes se muevan en perfecta armonía mecánica.
Para resumir el proceso de ajuste mecánico, los operadores deben monitorear tres pasos principales:
El sensor óptico lee la capa superior y valida la distancia.
El PLC calcula el cambio de elevación requerido y avisa al motor.
El carro y los captadores de extremos ascienden simultáneamente para mantener una alineación libre de tensión.
Contar con precisión las capas de tela evita pérdidas financieras devastadoras. Cortar muy pocas capas acorta el orden de producción. Cortar demasiadas capas desperdicia material costoso. La industria ha pasado rápidamente de métodos de conteo físico a sistemas de seguimiento digitales.
Los equipos más antiguos dependen enteramente de interruptores de disparo mecánicos. Cada vez que la máquina llega al final de la mesa, una palanca física golpea una barrera. Este impacto hace girar un dial numerado para registrar una pasada. Este método tradicional plantea riesgos importantes. Las piezas móviles se desgastan con el tiempo. Una palanca desgastada podría rebotar y provocar un recuento de falsos positivos. Alternativamente, es posible que no pueda registrar un pase por completo. El error humano también juega un papel importante, ya que los operadores frecuentemente olvidan restablecer el dial mecánico entre trabajos.
Los equipos modernos reemplazan las palancas físicas con codificadores digitales. Estos sistemas digitales se integran directamente en un Controlador Lógico Programable (PLC). Calculan tiradas de producción basadas en longitudes de marcador preprogramadas. Los codificadores rastrean la distancia de rotación exacta de las ruedas motrices. Supervisan los pases electrónicamente con una precisión casi perfecta. Esta modernización elimina la fricción, el desgaste y el rebote mecánico asociados con los contadores heredados.
Un gran beneficio del seguimiento digital es la función de parada preestablecida. Los operadores pueden programar un recuento de capas muy específico en la interfaz antes de comenzar el trabajo. Por ejemplo, puede configurar la máquina para que coloque exactamente 100 capas. Una vez que el PLC registra el paso número 100, detiene automáticamente la operación. La máquina alerta al operador mediante señales visuales o auditivas. Esta parada automática evita un costoso esparcimiento excesivo y elimina el monitoreo manual constante.
Comparación de tecnologías de seguimiento de capas
Característica |
Contadores mecánicos (heredados) |
Codificadores digitales y PLC (modernos) |
|---|---|---|
Mecanismo de conteo |
Palancas de disparo físicas y diales giratorios. |
Seguimiento electrónico de distancia y control lógico. |
Nivel de precisión |
Moderado (propenso a desgastarse y rebotar) |
Extremadamente Alto (Validación digital) |
Parada automatizada |
Requiere intervención manual del operador |
Capacidad estándar a través de límites preestablecidos |
Integración de datos |
Ninguno (parte analógica independiente) |
Interactúa directamente con los sistemas ERP de fábrica. |
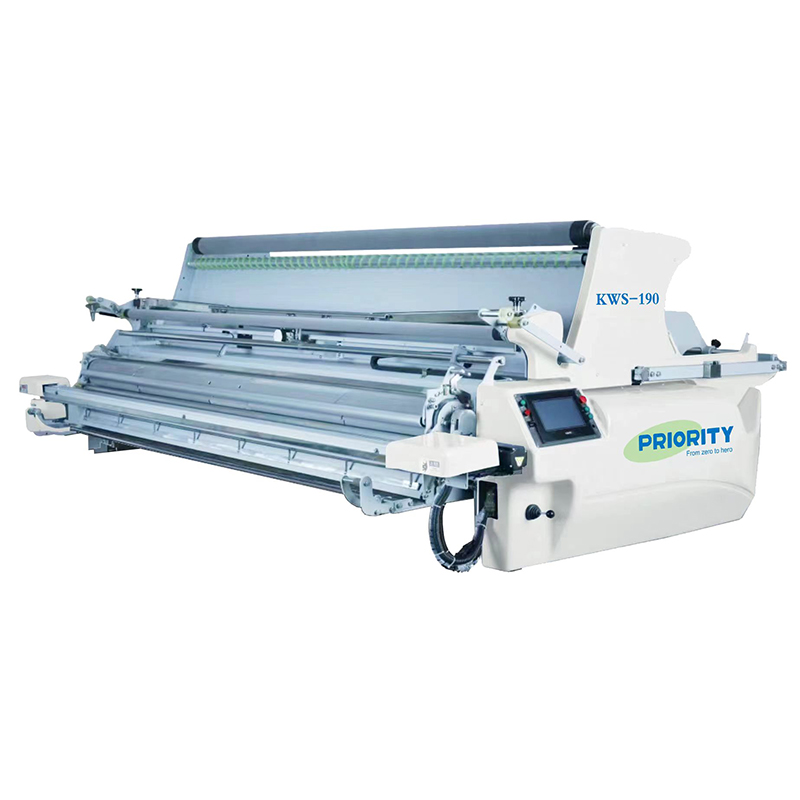
Los compradores debaten con frecuencia si invertir en controles de motor avanzados. Los motores de inducción estándar luchan por mantener una sincronización perfecta bajo cargas pesadas. La actualización a tecnología servo especializada resuelve problemas específicos de tensión y alineación en la sala de corte.
un verdadero La máquina esparcidora de tela servo utiliza sistemas de retroalimentación de circuito cerrado. Esto significa que el motor se comunica constantemente con la computadora principal. Hace coincidir con precisión la velocidad de avance de la tela con la velocidad de desplazamiento real de la máquina sobre la mesa. Los motores estándar adivinan la velocidad según el voltaje. Los servomotores conocen la velocidad exacta al milímetro. Esta sincronización dinámica garantiza que la tela se desenrolle del rollo exactamente tan rápido como la máquina avanza.
El control de la tensión se vuelve crítico cuando se distribuyen pilas de capas altas. Las capas pesadas de tela crean una fricción significativa contra la mesa de corte. Las máquinas estándar a menudo sufren el efecto 'arado'. Durante la aceleración, una máquina estándar empuja la pila de tela ligeramente hacia adelante. Esto arruina la alineación de los bordes. El servocontrol impide arar por completo. El sistema microajusta la velocidad continuamente. Suaviza las curvas de aceleración y desaceleración en los extremos de la mesa. La tela cae perfectamente recta sin ningún empuje hacia adelante.
Los servosistemas tienen un precio de compra inicial más alto. Debes evaluar cuándo está realmente justificado este coste de prima. Es posible que el procesamiento de mezclilla pesada y estable no requiera precisión de servo. Sin embargo, manipular tejidos elásticos, spandex o sedas livianas exige un control superior de la tensión. Estos materiales delicados se deforman fácilmente bajo tensión mecánica. Un servosistema evita esta deformación, preservando la estabilidad dimensional del tejido. Si su instalación procesa textiles técnicos o ropa deportiva, la actualización del servo se convierte en una capacidad obligatoria en lugar de un lujo opcional.
Las características técnicas sólo importan si impulsan los resultados operativos. El control de precisión influye directamente en el resultado final. La gestión exacta de la altura y el recuento de capas transforman las materias primas en márgenes de beneficio maximizados.
El stock muerto agota la rentabilidad. Producir exactamente lo que pidió el cliente evita el exceso de inventario. El recuento exacto de capas le garantiza cortar el número exacto de prendas necesarias. Un confiable La máquina esparcidora de telas elimina la necesidad de 'capas de seguridad'. Históricamente, los operadores agregaban capas adicionales para compensar los errores de conteo mecánico. La precisión digital elimina este desperdicio. Ahorrar solo dos capas por extensión suma miles de yardas ahorradas anualmente.
Las máquinas de corte automatizadas (CNC) requieren material perfectamente apilado. Dependen de alturas de capas constantes para funcionar de manera eficiente. El control preciso de la altura de las capas previene activamente la distorsión de la tela y la distorsión de la superficie. Cuando la pila es impecable, la cortadora CNC funciona a velocidades óptimas.
Las hojas encuentran una resistencia uniforme en toda la mesa.
Los sistemas de vacío comprimen la pila de manera uniforme sin fugas de aire.
El cabezal de corte nunca se atasca con ondulaciones irregulares de la tela.
La hoja evita que se salga del patrón debido a una tensión inesperada.
El monitoreo manual atrapa a su fuerza laboral. La parada automatizada y el conteo digital liberan a los operadores de mirar los carros en movimiento. Un operador ya no necesita permanecer junto a la mesa para contar los pases manualmente. Esta automatización permite que un trabajador cualificado gestione varias mesas esparcidoras simultáneamente. Puede reasignar su fuerza laboral a tareas de mayor valor, como control de calidad o planificación de producción. Esta eficiencia aumenta directamente su producción diaria sin aumentar la plantilla.
La maquinaria industrial es muy capaz, pero no perfecta. Unas especificaciones técnicas perfectas no significan nada sin un mantenimiento diario adecuado. Debe reconocer las realidades de la implementación para lograr resultados consistentes.
Los sensores fallan cuando se ensucian. Las salas de corte generan enormes cantidades de pelusa y polvo en el aire. La electricidad estática atrae estas partículas directamente hacia las lentes de los sensores ópticos. Un sensor sucio no puede leer la altura de la pila con precisión. Le indicará al motor del ascensor que se mueva incorrectamente. Los protocolos de limpieza de rutina son absolutamente obligatorios. Los operadores deben limpiar todos los ojos fotoeléctricos con paños antiestáticos al comienzo de cada turno.
Ciertos tejidos poseen propiedades físicas desafiantes. Los tejidos voluminosos suelen atrapar enormes cantidades de aire entre las capas. Este aire atrapado infla artificialmente la lectura de altura de la capa. La máquina cree que la pila es más alta que la masa real de la tela. Debe implementar contramedidas específicas. Las barras aplanadoras ayudan a expulsar el aire atrapado durante el proceso de esparcimiento. Los tiempos de espera permiten que la pila se asiente naturalmente antes de que se active el cortador. No confíe exclusivamente en la máquina para superar comportamientos severos del material.
La interacción humana sigue siendo la variable más importante en los sistemas automatizados. Los operadores deben programar correctamente el perfil de tejido específico en la interfaz hombre-máquina (HMI). Deben ingresar el espesor esperado por capa. Deben calibrar la sensibilidad del sensor en función del color y la reflectividad de la tela. Si un operador ingresa datos de referencia incorrectos, los sistemas automatizados ejecutarán los comandos incorrectos sin problemas.
Ignorar los horarios diarios de limpieza de sensores.
No se pueden actualizar los perfiles HMI al cambiar los rollos de tela.
Evitar las paradas automáticas para forzar tiradas de producción más rápidas.
Operar la máquina con topes desequilibrados.
El control exacto sobre la altura de las capas y el número de capas constituye la verdadera base de la rentabilidad de la sala de corte. Dominar estos mecanismos técnicos le garantiza maximizar el rendimiento del material y al mismo tiempo evitar fallas de corte posteriores. Los conjuntos de sensores avanzados, los PLC digitales y las integraciones de servomotores eliminan las conjeturas en la preparación de la tela.
Su próximo paso requiere una evaluación activa. Revise sus tasas de desechos actuales y analice los tipos de telas más desafiantes. Le recomendamos encarecidamente que lleve sus rollos de tela reales a las demostraciones de los proveedores. Pruebe la precisión de su sensor con los materiales más oscuros y reflectantes. Evalúe la capacidad de respuesta del servo en condiciones del mundo real antes de emitir cualquier solicitud de compra formal. Proteja su línea de producción verificando las capacidades del equipo de primera mano.
R: Normalmente varía de 10 cm a 25 cm según el modelo de máquina y el espacio libre para la cortadora, pero la altura utilizable depende de la densidad de la tela y la capacidad de la cuchilla de la cortadora.
R: Los sensores modernos detectan la parte superior física real de la pila en tiempo real, lo que permite que la máquina se ajuste dinámicamente incluso si el grosor de la tela fluctúa ligeramente.
R: Normalmente no. Los servosistemas requieren arquitecturas de PLC y transmisiones mecánicas completamente diferentes; generalmente requiere la compra de una máquina esparcidora de tela servo especialmente diseñada.
R: Si un operador detiene manualmente la máquina para eliminar un defecto, los PLC avanzados pueden pausar y reanudar el conteo, pero los modelos estándar pueden requerir una corrección del conteo manual.


