

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio


La producción moderna de prendas de vestir exige velocidad y precisión. Invertir en una cortadora automática de alta velocidad produce un retorno de la inversión limitado si los procesos de dispersión manual o desconectados generan cuellos de botella en las operaciones. Una cortadora automática a menudo permanece inactiva esperando material. El 'apretón de manos' crítico entre extender y cortar se produce tanto física como digitalmente en la fabricación textil moderna. Sin una conectividad adecuada, se enfrentan a graves retrasos en la producción y al desperdicio de material.
Una integración exitosa depende del hardware de mesa sincronizado para mover las mesas sin problemas. Requiere un control preciso de la tensión del material para evitar la deformación de la tela. Además, el flujo fluido de datos entre la unidad de esparcido y el software de la sala de corte sigue siendo crucial. Aprenderá cómo sincronizar elementos de hardware de manera efectiva en toda su fábrica. Exploraremos los mecanismos de control de materiales junto con los apretones de manos de software. Finalmente, descubrirá criterios de evaluación prácticos para evaluar la preparación de la integración para sus próximas actualizaciones de equipos.
La sinergia de hardware es fundamental: la integración requiere mesas transportadoras sincronizadas o mesas de transferencia por flotación de aire para mover las capas sin alterar la alineación de los bordes.
La tensión dicta la precisión del corte: una máquina esparcidora de tela debe colocar el material perfectamente plano y sin tensión; De lo contrario, el poscorte de relajación de la tela arruinará las dimensiones de la prenda.
La conectividad de datos evita el desperdicio: la integración de datos CAD/CAM garantiza que el esparcidor coloque la longitud exacta del marcador requerida por el cortador, minimizando las pérdidas finales.
La adaptación de la velocidad es importante: el rendimiento del esparcidor debe alinearse matemáticamente con la capacidad del cortador para evitar tiempos de inactividad de la máquina.
Los fabricantes suelen actualizar las salas de corte de forma secuencial. Primero compran un cortador muy avanzado. Sin embargo, una operación de propagación independiente crea un escenario severo de 'apresúrate y espera'. La cortadora automática termina un trabajo rápidamente. Luego espera inactivo mientras los operadores colocan manualmente el siguiente lote. Este cuello de botella desconectado paraliza el rendimiento de la fábrica. La cortadora solo genera ganancias mientras corta material activamente.
Para solucionar este cuello de botella, los gerentes de producción deben apuntar a puntos de referencia operativos específicos. Lograr estas métricas significa una armonía exitosa entre las máquinas.
Rendimiento: Logre una proporción de esparcidor a cortador de 1:1 o 2:1 según la complejidad del archivo de corte.
Rendimiento: Reduzca las tolerancias de pérdida final a estrictos márgenes milimétricos.
Eficiencia laboral: reduzca la manipulación física de rollos de tela pesados y tendidos de capas múltiples entre estaciones.
Ignorar la integración trae consigo costos ocultos. La mala sincronización de la máquina provoca distorsión de la tela durante las transferencias manuales. Cuando los operadores arrastran una disposición completa sobre mesas estáticas, las capas inferiores se desplazan. Esta desalineación arruina la precisión del corte. Además, el tiempo de inactividad excesivo destruye la rentabilidad. Una costosa cortadora a la espera de la tela agota los presupuestos operativos a diario. Una integración adecuada elimina por completo estas fugas invisibles de beneficios.
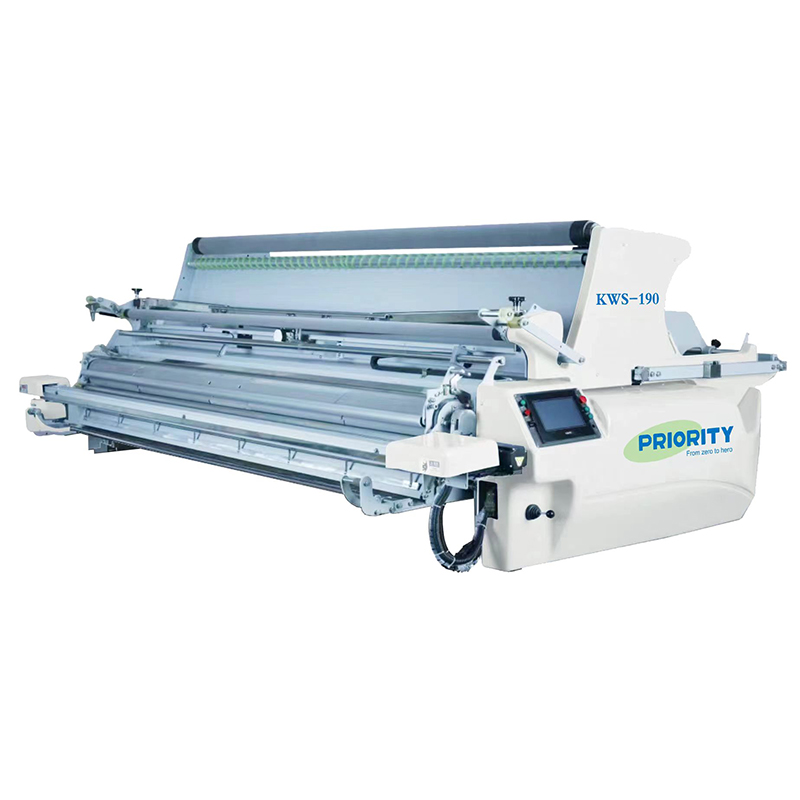
Conectar dos enormes máquinas industriales requiere una ingeniería física meticulosa. La zona de transferencia dicta la calidad del corte final. La tela debe deslizarse sin esfuerzo desde la extensión hasta el corte.
Las mesas transportadoras motorizadas conectan físicamente la zona de esparcimiento con la zona de corte. Indexan la tela hacia adelante sin problemas. Un sistema de accionamiento sincronizado tira de todo el tendido simultáneamente. Este movimiento evita que las capas inferiores se arrastren o se estiren. Los transportadores avanzados se comunican directamente a través de los límites de la máquina. Cuando el cortador termina una sección, le indica al transportador que avance con precisión.
Algunas instalaciones dependen de la transferencia manual para tendidas pesadas. Las mesas de soplado de aire se vuelven aquí imprescindibles. Los sopladores de alta presión fuerzan el aire a través de pequeñas perforaciones en la mesa. Esto crea un microcojín debajo de la tela. Los operadores pueden deslizar capas pesadas de varias capas sin esfuerzo. Sin embargo, debes hacer coincidir con precisión el ancho y la altura de la mesa. Incluso una diferencia de altura de dos milímetros provoca que los bordes se enganchen durante la transferencia.
Los requisitos de ingeniería exigen vías perfectamente niveladas. Estas pistas cubren toda la longitud de extensión y corte. Los pisos de concreto de las fábricas rara vez quedan perfectamente planos. Los instaladores deben utilizar niveles láser para alinear los rieles guía. Una alineación incorrecta provoca el descarrilamiento de la máquina con el tiempo. También provoca tendidos sesgados. Los tendidos torcidos obligan al cortador a recortar fuera de los límites del marcador, desperdiciando textiles costosos.
Las fábricas de gran volumen suelen utilizar mesas de transferencia móviles. Estas unidades móviles permiten una alta capacidad Máquina esparcidora de telas para alimentar múltiples cortadoras automatizadas. El esparcidor construye un tendido sobre una mesa de transferencia lateral. Una vez completado, los operadores deslizan la mesa hacia un lado hasta un cortador disponible. Esta configuración maximiza la utilización del equipo y minimiza el tiempo de inactividad del piso.
No se puede cortar con precisión si se extiende mal. El control de materiales sigue siendo el factor más crítico para garantizar la calidad. Las cortadoras automáticas cortan exactamente lo que reciben.
Los tejidos modernos exigen un manejo moderno. A La máquina esparcidora de tela servo utiliza mecanismos accionados por servomotor para proporcionar microajustes. Estos motores controlan la velocidad y la alimentación de forma instantánea. Esta tecnología sigue siendo fundamental para los sintéticos muy elásticos o resbaladizos. Los servosistemas reaccionan dinámicamente a los cambios de peso de los rodillos. Garantizan una alimentación constante desde el primer metro hasta el último centímetro.
Las barras bailarinas y los rodillos de alimentación especializados eliminan el estiramiento durante la colocación. Absorben las sacudidas repentinas de los golpes pesados. Si la tela se estira durante el extendido, inevitablemente se encogerá después de cortarla. Este fenómeno de relajación arruina las dimensiones de la prenda. Las piezas no se alinearán durante el proceso de costura. La extensión sin tensión garantiza que el cortador corte la tela completamente relajada en todo momento.
Los mecanismos de control de bordes infrarrojos o fotoeléctricos garantizan una pared vertical perfecta de tela. Los sensores leen el borde de la tela continuamente. La máquina desplaza el rollo lateralmente para corregir los bordes desviados al instante. Un borde de material recto afecta directamente la capacidad del cortador para maximizar la eficiencia del marcador. Los bordes torcidos obligan a los operadores de CAD a dejar márgenes de seguridad más amplios, desperdiciando material.
Los operadores deben hacer coincidir estrictamente la altura máxima de dispersión con la capacidad del cortador. Debe considerar la altura máxima de corte comprimida de la cortadora automática. Los límites de corte comunes incluyen 3 cm, 5 cm o 7 cm. Empujar más allá de estos límites provoca la deflexión de la hoja. La deflexión produce cortes desiguales en las capas inferiores. La compresión por vacío reduce la altura de colocación inicial, pero los límites físicos de la hoja siguen siendo absolutos.
La alineación física sólo resuelve la mitad del rompecabezas de la integración. La comunicación digital garantiza que las máquinas funcionen de forma inteligente. El hardware mueve la estructura, pero el software dicta la estrategia.
El esparcidor recibe datos de marcador directamente desde el software de la sala de corte. Los operadores ya no escriben longitudes manualmente. El archivo CAD transmite instrucciones de longitud, número de capas y colocación de pasos. Esto elimina los errores de entrada de datos humanos. La máquina sabe exactamente dónde empezar y dónde parar. Minimiza la pérdida final de forma dinámica en función de los requisitos de archivos en tiempo real.
El software integrado ajusta automáticamente la aceleración y desaceleración del esparcidor. El sistema basa estos ajustes en archivos de corte y tipos de tela específicos. El denim requiere una aceleración agresiva. La seda delicada exige perfiles de velocidad suaves y acelerados. Las máquinas conectadas descargan estos perfiles instantáneamente a través de conexiones de red. Esto protege los textiles frágiles contra desgarros durante cambios rápidos de dirección.
Los suelos de las fábricas modernas requieren la máxima transparencia. Las máquinas conectadas rastrean el consumo de tela y el rendimiento de los rollos en tiempo real. Informan instantáneamente sobre el tiempo de actividad de la máquina y los códigos de error. Estos datos fluyen hacia sistemas MES o ERP de nivel superior. Brinda a la gerencia una vista unificada del piso de la sala de corte. Puede identificar las tasas exactas de utilización de materiales y la eficiencia del operador al instante.
Actualizar su sala de corte requiere una rigurosa investigación de proveedores. Debe hacer las preguntas técnicas correctas antes de emitir órdenes de compra. Un enfoque sistemático evita costosos problemas de compatibilidad.
Verifique la compatibilidad de la mesa: ¿El nuevo esparcidor se ajustará físicamente a los rieles guía del cortador existentes? Mida exactamente los anchos de vía.
Evaluar los protocolos de comunicación: ¿El esparcidor utiliza PLC de arquitectura abierta? El software propietario suele bloquear las conexiones de terceros.
Evalúe la versatilidad del material: ¿Puede el equipo soportar pesos de rollo específicos? Verifique los diámetros máximos de rollo que su cortadora procesa diariamente.
Las instalaciones deben elegir entre un único ecosistema OEM o la integración de las mejores máquinas de diferentes fabricantes. Ambos enfoques conllevan distintas ventajas.
Factor |
OEM de un solo proveedor |
Marcas mixtas (mejor de su raza) |
|---|---|---|
Integración de software |
Conexiones nativas plug-and-play. |
Requiere mapeo API o PLC personalizado. |
Alineación de hardware |
Alturas y barandillas estandarizadas. |
Puede requerir modificaciones físicas de la mesa. |
Apoyo técnico |
Un punto de contacto para la resolución de problemas. |
Riesgo de que los proveedores se culpen entre sí. |
Especialización de funciones |
Capacidad estandarizada en todas las líneas. |
Acceso a tecnologías altamente especializadas. |
Nunca compre equipos sin una rigurosa demostración en vivo. Debe dictar los parámetros de demostración. Exija pruebas utilizando las mezclas de telas más difíciles. Observe cómo el equipo maneja spandex altamente elástico o gasa transparente. Compruebe meticulosamente la alineación de los bordes después de una transferencia simulada. Mida las piezas cortadas con el archivo CAD original para verificar que no haya contracción.
La instalación de maquinaria integrada interrumpe las operaciones diarias. La preparación minimiza esta interrupción. Debe abordar las limitaciones de las instalaciones de manera realista antes de que las cajas lleguen a su muelle de carga.
La extensión y el corte en línea requieren una huella operativa enorme. Debe tener en cuenta las zonas de carga y los espacios de descarga. Los diseños completos suelen tener entre 15 y 30 metros de longitud. Las instalaciones que carecen de espacio en línea recta luchan con soluciones alternativas en forma de L. Una planificación adecuada del diseño sigue siendo innegociable. Mida pilares, pasillos y salidas de emergencia antes de finalizar los planos de planta.
Su instalación debe manejar inmensos consumos combinados de servicios públicos. Está haciendo funcionar dos motores industriales simultáneamente. Verifique minuciosamente las capacidades del panel eléctrico. Las necesidades de aire comprimido aumentan drásticamente. La aspiradora de corte y las mesas de flotación de aire consumen una enorme cantidad de CFM (pies cúbicos por minuto). Los compresores de aire de tamaño insuficiente detendrán ambas máquinas al instante.
Las actualizaciones tecnológicas intimidan a los trabajadores experimentados. La transición de los operadores del esparcimiento manual o semiautomático requiere paciencia. Deben aprender a gestionar una célula sincronizada y basada en datos. Las mejores prácticas implican una formación práctica durante al menos dos semanas. Los errores comunes incluyen que los operadores pasen por alto los sensores de seguridad o anulen manualmente los perfiles de velocidad automatizados. Confía en tus programas de entrenamiento para generar confianza.
Las líneas integradas comparten vulnerabilidades. Si el esparcidor se cae, el cortador muere de hambre por completo. Esta cascada de mantenimiento detiene la producción instantáneamente. Debe implementar rigurosos programas de mantenimiento preventivo. Limpie los sensores de borde diariamente. Lubrique los rieles guía semanalmente. Mantenga correas y cuchillas de repuesto en un inventario localizado. El mantenimiento proactivo garantiza el máximo tiempo de actividad de la máquina.
Integrar equipos esparcidores con una cortadora automática implica mucho más que colocarlos uno al lado del otro. Requiere una alineación mecánica exacta y un manejo preciso del material. La sincronización de datos garantiza que las máquinas actúen como una célula de producción unificada. Pasar por alto cualquier elemento compromete la calidad de la prenda y disminuye el retorno de la inversión (ROI) de su equipo.
Tome medidas inmediatas para optimizar su sala de corte. Primero, audite su huella de piso actual para identificar oportunidades de diseño. A continuación, calcule el tiempo de inactividad exacto de su cortadora para justificar la inversión en integración. Por último, solicite estudios de casos de integración específicos a proveedores de equipos preseleccionados. Exija pruebas de conectividad exitosa entre múltiples máquinas.
R: Sí, pero generalmente requiere modificaciones físicas de la tabla (rieles/ancho) y puede carecer de una integración perfecta del software, dependiendo en su lugar de la entrada manual de parámetros.
R: Depende de la profundidad de la capa y de la complejidad del corte. Por lo general, una cortadora de alta velocidad requiere de 1,5 a 2 esparcidores para mantenerla alimentada continuamente, a menudo utilizando mesas de transferencia laterales.
R: Los servomotores brindan retroalimentación instantánea a los rodillos de alimentación de tela, eliminando la tensión. Esto garantiza que el cortador corte la tela relajada, evitando que se encoja después del corte y que se rechacen piezas.
R: No. Si bien las configuraciones de un solo proveedor ofrecen software 'plug-and-play' más sencillo, las integraciones de marcas mixtas son comunes, siempre que los anchos de las mesas, los calibres de los rieles y las salidas básicas del PLC coincidan.


