

Просмотры: 0 Автор: Редактор сайта Время публикации: 28 августа 2026 г. Происхождение: Сайт


Современное производство одежды требует скорости и точности. Инвестиции в высокоскоростной автоматический резак приносят ограниченную окупаемость, если узкие места выполняются вручную или в автономном режиме. Автоматизированный раскрой часто простаивает в ожидании материала. Критическое «рукопожатие» между растягиванием и раскроем в современном текстильном производстве происходит как физически, так и в цифровом виде. Без надлежащего подключения вы столкнетесь с серьезными задержками производства и растратой материалов.
Успешная интеграция зависит от синхронизированного оборудования стола для беспрепятственного перемещения слоев. Требуется точный контроль натяжения материала, чтобы предотвратить деформацию ткани. Кроме того, решающее значение по-прежнему имеет бесперебойный поток данных между устройством для распределения и программным обеспечением цеха резки. Вы узнаете, как эффективно синхронизировать элементы оборудования в производственном цеху. Мы изучим механизмы контроля материалов наряду с программными рукопожатиями. Наконец, вы узнаете действенные критерии оценки готовности к интеграции для предстоящих обновлений оборудования.
В основе лежит синергия оборудования: интеграция требует синхронизированных конвейерных столов или столов воздушной флотации для перемещения слоев без нарушения выравнивания кромок.
Натяжение определяет точность раскроя: машина для раскроя ткани должна укладывать материал идеально ровно и без натяжения; в противном случае релаксация ткани после обрезки испортит размеры одежды.
Возможность подключения к данным предотвращает потери: интеграция данных CAD/CAM гарантирует, что разбрасыватель укладывает маркеры точной длины, необходимой резаку, сводя к минимуму потери на концах.
Согласование скорости имеет значение: пропускная способность разбрасывателя должна математически соответствовать мощности фрезы, чтобы избежать простоя машины.
Производители часто модернизируют раскройные цеха последовательно. Сначала они покупают высокотехнологичный резак. Однако отдельная операция по распространению создает серьезный сценарий «поторопись и подожди». Автоматический резак быстро завершает работу. Затем он простаивает, пока операторы вручную укладывают следующую партию. Это отключенное узкое место снижает производительность завода. Резак приносит прибыль только при активной нарезке материала.
Чтобы устранить это узкое место, менеджеры по производству должны ориентироваться на конкретные операционные показатели. Достижение этих показателей означает успешную гармонию машины.
Пропускная способность: Достигните соотношения разбрасывателя и резака 1:1 или 2:1 в зависимости от сложности файла резки.
Выход: Уменьшите допуски на торцевые потери до строгих допусков в миллиметрах.
Эффективность труда: Уменьшите физическую обработку рулонов тяжелой ткани и многослойных укладок между станциями.
Игнорирование интеграции влечет за собой скрытые издержки. Плохая синхронизация машины приводит к искажению ткани во время ручного переноса. Когда операторы перетаскивают готовый слой по статическим столам, нижние слои смещаются. Это несоосность снижает точность резки. Кроме того, чрезмерный простой снижает прибыльность. Дорогой закройщик в ожидании ткани ежедневно истощает операционный бюджет. Правильная интеграция полностью исключает эти невидимые утечки прибыли.
Соединение двух массивных промышленных машин требует тщательной физической инженерии. Зона переноса определяет качество окончательного разреза. Ткань должна плавно переходить от растягивания к разрезанию.
Моторизованные конвейерные столы физически соединяют зону разбрасывания с зоной резки. Они плавно перемещают ткань вперед. Синхронизированная система привода тянет всю укладку одновременно. Это движение предотвращает перетаскивание или растяжение нижних слоев. Усовершенствованные конвейеры взаимодействуют напрямую через границы машин. Когда резак заканчивает секцию, он сигнализирует конвейеру о необходимости точного продвижения.
На некоторых предприятиях при тяжелых укладках используется ручной перенос. Здесь необходимы воздуходувные столы. Воздуходувки высокого давления нагнетают воздух через крошечные отверстия стола. Это создает микроподушку под тканью. Операторы могут легко перемещать тяжелые многослойные укладки. Однако необходимо точно сопоставить ширину и высоту стола. Даже разница в высоте в два миллиметра приводит к заеданию края во время переноса.
Инженерные требования требуют идеально выровненных гусениц. Эти гусеницы охватывают всю длину разбрасывания и резки. Бетонные заводские полы редко бывают идеально ровными. Монтажники должны использовать лазерные уровни для выравнивания направляющих. Неправильное выравнивание со временем приводит к сходу машины с рельсов. Это также приводит к перекосу лэйвов. Перекошенные слои вынуждают резак обрезать границы за пределами маркеров, тратя впустую дорогой текстиль.
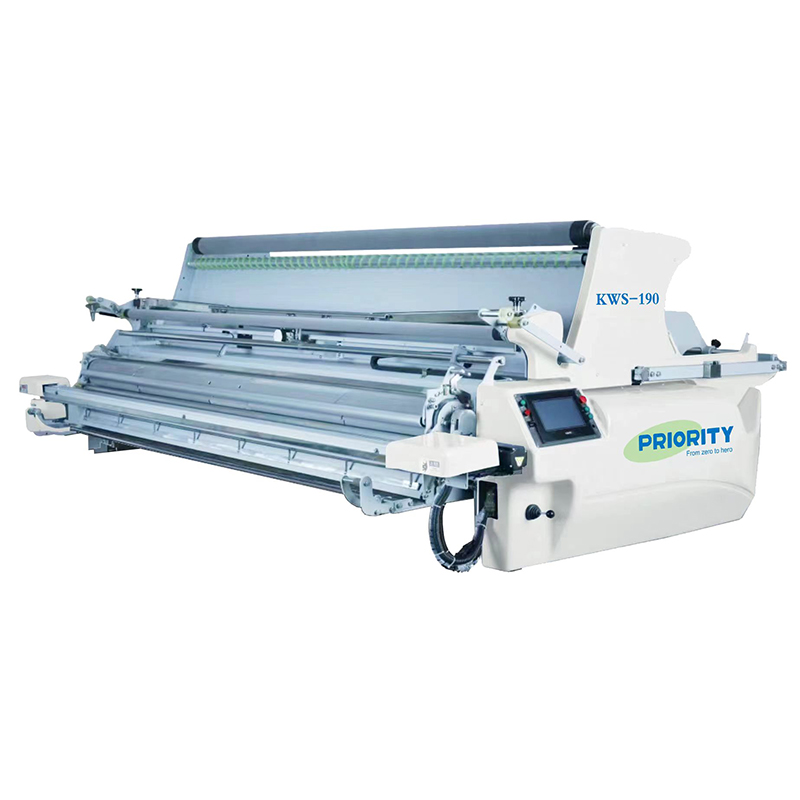
На крупных заводах часто используются мобильные передаточные столы. Эти мобильные установки позволяют использовать один высокопроизводительный Машина для разбрасывания ткани для подачи на несколько автоматических резаков. Разбрасыватель формирует укладку на боковом передаточном столе. После завершения операторы сдвигают стол вбок к доступному резаку. Такая конфигурация максимизирует использование оборудования и сводит к минимуму время простоя.
Вы не сможете точно разрезать, если плохо распределите. Контроль материалов остается наиболее важным фактором обеспечения качества. Автоматизированные резаки нарезают именно то, что получают.
Современные ткани требуют современного обращения. А Сервоприводная машина для разбрасывания ткани использует механизмы с сервоприводом для обеспечения микрорегулировки. Эти двигатели мгновенно контролируют скорость и подачу. Эта технология остается критически важной для высокоэластичных или скользких синтетических материалов. Сервосистемы динамически реагируют на изменения веса рулона. Они обеспечивают равномерную подачу от первого ярда до последнего дюйма.
Танцевальные планки и специальные подающие ролики исключают растяжение во время укладки. Они поглощают внезапные толчки от тяжелых перекатываний. Если ткань растягивается во время расправления, она неизбежно сжимается после разрезания. Это явление релаксации портит размеры одежды. Детали не будут совпадать в процессе шитья. Расправление без натяжения гарантирует, что нож каждый раз разрезает ткань полностью расслабленно.
Инфракрасные или фотоэлектрические механизмы контроля кромок обеспечивают идеальную вертикальную стенку ткани. Датчики непрерывно считывают информацию о кромке ткани. Машина смещает рулон вбок, чтобы мгновенно исправить блуждающие края. Прямая кромка материала напрямую влияет на способность резака максимизировать эффективность маркировки. Кривые края вынуждают операторов САПР оставлять более широкие запасы безопасности, тратя материал впустую.
Операторы должны строго соответствовать максимальной высоте разбрасывания мощности фрезы. Вы должны учитывать максимальную высоту среза автоматического резака в сжатом состоянии. Общие пределы фрезы включают 3 см, 5 см или 7 см. Выход за эти пределы приводит к отклонению лезвия. Прогиб приводит к неравномерному разрезу нижних слоев. Вакуумное сжатие уменьшает начальную высоту укладки, но физические ограничения лезвий остаются абсолютными.
Физическое выравнивание решает только половину задачи интеграции. Цифровая связь обеспечивает интеллектуальную работу машин. Аппаратное обеспечение управляет структурой, но программное обеспечение диктует стратегию.
Распределитель получает данные маркеров непосредственно из программного обеспечения раскройной комнаты. Операторы больше не вводят длину вручную. Файл САПР передает инструкции по длине, количеству слоев и пошаговой укладке. Это исключает ошибки при вводе данных, вызванные человеческим фактором. Машина точно знает, где начать и остановиться. Он динамически минимизирует конечные потери на основе требований к файлам в реальном времени.
Встроенное программное обеспечение автоматически регулирует ускорение и замедление разбрасывателя. Система основывает эти настройки на конкретных файлах кроя и типах тканей. Джинсовая ткань требует агрессивного ускорения. Нежный шелк требует плавных, плавных скоростей. Подключенные машины мгновенно загружают эти профили через сетевые подключения. Это защищает хрупкие ткани от разрывов при резких изменениях направления.
Современные заводские цеха требуют максимальной прозрачности. Подключенные машины отслеживают расход ткани и выход рулонов в режиме реального времени. Они мгновенно сообщают о времени безотказной работы машины и кодах ошибок. Эти данные передаются в системы MES или ERP более высокого уровня. Это дает руководству единое представление о полу монтажной. Вы можете мгновенно определить точные коэффициенты использования материала и эффективность работы оператора.
Модернизация раскройной требует тщательной проверки поставщиков. Прежде чем выдавать заказы на поставку, вы должны задать правильные технические вопросы. Системный подход предотвращает дорогостоящие проблемы совместимости.
Проверьте совместимость стола: будет ли новый разбрасыватель физически соответствовать существующим направляющим резака? Точно измерьте ширину колеи.
Оцените протоколы связи: использует ли распределитель ПЛК с открытой архитектурой? Несвободное программное обеспечение часто блокирует сторонние подключения.
Оцените универсальность материалов: может ли оборудование выдерживать рулоны определенного веса? Ежедневно проверяйте максимальный диаметр рулонов, которые обрабатывает ваш резак.
Предприятиям приходится выбирать между единой OEM-экосистемой или интеграцией лучших в своем классе машин от разных производителей. Оба подхода имеют явные преимущества.
Фактор |
OEM от одного поставщика |
Смешанные бренды (лучшие в своем классе) |
|---|---|---|
Интеграция программного обеспечения |
Встроенные соединения Plug-and-Play. |
Требует специального сопоставления API или ПЛК. |
Выравнивание оборудования |
Стандартизированные высоты и направляющие. |
Может потребоваться физическая модификация таблицы. |
Техническая поддержка |
Одна точка контакта для устранения неполадок. |
Риск того, что продавцы будут обвинять друг друга. |
Специализация функций |
Стандартизированные возможности всех линий. |
Доступ к узкоспециализированным технологиям. |
Никогда не покупайте оборудование без тщательной демонстрации вживую. Вы должны продиктовать параметры демо. Тестирование по требованию с использованием самых сложных смесей тканей. Следите за тем, чтобы оборудование обрабатывало высокоэластичный спандекс или прозрачный шифон. Тщательно проверьте выравнивание кромок после имитации переноса. Измерьте вырезанные детали по сравнению с исходным файлом САПР, чтобы убедиться в отсутствии усадки.
Установка интегрированного оборудования нарушает повседневную работу. Подготовка сводит к минимуму это нарушение. Вы должны реалистично учитывать ограничения объекта, прежде чем ящики прибудут на погрузочную площадку.
Поточное разбрасывание и резка требуют огромных производственных затрат. Вы должны учитывать зоны погрузки и места для разгрузки. Полные макеты часто имеют длину от 15 до 30 метров. Объекты, лишенные прямолинейного пространства, борются с Г-образными обходными путями. Правильное планирование планировки остается неизменным. Прежде чем окончательно составить план этажа, измерьте колонны, проходы и запасные выходы.
Ваше предприятие должно справляться с огромными совокупными энергозатратами. Вы используете два промышленных двигателя одновременно. Тщательно проверьте мощность электрощита. Потребности в сжатом воздухе резко возрастают. Вакуум резака и столы воздушной флотации потребляют огромные CFM (кубические футы в минуту). Воздушные компрессоры меньшего размера мгновенно остановят обе машины.
Модернизация технологий пугает опытных работников. Перевод операторов с ручного или полуавтоматического разбрасывания требует терпения. Они должны научиться управлять синхронизированной ячейкой, управляемой данными. Лучшая практика предполагает практическое обучение в течение как минимум двух недель. Распространенные ошибки включают в себя обход операторами датчиков безопасности или ручное изменение автоматических профилей скорости. Доверяйте своим программам обучения, чтобы обрести уверенность.
Интегрированные линии имеют общие уязвимости. Если разбрасыватель выйдет из строя, резак полностью выйдет из строя. Этот каскад технического обслуживания мгновенно останавливает производство. Вы должны соблюдать строгие графики профилактического обслуживания. Ежедневно очищайте краевые датчики. Смазывайте направляющие еженедельно. Храните запасные ремни и лезвия в местном инвентаре. Профилактическое техническое обслуживание гарантирует максимальное время безотказной работы машины.
Интеграция разбрасывающего оборудования с автоматическим резаком предполагает гораздо больше, чем просто размещение их рядом друг с другом. Это требует точного механического выравнивания и точной обработки материала. Синхронизация данных гарантирует, что машины действуют как единая производственная ячейка. Игнорирование какого-либо отдельного элемента снижает качество одежды и снижает окупаемость вашего оборудования.
Примите незамедлительные меры по оптимизации раскройной. Сначала проверьте площадь вашего текущего этажа, чтобы определить возможности планировки. Затем рассчитайте точное время простоя вашего резака, чтобы оправдать инвестиции в интеграцию. Наконец, запросите конкретные примеры интеграции у поставщиков оборудования, включенных в короткий список. Требуйте доказательства успешного подключения нескольких машин.
О: Да, но обычно требуется модификация физической таблицы (направляющие/ширина) и может отсутствовать плавная интеграция с программным обеспечением, вместо этого требуется ввод параметров вручную.
О: Это зависит от глубины слоя и сложности реза. Обычно для обеспечения непрерывной подачи одной высокоскоростной фрезы требуется от 1,5 до 2 разбрасывателей, часто с использованием боковых транспортировочных столов.
Ответ: Серводвигатели обеспечивают мгновенную обратную связь с роликами подачи ткани, устраняя натяжение. Это гарантирует, что резак расслабит ткань, предотвращая усадку после обрезки и бракованные детали.
О: Нет. В то время как установки одного поставщика предлагают более простое программное обеспечение по принципу «подключи и работай», интеграция смешанных брендов является обычным явлением при условии, что ширина стола, ширина рельсов и базовые выходы ПЛК совпадают.


