

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


Dans la production commerciale de vêtements, des bords de tissu mal alignés se traduisent directement par une augmentation du gaspillage de matériaux. Ils compromettent la correspondance des modèles et créent des goulots d'étranglement en aval dans la salle de coupe. Lorsque les usines déposent des dizaines de plis, les écarts millimétriques s’accumulent rapidement. Cela oblige les coupeurs à laisser des marges de sécurité plus larges. Vous perdez une matière première précieuse à chaque marqueur. Les équipements d'épandage modernes résolvent ce problème non pas grâce à la force mécanique, mais grâce à des données intelligentes. Ils utilisent des boucles de rétroaction synchronisées entre les capteurs optiques, les unités de commande et les moteurs spécialisés. Comprendre les mécanismes exacts de l’alignement des bords aide énormément les responsables des opérations et les acheteurs. Il vous permet de séparer les équipements de base des investissements à haut rendement. En maîtrisant la façon dont ces composants interagissent, vous pouvez éliminer les ajustements manuels. Vous transformerez un processus manuel très variable en une opération prévisible et basée sur les données. Cet article détaille la pile technologique derrière un alignement parfait des bords.
L'alignement précis des bords repose sur des données continues provenant de capteurs photoélectriques ou infrarouges détectant la lisière en temps réel.
La mise à niveau vers une machine d'épandage de tissu servo déplace l'alignement des corrections réactives et saccadées vers des micro-ajustements fluides et continus.
L’alignement des bords latéraux est impossible sans un contrôle parfait de la tension longitudinale ; les deux systèmes doivent fonctionner en tandem.
Lors de la présélection des machines, les acheteurs doivent tester les capacités d'alignement en utilisant leurs matériaux les plus difficiles (par exemple, des tricots très extensibles ou des synthétiques glissants) plutôt que des cotons tissés standard.
Chaque millimètre de tissu compte dans la fabrication en grande série. La variation dans l’alignement des bords dicte votre véritable rendement en matière. Un écart de seulement trois millimètres par pli s'aggrave rapidement sur une étendue de 100 plis. Les opérateurs doivent élargir leurs marges de sécurité pour garantir que le coupeur attrape chaque couche. Ces marges élargies gaspillent des matières premières de première qualité. Si l’on multiplie ce gaspillage quotidien sur une année opérationnelle entière, la fuite financière devient énorme.
Un mauvais alignement des bords sabote également l’efficacité en aval. Les découpeuses CNC modernes fonctionnent à des vitesses fulgurantes. Cependant, ils dépendent entièrement de la précision de la propagation en dessous d’eux. Si les bords dérivent, les opérateurs doivent arrêter la ligne. Ils interviennent manuellement pour tirer et redresser le tissu. Cette intervention détruit les flux de travail automatisés. De plus, la traction manuelle étire le matériau. Lorsque vous coupez un matériau étiré, il rétrécit ensuite. Vous risquez de graves discordances de modèle. Cette inadéquation s’avère désastreuse pour les carreaux, les rayures et les imprimés techniques.
Nous devons reconnaître le déficit d’automatisation dans les salles de coupe modernes. Les installations s'appuient souvent sur des techniques d'épandage manuelles. Les méthodes manuelles restent incohérentes et lourdes de main d’œuvre. Les opérateurs humains souffrent de fatigue. Ils ne peuvent pas maintenir une précision millimétrique pendant un quart de travail de huit heures. En revanche, le contrôle automatisé des bords représente une exigence de base fondamentale. Il permet aux installations de mise à l'échelle de garantir des marqueurs cohérents. La technologie des machines à étaler les tissus élimine les erreurs humaines. Cela garantit que la salle de coupe fonctionne comme un environnement précis et prévisible plutôt que comme un goulot d'étranglement constant.
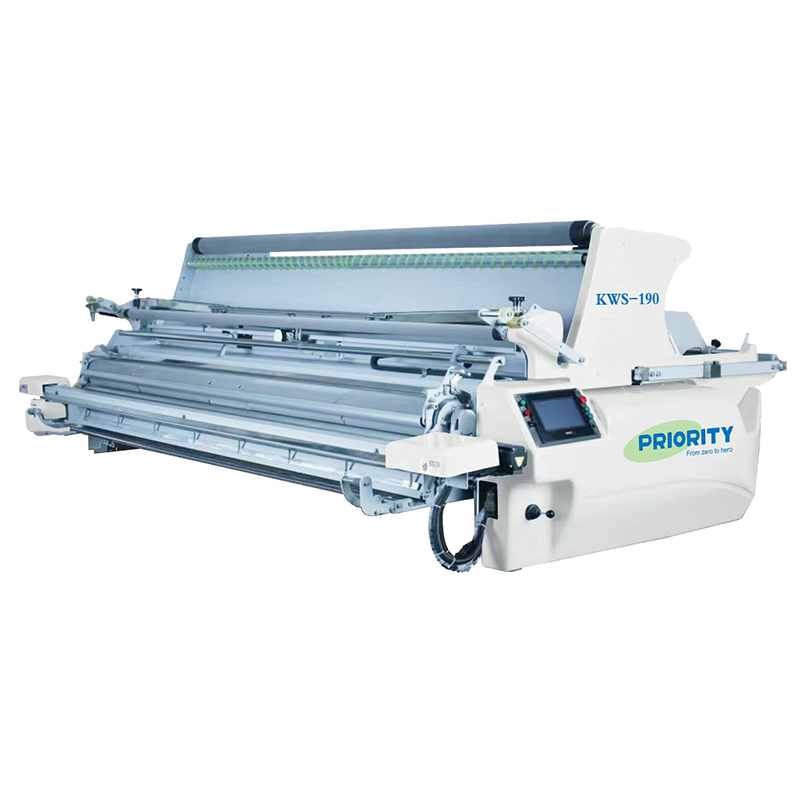
Les capteurs optiques et photoélectriques servent d’yeux au système. Ces capteurs sont montés à proximité de la zone de chute de matériau. Ils suivent en permanence la lisière du tissu. Un faisceau lumineux se reflète sur le matériau ou le traverse. Lorsque le bord s'écarte, le capteur détecte une rupture ou un changement dans le trajet lumineux. Cependant, ces capteurs présentent des limites opérationnelles spécifiques. L’accumulation de poussière les aveugle rapidement. Les mailles très poreuses ou les tissus transparents confondent souvent les modèles optiques standards. Vous devez évaluer le type de capteur par rapport à vos matériaux courants.
Les contrôleurs logiques programmables agissent comme le cerveau absolu de la machine. L'automate reçoit des flux de données continus en provenance des capteurs de bord. Il traite ces informations en millisecondes. Le PLC calcule instantanément le déplacement latéral requis. Il détermine exactement jusqu'où le chariot de matériau doit se déplacer pour corriger l'écart. Ce traitement rapide des données empêche le tissu de s'écarter de la ligne du bord zéro. Sans un automate robuste, les données des capteurs restent inutiles.
Les mécanismes de changement de chariot exécutent la correction physique. Lorsque l'automate envoie une commande, le chariot physique se déplace vers la gauche ou la droite. Il glisse en douceur sur des rails de précision. Ce mouvement maintient le tissu tombant parfaitement empilé. Le chariot suit la lisière plutôt que de forcer le tissu à se mettre en place. Cette réponse mécanique doit se produire de manière transparente. Les mouvements saccadés du chariot introduiront des pointes de tension dans le matériau.
Vous ne pouvez pas ignorer les risques réels de mise en œuvre. La précision du capteur se dégrade rapidement sans protocoles de maintenance stricts. Les usines installent souvent des équipements haut de gamme mais négligent les soins de base. Vous devez nettoyer quotidiennement les lentilles optiques. Des peluches en suspension dans l'air provenant de molleton ou de coton recouvrent les capteurs. Une fois aveuglée, la machine revient à un épandage imprécis. Une maintenance quotidienne appropriée garantit les fonctions de la pile technologique telles que conçues.
Les moteurs AC/DC standard alimentent de nombreuses machines d’épandage plus anciennes ou économiques. Ces moteurs fournissent des fonctions de démarrage et d’arrêt de base. Ils fonctionnent sur un principe binaire simple. Lorsque le capteur détecte un désalignement, le moteur démarre avec force. Cela se traduit souvent par une surcorrection agressive. Vous remarquerez un effet « pas » sur le bord du tissu. Le matériau se déplace trop à gauche, puis trop à droite. Cela crée une pile irrégulière plutôt qu’un mur parfaitement lisse.
Mise à niveau vers un La machine d'épandage de tissu servo change complètement cette dynamique. Les servomoteurs utilisent des systèmes de rétroaction en boucle fermée. Ils signalent constamment leur position exacte à l'automate via des encodeurs. Cela permet des ajustements précis et progressifs. Au lieu de secouer le chariot, le servo effectue des micro-corrections. L'alignement devient fluide et continu. Le système anticipe la dérive des bords plutôt que de simplement y réagir.
La synchronisation représente un autre avantage considérable. Les servomoteurs synchronisent la vitesse de déroulement du tissu. Ils s'adaptent parfaitement à la vitesse de déplacement de la machine sur la table. Si ces vitesses ne correspondent pas, le tissu traîne ou gonfle. La traînée provoque une inclinaison importante des bords. En maintenant les vitesses d'avance et de déplacement verrouillées ensemble, les systèmes d'asservissement éliminent le désalignement induit par la tension. Le tissu tombe dans un état complètement détendu.
Vous devez également tenir compte des facteurs d’énergie et d’usure. Les systèmes d’asservissement nécessitent certainement un CapEx initial plus élevé. Cependant, ils réduisent considérablement l’usure mécanique. Parce qu'ils ne secouent pas et ne claquent pas le chariot, les composants internes durent beaucoup plus longtemps. Ils ne consomment de l’énergie que lorsqu’ils s’ajustent activement. Cela garantit une efficacité énergétique à long terme pour l’installation. La fluidité opérationnelle se traduit directement par une réduction des temps d’arrêt pour maintenance.
Fonctionnalité |
Moteurs AC/DC standards |
Systèmes de servomoteurs |
|---|---|---|
Boucle de rétroaction |
Boucle ouverte (réactif uniquement) |
Boucle fermée (données continues) |
Style de correction |
Saccadé, sujet au « pas à pas » |
Micro-ajustements fluides |
Synchronisation de la vitesse |
Ajustement limité, souvent manuel |
Entièrement automatisé et verrouillé |
Usure mécanique |
Élevé en raison de démarrages/arrêts brusques |
Faible en raison du mouvement fluide |
De nombreux acheteurs opèrent selon une fausse dichotomie. Ils pensent que l’alignement latéral concerne strictement les mouvements à gauche et à droite. En réalité, l’alignement latéral échoue complètement si la tension longitudinale reste incorrecte. La traction vers l’avant et vers l’arrière détermine le comportement du tissu. Si vous étirez le tissu pendant l'étalement, il emmagasine de l'énergie cinétique. La machine peut aligner parfaitement le bord sur la table. Cependant, le tissu étiré se « reprendra » après la coupe. Cela rétrécit le pli. Il désaligne l’ensemble du marqueur quelle que soit la précision initiale du bord.
Les rouleaux danseurs et les systèmes d'alimentation résolvent ce problème longitudinal. Les machines avancées sont dotées de berceaux de déroulement motorisés. Ils poussent le tissu vers la table plutôt que de le tirer. Les barres danseuses se situent entre le rouleau et la zone de largage. Ils agissent comme des amortisseurs mécaniques. Ils montent et descendent pour maintenir un jeu constant. Cela crée une zone « sans tension » avant que le tissu n'atteigne les capteurs d'alignement. Les capteurs ne peuvent aligner avec précision que les tissus détendus.
Les comportements spécifiques aux matériaux dictent la manière dont vous configurez ces systèmes. Les paramètres d’alignement des bords doivent être hautement réglables. Le denim tissé épais nécessite une résistance élevée à la tension. Il a besoin d’une réactivité agressive en matière de changement de bord. Les tricots de vêtements de sport légers exigent le contraire. Les mélanges d'élasthanne s'étirent sous leur propre poids. Vous devez les manipuler avec des réglages de tension délicats. Une approche d’alignement rigide et universelle ruine les textiles complexes. La machine doit s'adapter à l'élasticité unique du tissu.
L’approvisionnement nécessite une validation stricte. Vous ne pouvez pas baser vos investissements uniquement sur des fiches techniques. Suivez un parcours d’évaluation structuré pour obtenir le meilleur équipement.
Tests de compatibilité des matériaux : conseillez à votre équipe d'approvisionnement de demander des tests de validation de principe. Apportez vos propres tissus spécifiques au vendeur. Ne vous fiez pas aux rouleaux de test optimisés du fabricant OEM. Le coton tissé standard s'étale facilement. Vous devez voir comment les capteurs gèrent les tricots très extensibles ou les synthétiques glissants.
Calibrage du logiciel et de l’interface utilisateur : évaluez minutieusement l’interface opérateur. Déterminez avec quelle facilité un travailleur peut ajuster la sensibilité de l’alignement des bords. Des interfaces complexes et enterrées conduisent directement à des erreurs de l’opérateur. Si l'interface utilisateur les confond, les opérateurs contourneront les paramètres de sécurité. Ils reviendront aux remplacements manuels.
Maintenance et conformité : vérifiez l'accessibilité physique des capteurs d'alignement. Vérifiez avec quelle facilité les techniciens peuvent atteindre les moteurs du chariot. Signalez les machines nécessitant des visites de techniciens exclusifs pour l’étalonnage de base des capteurs. Ceux-ci représentent des risques élevés en matière de maintenance. Vous avez besoin de systèmes que votre équipe interne peut nettoyer et calibrer rapidement.
Étapes suivantes du calcul du retour sur investissement : Mener une étude complète du temps et des pertes. Mesurez le matériau exact gaspillé par vos épandages manuels actuels. Suivez les temps d’arrêt causés par des incohérences de modèles. Utilisez ces mesures concrètes pour justifier les dépenses en capital d’un système servo-entraîné. Les données l’emportent toujours sur les arguments liés à l’équipement.
L'alignement des bords s'avère être un système holistique. Cela nécessite bien plus qu’un simple tracker optique. La véritable précision exige des capteurs réactifs, des servomoteurs en boucle fermée et un contrôle absolu de la tension. Ces composants doivent fonctionner en parfaite harmonie. Lorsqu’ils le font, le tissu tombe sur la table complètement détendu et parfaitement droit.
Investir dans une technologie d’alignement avancée transforme votre installation. Cela fait passer la salle de coupe d’un goulot d’étranglement chaotique à un environnement prévisible. Vous obtenez un contrôle basé sur les données sur votre rendement en matières premières. Vous éliminez les erreurs en cascade qui ruinent la découpe automatisée en aval. La qualité s'améliore parallèlement à la vitesse.
Nous vous encourageons à auditer vos mesures actuelles de déchets de tissus dès aujourd’hui. Parcourez votre atelier de coupe et mesurez les marges de sécurité actuellement utilisées par les opérateurs. Identifiez le temps perdu à cause du redressage manuel. Une fois que vous avez compilé ces données, consultez des spécialistes de l’équipement. Discutez d’une configuration de machine personnalisée adaptée à vos défis textiles spécifiques.
R : Les capteurs optiques standard peuvent avoir des difficultés avec ces matériaux. Le faisceau lumineux passe souvent directement à travers les trous du maillage, ce qui perturbe le PLC. Pour résoudre ce problème, évaluez les machines proposant des capteurs à ultrasons. Vous pouvez également demander des capteurs avancés de détection de contraste conçus spécifiquement pour les tissus très poreux ou transparents.
R : La plupart des machines modernes calibrent automatiquement leurs lignes de base électroniques au démarrage. Cependant, le nettoyage physique reste une étape d’entretien quotidienne obligatoire. Les opérateurs doivent essuyer les lentilles avec des chiffons en microfibres. Cela empêche les peluches et la poussière en suspension dans l'air d'aveugler les capteurs, ce qui ruinerait la précision de l'alignement.
R : La vitesse est généralement comparable, mais la précision à haute vitesse est le domaine où les servomoteurs excellent. Les moteurs standard provoquent souvent des « errances » lorsqu'ils sont poussés à leur capacité maximale. Les servomoteurs effectuent des micro-ajustements rapides, garantissant un alignement parfait même à la vitesse opérationnelle maximale.


