

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site


Une vitesse maximale élevée sur une fiche technique est un argument de vente courant. Mais pour les fabricants de vêtements, faire fonctionner une machine à ses limites absolues détruit souvent le rendement du tissu et la précision des pièces. Trouver le véritable point idéal nécessite de regarder au-delà des résultats théoriques. Vous devez analyser la manière dont une machine gère la tension, l'alignement des plis et le poids du tissu à des vitesses de fonctionnement soutenues. Si vous augmentez les cadences de production sans contrôle approprié, vous risquez de graves distorsions des matériaux. Ce guide explique comment évaluer efficacement les vitesses d'épandage. Nous vous montrerons comment les adapter à vos profils de matériaux spécifiques. Vous apprendrez également à identifier les capacités matérielles dont vous avez besoin. Ces fonctionnalités vous permettent en fait d’augmenter la production sans sacrifier la qualité.
Vitesse opérationnelle par rapport à la vitesse maximale : la plupart des installations trouvent leur équilibre optimal entre 40 et 80 mètres par minute ; les vitesses supérieures à 90 m/min sont généralement réservées aux tissus très stables et résistants.
Sensibilité du matériau : un épandeur automatique de tissu doit ajuster dynamiquement la vitesse en fonction de l'élasticité du tissu : faire fonctionner des tricots ou du Lycra à des vitesses élevées sans contrôle avancé de la tension entraîne un rétrécissement après la coupe.
Dépendances matérielles : la production à grande vitesse n'est rentable que si la machine est équipée d'un alignement des bords en temps réel et de berceaux d'alimentation synchronisés pour éviter la déformation du matériau.
L'équation du rendement : sacrifier 1 % du rendement du tissu en raison de problèmes de tension à grande vitesse coûtera presque toujours plus cher à une installation que la main d'œuvre économisée grâce à un débit plus rapide.
Les fabricants d’équipement annoncent fréquemment des vitesses de sprint impressionnantes. On voit souvent des réclamations de 100 voire 120 mètres par minute. Ce nombre élevé agit comme une puissante mesure de vanité pendant le processus de vente. Cependant, évaluer un La machine à étaler les tissus uniquement sur ce nombre maximal constitue un risque commercial sérieux. Les usines fonctionnent rarement, voire jamais, à ces vitesses maximales. Faire fonctionner une machine à sa limite absolue crée de l’instabilité. Cela provoque des vibrations excessives et augmente le risque d’accrocs matériels catastrophiques.
Vous devez également considérer les phases de montée en puissance et de décélération. Une machine ne se déplace pas à sa vitesse maximale d’un bout à l’autre. Il doit accélérer à partir d'un arrêt net au début d'un lay. Il doit ensuite décélérer doucement à mesure qu'il s'approche du receveur à l'extrémité opposée. Ces phases d’accélération et de décélération réduisent drastiquement votre vitesse moyenne réelle. Les tables de coupe courtes souffrent le plus de cet effet. Sur une table de 10 mètres, la machine peut atteindre sa vitesse maximale pendant quelques secondes seulement avant de commencer à freiner.
De plus, les vitesses extrêmement élevées créent d’importants goulots d’étranglement pour les opérateurs. Les travailleurs humains doivent gérer la coupe des plis, surveiller les récupérateurs et exécuter les changements de rouleaux. Les machines rapides obligent les opérateurs à travailler plus vite. Cet environnement précipité conduit à des erreurs humaines. Les opérateurs peuvent mal aligner un rouleau ou ne pas remarquer un défaut du tissu. Les temps d’arrêt des machines augmentent lorsque les humains ne peuvent pas suivre le rythme de l’équipement en toute sécurité. Par conséquent, nous conseillons aux acheteurs de se concentrer sur une mesure différente. Vous devez demander des données sur les temps de cycle durables plutôt que sur les vitesses de sprint maximales lors des essais d'équipement.
Votre matériel dicte votre limite de vitesse. Différents textiles possèdent des propriétés physiques uniques. Ces propriétés déterminent le stress physique qu’ils peuvent supporter pendant le processus de déroulement. Vous devez calibrer votre opération en fonction de l'élasticité spécifique et du frottement de surface de chaque rouleau.
Les tissus stables présentent une très haute tolérance pour un traitement rapide. Leurs fils rigides entrelacés résistent à l’étirement. Vous pouvez généralement maintenir des vitesses de 70 à 90 mètres par minute ou plus. Vous êtes ici confronté à des risques minimes de distorsion de tension. Le principal risque concerne le désalignement des bords. Si vous faites fonctionner la machine trop vite, les capteurs photoélectriques risquent de ne pas suivre avec précision le bord du tissu. Nous vous recommandons de calibrer les taux d'interrogation du capteur si vous prévoyez de pousser les vitesses au-delà de 80 mètres par minute.
Les tricots et les tissus élastomères nécessitent un immense soin. Ils possèdent une tolérance faible à moyenne pour un déroulement à grande vitesse. Votre équilibre de vitesse optimal se situe généralement entre 30 et 50 mètres par minute. Ces matériaux comportent un risque élevé d'étirement. Si vous les étalez trop rapidement, la traînée mécanique allonge les fibres. Le tissu finira par se détendre et rétrécir après la coupe. Ce retrait ruine les dimensions du motif et détruit l’assemblage final du vêtement. Les vitesses lentes et contrôlées ne sont pas négociables pour ces catégories.
Les synthétiques glissants entrent dans une catégorie de tolérance moyenne. Ils nécessitent des vitesses modérées et constantes, autour de 40 à 60 mètres par minute. Ces matériaux ne s’étirent pas facilement, mais se déplacent constamment. La surface lisse manque de friction. Cela fait glisser les couches les unes sur les autres pendant la décélération. Vous avez besoin de capteurs et de pinces spécialisés pour empêcher tout déplacement. Les profils d'accélération progressive aident à maintenir la stabilité de pose des synthétiques délicats.
Matrice de vitesse et de risque optimale
Catégorie de tissu |
Niveau de tolérance |
Plage de vitesse optimale |
Risque de défaut primaire |
|---|---|---|---|
Tissés stables |
Haut |
70 - 90+ m/min |
Désalignement des bords |
Tricots et stretch |
Faible à moyen |
30 - 50 m/min |
Étirement sous tension |
Synthétiques glissants |
Moyen |
40 - 60 m/min |
Changement de pli |
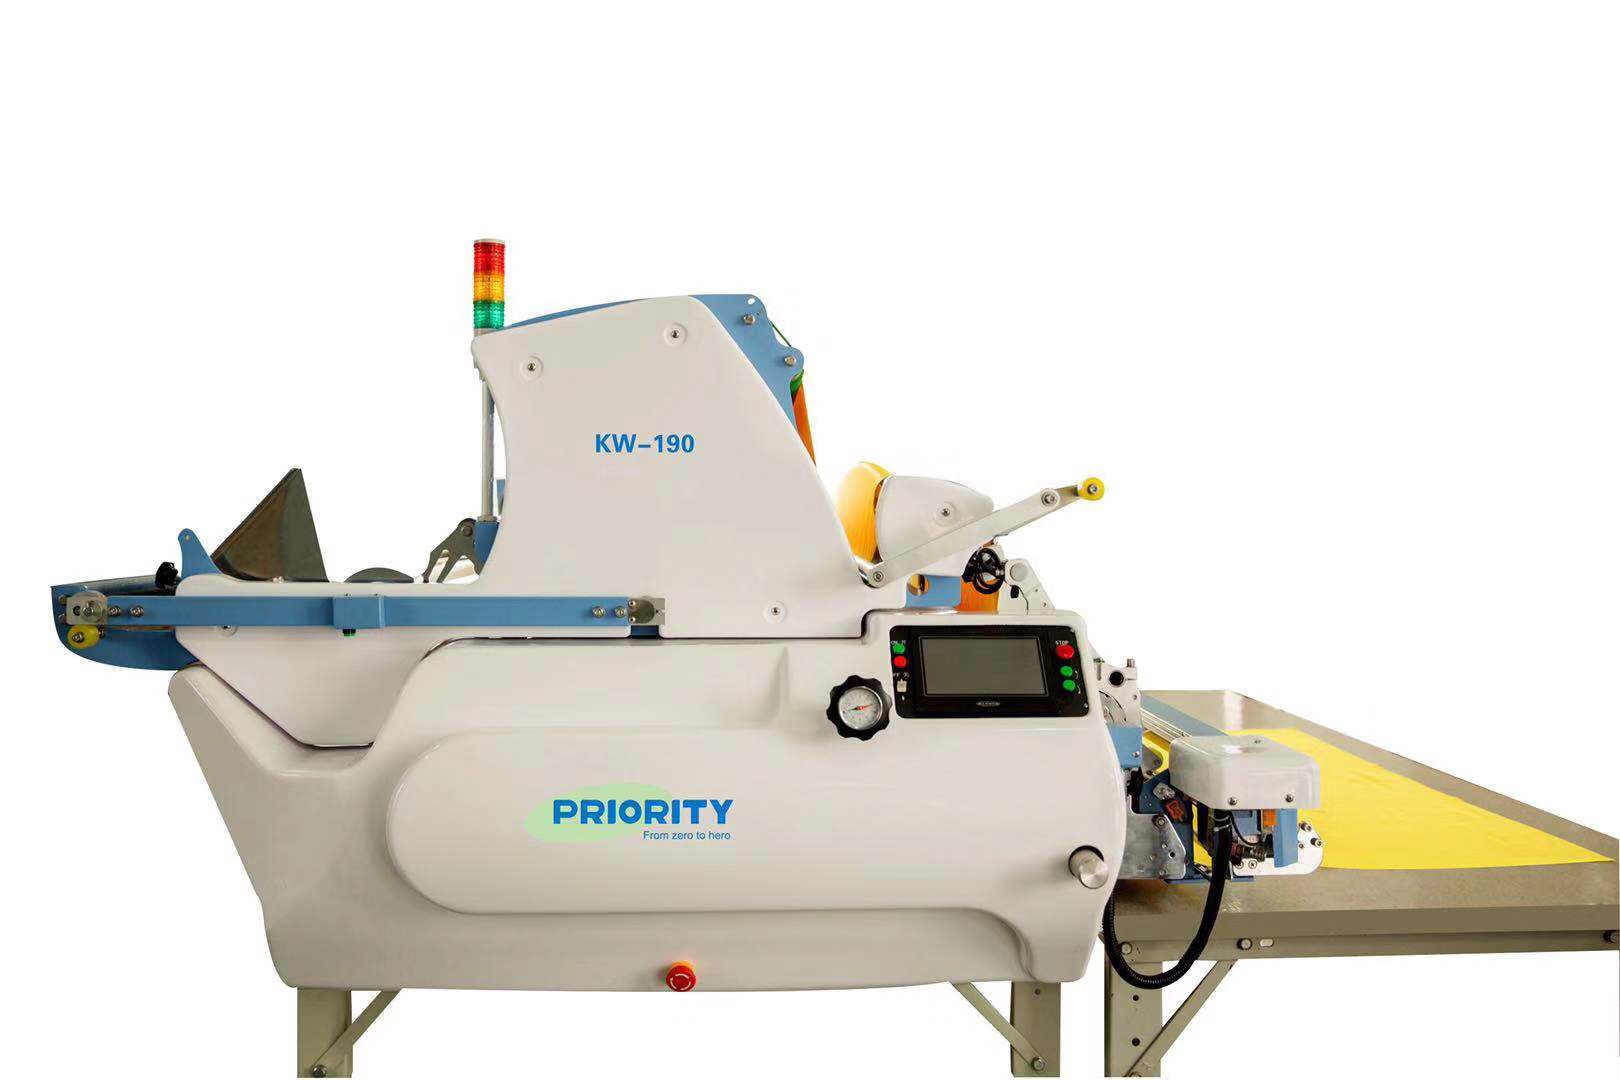
La vitesse n’est bénéfique que lorsqu’elle est soutenue par un matériel robuste. Un avancé Machine d'épandage de tissu, l'épandeur automatique de tissu repose sur plusieurs systèmes synchronisés. Ces systèmes empêchent la déformation du matériau à des vitesses élevées. Examinons les composants matériels critiques dont vous avez besoin pour réussir à grande vitesse.
Mécanismes d'alimentation sans tension : les systèmes d'alimentation à barres traditionnels entraînent le tissu. Cette traînée crée des tensions. Les machines modernes utilisent plutôt des berceaux motorisés synchronisés. Le berceau déroule le tissu à la vitesse exacte de l'avancement de la machine. Ce déroulement actif élimine complètement la traînée. Le matériau flotte sur la table sans résistance.
Capteurs d'alignement des bords en temps réel : les vitesses élevées exigent des capteurs exceptionnellement réactifs. Nous recherchons des outils d’alignement infrarouge ou laser haute fréquence. La machine doit lire le bord du tissu et ajuster instantanément la position du berceau. En cas de décalage du capteur, la machine crée des bords décalés. Les bords décalés obligent les coupeurs à augmenter les zones tampons, ce qui augmente directement les déchets de tissu.
Contrôle de vitesse variable (VFD) : Un système d'entraînement programmable est une nécessité absolue. Un entraînement à fréquence variable de haute qualité permet aux opérateurs de créer des profils de vitesse personnalisés. Le VFD indique au moteur d’accélérer en douceur au milieu de la table. Il commande également un freinage progressif aux extrémités. Cela évite que des à-coups brusques ne perturbent les plis posés.
Amortissement des vibrations et poids du châssis : la qualité de la construction physique dicte la stabilité. Les châssis légers en aluminium vibrent fortement à grande vitesse. Ces vibrations se transfèrent directement dans le tissu, le faisant onduler ou se déplacer. Un châssis en acier plus lourd et rigide absorbe l'énergie mécanique. Il reste solidement fixé sur les rails, garantissant une précision à grande vitesse.
Vous ne pouvez pas évaluer les vitesses d’épandage sans examiner les mathématiques sous-jacentes. La vitesse augmente le débit, mais une mauvaise gestion de la vitesse détruit le rendement. Vous devez équilibrer ces deux forces concurrentes pour maximiser le profit.
Tout d’abord, considérons le coût direct d’une mauvaise tension. La perte de rendement du tissu draine rapidement la rentabilité. Imaginez exécuter un tricot délicat à 80 mètres par minute pour gagner du temps de travail. Cette vitesse excessive pourrait engendrer un taux de retrait de 2% dans vos pièces découpées. Comparez cela à l’exécution du même travail à 50 mètres par minute avec un retrait de 0 %. Le coût matériel de cette perte de 2 % dépasse de loin le salaire horaire économisé grâce à une finition plus rapide de l’épandage. Le tissu représente la dépense la plus importante dans la fabrication de vêtements. Le protéger est votre priorité absolue.
Deuxièmement, vous devez calculer les pertes finales. Les vitesses élevées créent un élan important. Cet élan conduit souvent à des dépassements aux extrémités du lay avant que le receveur ne s'engage. Pensez à l’impact cumulatif de ce dépassement. 2 centimètres supplémentaires de déchets par pli s'accumulent rapidement. Sur une couverture standard de 100 épaisseurs, cette petite erreur équivaut à 2 mètres complets de tissu perdu par pose. Sur un mois, ces déchets consomment des milliers de dollars de matières premières.
Nous conseillons aux équipes achats de redéfinir leurs critères de réussite. Utilisez les mesures suivantes pour évaluer la valeur de l'équipement :
Mesurez le rendement de qualité au premier passage plutôt que la vitesse brute.
Calculez la production quotidienne totale en tenant compte des temps de changement de rouleaux.
Suivez le pourcentage de pièces rejetées en raison d’une instabilité dimensionnelle.
Évaluez la quantité exacte de perte finale générée par pose.
N’achetez jamais d’équipement sur la seule base d’une brochure. Vous devez effectuer des essais physiques rigoureux en utilisant vos propres matériaux de production. Nous vous recommandons d'utiliser une liste de contrôle standardisée pour évaluer les performances de la machine. Cela garantit que vous achetez une solution capable de gérer les conditions spécifiques de votre usine.
Commencez par le « Test de relaxation ». Exigez que le fournisseur étende votre tissu extensible le plus difficile à la vitesse optimale annoncée. Ne le coupez pas immédiatement. Laissez le plat fini reposer sur la table pendant 12 heures. Mesurez les dimensions avant et après cette période de repos. Si vous détectez un retrait, la machine n'a pas réussi à contrôler la tension. N'acceptez pas la machine à moins qu'elle ne réussisse ce test.
Ensuite, effectuez une validation de tolérance de bord. Faites fonctionner l’équipement à 80 % de sa vitesse maximale indiquée. Mesurez soigneusement la variance d’alignement des bords sur une étendue de 50 plis. Les bords doivent s'empiler parfaitement. Rejetez toute solution qui s’écarte d’une tolérance de 2 à 3 millimètres à ces vitesses de fonctionnement. Un mauvais alignement des bords vous oblige à gaspiller de l’espace pour les marqueurs.
Enfin, mesurez les temps de chargement et de déchargement. Chronométrez le temps exact nécessaire pour retirer un noyau vide et charger un nouveau rouleau. La vitesse de sprint importe peu si les changements de roulis prennent dix minutes. Une machine qui s'étale légèrement plus lentement mais qui est dotée d'un système de chargement de rouleaux rapide et automatisé donne souvent un rendement quotidien total plus élevé. L’efficacité entre les spreads est tout aussi critique que l’efficacité pendant les spreads.
La meilleure vitesse d’épandage n’est jamais celle imprimée sur une brochure. Il s’agit de la vitesse maximale à laquelle une machine peut maintenir une tension nulle et un alignement parfait des bords. Ce point idéal change en fonction de vos types de tissus spécifiques et de vos hauteurs de pose. Dépasser cette limite détruit des matières premières coûteuses et ruine la qualité du produit final.
Nous recommandons de donner la priorité aux équipements dotés de technologies de synchronisation avancées. Recherchez des berceaux motorisés, des VFD et des capteurs d'alignement à réponse rapide plutôt que des capacités de vitesse brutes. Exigez toujours des tests spécifiques à l'application en utilisant vos propres textiles les plus défavorables avant de signer un bon de commande. En suivant ces étapes calculées, votre investissement augmente réellement votre production quotidienne sans sacrifier le rendement.
R : Oui, des vitesses plus élevées génèrent beaucoup plus de friction lorsque le tissu se déroule et se déplace. Cette friction crée une accumulation d’électricité statique, notamment avec les matériaux synthétiques. Si vous envisagez un épandage à grande vitesse, assurez-vous que la machine est équipée de barres antistatiques actives ou d'ioniseurs pour dissiper la charge avant de poser les couches.
R : C'est une machine équipée d'un berceau motorisé et de capteurs de synchronisation. Ces systèmes déroulent activement le tissu pour s'adapter précisément à la vitesse d'avancement de la machine. Cette alimentation active garantit que le matériau est déposé en douceur sans être tiré, traîné ou étiré à aucun moment.
R : À mesure que la pose augmente, le mécanisme de coupe et les capteurs de bord de la machine doivent constamment ajuster leur élévation. Des poses plus élevées nécessitent souvent des vitesses de fonctionnement légèrement réduites. Cette réduction maintient la stabilité aérodynamique et empêche les couches inférieures de se déplacer sous l'immense poids de la machine en mouvement au-dessus d'elles.
R : Oui, à condition qu’il soit équipé d’un entraînement à fréquence variable (VFD) de haute qualité. La machine doit également disposer de profils numériques personnalisables. Ces profils permettent aux opérateurs de basculer instantanément entre des réglages agressifs à haute vitesse pour les tissus tissés et des réglages doux, à basse vitesse et sensibles à la tension pour les tricots délicats.


